

Лазерное 3D-сканирование суть принципы работы параметры границы применения и распространенные заблуждения
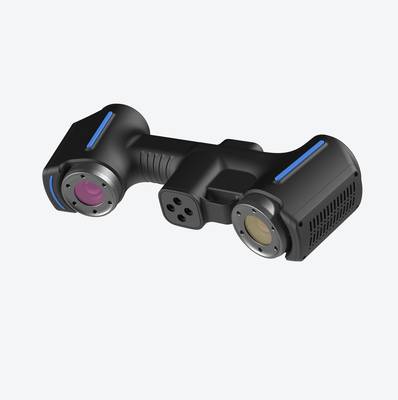
лазерное 3D-сканирование: Определение лазерного 3D-сканирования Определение лазерного 3D-сканирования Лазерное 3D-сканирование — это бесконтактный метод.
Определение лазерного 3D-сканирования
Определение лазерного 3D-сканирования
Лазерное 3D-сканирование — это бесконтактный метод активной оптической метрологии, при котором координатно-измерительная система проецирует лазерную плоскость или пучок на поверхность объекта и по известной геометрии триангуляции восстанавливает массив точек (облако точек) в трехмерной системе координат.
В отличие от фотограмметрии, которая опирается на пассивный анализ перекрывающихся фотоснимков, и сканирования структурированным светом, использующего кодированные световые паттерны, лазерный принцип обеспечивает высокую устойчивость к изменению внешней освещенности и позволяет фиксировать геометрию кромок и глубоких полостей.
Краткий обзор сценария
Практичнее всего читать статью через такой сценарий:
- Определение лазерного 3D-сканирования: Лазерное 3D-сканирование — это бесконтактный метод активной оптической метрологии, при котором координатно-измерит…
- Ключевые параметры промышленных систем лазерного 3D…: Ключевые параметры промышленных систем лазерного 3D-сканирования
- Распространенные заблуждения о лазерном 3D сканиров…: Распространенные заблуждения о лазерном 3D-сканировании
В контексте Индустрии 4.0 технология занимает место связующего звена между физическим активом и его цифровым двойником. Результаты измерений служат входными данными для CAD-сравнения, реверс-инжиниринга и статистического управления процессами (SPC).
Для задач неразрушающего контроля (NDT) лазерное сканирование дает количественную основу для оценки отклонений формы и расположения поверхностей без механического контакта, что критично для деталей с низкой жесткостью или чувствительными покрытиями.
Метрологическая достоверность метода на западных предприятиях регламентируется базовыми принципами ISO 10360 (приемочные испытания КИМ) и ASME Y14.5 (GD&T).
Это означает, что получаемое облако точек должно проходить процедуру юстировки по аттестованным сферам или артефактам, а итоговые карты отклонений интерпретируются в терминах допусков позиционирования, профиля и биения, а не только визуального совпадения поверхностей.
| Критерий | Лазерное 3D-сканирование | Фотограмметрия | Структурированный свет |
|---|---|---|---|
| Принцип | Активная триангуляция | Пассивный параллакс | Проекция паттернов |
| Зависимость от освещения | Низкая | Высокая | Средняя |
| Работа с блестящими/темными поверхностями | Требует матирования | Требует текстуры | Требует матирования |
| Скорость получения плотного облака | Высокая | Низкая | Очень высокая |
| Типичная точность (средний класс) | ±0,02–0,05 мм | Зависит от калибровки камер | ±0,01–0,03 мм |
Таким образом, выбор лазерного 3D-сканирования оправдан там, где требуется баланс между скоростью оцифровки, устойчивостью в цеховых условиях и прослеживаемостью результатов до национальных эталонов длины.
Физические принципы работы лазерного 3D-сканирования
В основе современных промышленных систем лазерного 3D-сканирования лежат два физических подхода, выбор между которыми определяется размером объекта и требуемой точностью.
Лазерная триангуляция применяется для высокоточных измерений средних и мелких деталей. Лазерный луч проецируется на поверхность, а высокочувствительный сенсор фиксирует положение отражённой линии под известным углом. Смещение линии на матрице сенсора геометрически пересчитывается в расстояние до поверхности.
Метод обеспечивает микронную точность на рабочих дистанциях до нескольких метров.
Метод времени пролета (ToF) используется для крупных объектов и больших рабочих полей. Сканер измеряет интервал между испусканием импульса и регистрацией отражённого сигнала. Зная скорость света, система вычисляет расстояние до каждой точки.
Точность ниже, чем у триангуляции, но рабочий диапазон достигает десятков и сотен метров.
| Критерий | Триангуляция | Время пролета |
|---|---|---|
| Точность | Микронная | Миллиметровая |
| Рабочая дистанция | До ~2–5 м | До сотен м |
| Типовые объекты | Штампы, корпуса, лопатки | Строения, кузова, оснастка |
| Скорость сбора точек | Высокая | Средняя |
Типовой цикл получения цифровой модели включает: проецирование лазерной разметки на объект, считывание искажений луча сенсором, первичную обработку сигналов, формирование облака точек и последующую реконструкцию поверхности.
Полученная полигональная модель сравнивается с CAD-эталоном по GD&T-допускам или используется для обратного проектирования.
Интеграция цикла сканирования с практиками бережливого производства сокращает время контроля первой детали и снижает объём брака за счёт раннего выявления отклонений.
Ключевые параметры промышленных систем лазерного 3D сканирования
Ключевые параметры промышленных систем лазерного 3D-сканирования
Оценка пригодности системы лазерного 3D-сканирования для конкретной производственной задачи не сводится к одному показателю из спецификации. Инженер по качеству и технолог смотрят на совокупность характеристик, каждая из которых определяет границы практического применения оборудования.
Ниже систематизированы основные параметры и их значение для промышленной эксплуатации.
| Параметр | Значение для промышленного применения |
|---|---|
| Точность измерений | Определяет возможность использования технологии для контроля деталей с высокими требованиями к геометрическим допускам, подтверждения соответствия стандартам ISO и ASME |
| Скорость сканирования | Влияет на общую производительность при массовом входном и выходном контроле деталей, сокращает время подготовки цифровых моделей для реверс-инжиниринга |
| Плотность облака точек | Обеспечивает необходимую детализацию цифровой модели для контроля мелких геометрических особенностей (фаски, канавки, резьбы, микродефекты поверхности) |
| Рабочее поле | Определяет диапазон размеров объектов, с которыми может работать система — от мелких точных компонентов медицинского оборудования до крупных аэрокосмических узлов |
| Совместимость с программным обеспечением | Гарантирует бесшовную интеграцию результатов сканирования с существующими САПР-системами, платформами контроля качества и системами управления производством (MES) |
| Адаптивность к типам поверхностей | Позволяет работать с деталями из разных конструкционных материалов (металл, пластик, керамика, композиты) с разной фактурой поверхности без дополнительной подготовки или с минимальной обработкой |
Точность измерений — первый фильтр при отборе. Для задач, где допуски на геометрию заданы по GD&T с полями в десятки микрон, система должна обеспечивать погрешность на порядок меньше.
Скорость сканирования критична не сама по себе, а в связке с производственным темпом: если линия выпускает сотни деталей в смену, цикл измерения не должен становиться узким местом. Плотность облака точек определяет, увидит ли система мелкий дефект или пропустит его между точками.
Рабочее поле часто недооценивают на этапе закупки. Система, оптимизированная под компоненты размером с ладонь, не справится с корпусной деталью в метр длиной без потери точности на краях зоны.
Совместимость с ПО — вопрос не столько форматов экспорта, сколько глубины интеграции: инженеру по качеству нужен не просто файл STL, а корректная передача данных в среду анализа отклонений и архивацию результатов.
Адаптивность к поверхностям экономит часы на подготовку: блестящий металл, черный пластик и шероховатые композиты по-разному взаимодействуют с лазером, и система должна либо компенсировать это автоматически, либо требовать минимума ручной обработки.
При выборе оборудования для промышленного лазерного 3D-сканирования эти параметры оцениваются совместно, а не по отдельности.
Оборудование INSVISION, например, проектируется с учетом задач контроля геометрии в автомобильной, аэрокосмической и медицинской отраслях, где перечисленные характеристики определяют применимость технологии в целом.
Границы эффективного применения лазерного 3D-сканирования в промышленности
Лазерное 3D-сканирование — это бесконтактный метод получения цифровой модели физического объекта путём измерения расстояний до его поверхности лазерным лучом.
Принцип триангуляции или времяпролётной регистрации позволяет за секунды собирать сотни тысяч координатных точек, формируя так называемое облако точек, которое затем преобразуется в полигональную сетку.
Ключевое отличие от традиционных контактных измерений — способность захватывать свободные формы, криволинейные поверхности и труднодоступные зоны без физического касания.
Практическая ценность метода раскрывается там, где контактные КИМ и шаблоны достигают предела возможностей.
В автомобилестроении сканирование применяется для контроля геометрии кузовных панелей, силовых агрегатов, элементов шасси и пресс-форм — особенно на этапах первой инспекции изделия и анализа отклонений от CAD-модели.
В аэрокосмической отрасли востребован контроль лопаток газовых турбин и компонентов при техническом обслуживании и ремонте, где критичны микроотклонения профиля.
Производство медицинского оборудования использует сканирование для проверки компонентов томографов и хирургических инструментов, а энергетика — для деталей компрессоров и газотурбинных установок.
Выбор конкретного решения определяется тремя параметрами: требуемая точность, размер объекта и характер поверхности. Для крупногабаритных объектов с допусками в десятые доли миллиметра подходят времяпролётные системы;
для мелких деталей с микронными требованиями — структурированный свет или лазерная триангуляция с короткой базой.
| Отрасль | Типовые задачи | Ключевые требования |
|---|---|---|
| Автомобилестроение | Контроль кузовных панелей, пресс-форм, элементов шасси | Сопоставление с CAD, GD&T-анализ |
| Аэрокосмическая | Лопатки турбин, MRO-компоненты | Микронная точность, повторяемость |
| Медицинское оборудование | Компоненты томографов, инструменты | Чистота поверхностей, малые размеры |
| Энергетика | Детали компрессоров, ГТУ | Работа с крупными узлами, термостойкость оснастки |
| Общее машиностроение | Реверс-инжиниринг, износ оснастки | Быстрое получение CAD без чертежей |
Отдельная область — реверс-инжиниринг узлов и механизмов, когда исходная документация утрачена или отсутствует. Сканирование сокращает цикл восстановления геометрии с недель до дней.
Цифровизация объектов культурного наследия также опирается на лазерное сканирование: метод позволяет фиксировать геометрию без контакта с хрупкими поверхностями.
Важно понимать границы метода. Блестящие, прозрачные или глубоко чёрные поверхности требуют нанесения матирующего спрея. Внутренние полости и скрытые элементы недоступны без разрушения объекта. Для задач, где допуски ужесточены до единиц микрон на всей длине детали, контактные КИМ остаются предпочтительнее.
Решения INSVISION в этой области ориентированы на баланс между скоростью съёмки, точностью и адаптивностью к производственным условиям — без избыточной автоматизации там, где она не нужна.
Распространенные заблуждения о лазерном 3D сканировании
Распространенные заблуждения о лазерном 3D-сканировании
В среде инженеров-технологов и специалистов по качеству до сих пор циркулирует несколько устойчивых мифов, мешающих внедрению лазерного 3D-сканирования в производственные цепочки.
Заблуждение 1: Технология не подходит для малых и высокоточных деталей. Это в корне неверно.
Современные промышленные системы, включая решения INSVISION, успешно применяются для контроля микрорельефа, лопаток авиационных двигателей и прецизионных элементов медицинского оборудования, где требуется точность в десятки микрон.
Заблуждение 2: Любая поверхность требует матирования. Спрей необходим только для прозрачных, глянцевых или глубоко черных объектов. Большинство металлических обработанных поверхностей сканируются без подготовки.
Заблуждение 3: Данные не соответствуют метрологическим стандартам. При корректной калибровке и прослеживаемости эталонов результаты валидируются согласно ISO 10360 и ASME B89.4.22, что подтверждается протоколами повторяемости.
Заблуждение 4: Сложная интеграция с CAD/MES. Современное ПО работает с нейтральными форматами (STEP, IGES, STL) и API, обеспечивая прямую передачу облаков точек в PDM-среду без промежуточных конвертаций.
| Миф | Фактическое положение |
|---|---|
| Только крупные объекты | Диапазон от мелкого крепежа до кузовных панелей |
| Всегда нужен матовый спрей | Исключение, а не правило для металлов |
| Нет метрологической базы | Соответствие ISO/ASME при валидации |
| Дорогая доработка под CAD | Прямой экспорт в STEP/IGES |
Связанные с лазерным 3D-сканированием технологии и понятия
Лазерное 3D-сканирование редко применяется изолированно. Его ценность раскрывается в связке со смежными дисциплинами цифрового производства.
Базовым результатом сканирования является облако точек — массив координат, описывающих геометрию поверхности. Само по себе оно непригодно для CAD-систем, поэтому следующим шагом становится преобразование в полигональную сетку или твердотельную модель.
На этом основан реверс-инжиниринг: восстановление конструкторской документации по физическому образцу без чертежей.
Для контроля качества данные сканирования сопоставляют с номинальной CAD-моделью. Здесь вступает в силу GD&T — система геометрических размеров и допусков по ASME Y14.5 или ISO GPS.
Цветовые карты отклонений показывают, где фактическая поверхность выходит за пределы допуска, будь то позиционный допуск отверстия или профиль сложной криволинейной поверхности.
| Понятие | Роль в цикле производства |
|---|---|
| Облако точек | Исходные данные измерений |
| Реверс-инжиниринг | Восстановление CAD по готовой детали |
| GD&T | Формализация допусков для сравнения |
| Цифровой двойник | Актуальная модель физического объекта |
| MES | Передача результатов в производственный контур |
Цифровой двойник формируется именно на основе актуальных данных сканирования, а не устаревшего чертежа. Результаты измерений могут передаваться в MES для регистрации отклонений и запуска корректирующих действий.
В отличие от традиционного неразрушающего контроля, ориентированного на поиск внутренних дефектов, лазерное сканирование фиксирует геометрические отклонения формы и расположения поверхностей. В рамках бережливого производства это сокращает цикл первой инспекции и уменьшает объем доработок.
Решения INSVISION в области промышленного лазерного 3D сканирования
Решения INSVISION в области промышленного лазерного 3D-сканирования
Лазерное 3D-сканирование в промышленной метрологии решает конкретную задачу: получение облака точек или полигональной модели с точностью, достаточной для сравнения с CAD-эталоном, обратного проектирования или входного контроля.
Ключевой параметр здесь — не только заявленная точность, но и её воспроизводимость на реальных поверхностях: блестящем металле после токарной обработки, глубоких полостях пресс-форм, кромках турбинных лопаток. Именно это отличает измерительный инструмент от демонстрационного прототипа.
При выборе системы для производственного участка западные предприятия обычно оценивают четыре критерия:
| Критерий | Что проверять на практике |
|---|---|
| Метрологическая прослеживаемость | Соответствие ISO 10360 / VDI/VDE 2634, наличие сертифицированных эталонов |
| Интеграция с CAD/CAQ | Прямой экспорт в STEP/IGES, работа с PolyWorks, GOM Inspect, Geomagic |
| Стабильность в цеховых условиях | Компенсация вибраций, термостабильность, повторяемость по сфере эталона |
| Скорость цикла «сканирование → отчёт» | Время от первого снимка до карты отклонений в GD&T-выносках |
INSVISION разрабатывает и поставляет промышленные системы лазерного 3D-сканирования, ориентированные на высокоточные производственные задачи. Решения компании соответствуют международным метрологическим стандартам и интегрируются с распространёнными САПР-пакетами и системами контроля качества.
Практическое применение охватывает автомобилестроение, аэрокосмическую отрасль, производство медицинского оборудования, энергетику, общее машиностроение и изготовление пресс-форм.
В этих сегментах сканирование чаще всего закрывает три сценария: контроль первой детали (FAI), периодическую проверку оснастки и обратное проектирование изношенных компонентов без CAD-данных.
Сдержанный подход к внедрению предполагает валидацию на собственных эталонных образцах предприятия, а не по паспортным значениям производителя. Только так можно оценить реальную пригодность системы под конкретные допуски и материалы.
Часто задаваемые вопросы о промышленном лазерном 3D-сканировании
Можно ли использовать лазерное 3D-сканирование для контроля деталей с блестящими металлическими поверхностями?
Да, это стандартная задача для современных промышленных систем. Проблема зеркальных и полированных поверхностей решается не программной «магией», а физикой процесса и подготовкой. Для таких поверхностей применяется матирование — нанесение тонкого слоя специального аэрозоля (проявителя) на основе диоксида титана.
Слой толщиной 3–8 мкм устраняет паразитные блики, не внося значимой погрешности в геометрию. Альтернативный путь — настройка экспозиции и поляризационных фильтров, но для ответственного контроля с допусками по GD&T матирование остаётся более воспроизводимым методом.
Как подтверждается точность измерений систем лазерного 3D-сканирования в соответствии с международными стандартами?
Поверка выполняется по стандарту VDI/VDE 2634 или ISO 10360-8. Оператор сканирует калибровочный артефакт — обычно сферу известного диаметра или плиту с эталонными расстояниями между центрами сфер. Отклонения между измеренными и паспортными значениями формируют протокол точности.
Для производственного аудита важно запрашивать не только заводской сертификат, но и методику периодической верификации на месте.
Требуется ли специальная сертификация персонала для работы с промышленными системами сканирования?
Обязательной международной сертификации операторов не существует, в отличие от, например, NDT Level II в ультразвуковом контроле. Однако квалификация критична.
Инженер должен понимать влияние угла падения лазера, разрешения, стратегии совмещения сканов и постобработки облака точек на итоговую неопределённость измерения. Крупные OEM-производители обычно требуют внутреннее обучение и подтверждение компетенций перед допуском к приёмочному контролю.
Подходит ли лазерное 3D сканирование для массового поточного
Подходит ли лазерное 3D-сканирование для массового поточного контроля деталей на производственной линии?
В чистом виде — нет. Лазерное сканирование эффективно для первой статьи (FAI), выборочного аудита, обратного проектирования и анализа отклонений, но уступает координатно-измерительным машинам и оптическим компараторам в такте измерения для 100 % контроля.
Исключение — сложные свободные формы, где контактные методы не дают достаточной плотности данных. В поточных линиях сканеры чаще интегрируют в роботизированные ячейки для контроля критических зон, а не полной геометрии каждой детали.
Можно ли использовать данные сканирования для создания цифровых двойников производственных объектов?
Да, это одно из ключевых применений в контексте Industry 4.0. Облако точек после фильтрации и сегментации конвертируется в CAD-модель или полигональную сетку, которая становится геометрической основой цифрового двойника.
Для производственных объектов (штампы, пресс-формы, сварочные кондукторы) цифровой двойник позволяет отслеживать износ, моделировать термодеформации и планировать ремонт до появления брака.
| Критерий | Лазерное 3D-сканирование | Контактная КИМ |
|---|---|---|
| Плотность данных | Миллионы точек на кадр | Десятки–сотни точек |
| Контроль свободных форм | Высокая пригодность | Ограниченная |
| Такт измерения одной точки | Низкий | Высокий |
| Влияние оператора на результат | Среднее | Низкое |
| Требования к подготовке поверхности | Матирование для блестящих | Очистка, температурная стабилизация |
Системы лазерного сканирования, включая решения INSVISION, закрывают нишу между традиционными шаблонами и стационарными КИМ. Выбор в пользу сканера оправдан там, где плотность данных и скорость оцифровки сложной геометрии важнее такта точечного измерения.
Заключение
Лазерное 3D-сканирование перестало быть нишевым инструментом метрологических лабораторий. В производственной практике оно выполняет функцию связующего звена между физическим объектом и его цифровой моделью — без этого звена невозможны ни полноценный цифровой двойник, ни замкнутый контур контроля качества в рамках Industry 4.0. Технология закрывает разрыв там, где традиционные средства измерения упираются в свои ограничения: сложная свободная геометрия, внутренние полости, гибкие или тонкостенные детали, необходимость получать полное поле отклонений, а не набор точечных замеров.
Практическая ценность сканирования определяется не самим фактом получения облака точек, а корректной постановкой измерительной задачи.
Требования к точности, скорость сбора данных, условия цеха, совместимость с CAD-системами и программным обеспечением для анализа отклонений — эти параметры определяют пригодность решения для конкретного участка.
Оборудование, эффективное при обратном проектировании штамповой оснастки, может оказаться избыточным или недостаточным для контроля лопаток турбины или корпусных деталей медицинской техники.
Отдельного внимания заслуживает вопрос стандартизации. В западной производственной среде результаты измерений должны быть воспроизводимыми и прослеживаемыми.
Соответствие методик требованиям ISO 10360, ASME B89.4.22 или отраслевых нормативов аэрокосмической и автомобильной промышленности — не формальность, а условие признания данных сканирования в качестве доказательной базы при приёмке продукции и аудите поставщиков.
Выбор поставщика и конкретной конфигурации системы вторичен по отношению к анализу собственных задач. Компании, подобные INSVISION, предлагают технические решения, однако отправной точкой всегда остаётся инженерная спецификация: что сканируется, с какой целью, в каком темпе и с какой допустимой погрешностью.
Только после ответов на эти вопросы обсуждение оборудования приобретает практический смысл.
| Критерий выбора | Что оценивается | Влияние на результат |
|---|---|---|
| Точность и повторяемость | Заявленные характеристики по стандартам ISO/ASME | Применимость для задач первого контроля и приёмки |
| Тип геометрии объекта | Сложность поверхностей, наличие внутренних полостей, отражающие свойства | Выбор технологии сканирования и оснастки |
| Производственная среда | Температурная стабильность, вибрации, запылённость | Стабильность измерений вне лаборатории |
| Интеграция с CAD/CAQ | Форматы данных, совместимость с GD&T-анализом | Скорость обработки и достоверность отчётов |
Цифровая трансформация промышленности не сводится к накоплению данных. Лазерное 3D-сканирование даёт эффект только тогда, когда результаты измерений встроены в процессы проектирования, производства и контроля качества.
Технология не заменяет инженерную экспертизу — она расширяет её возможности, предоставляя полную и объективную картину геометрии изделия.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.