

Принципы и особенности 3D-сканирования с синим светом в промышленности
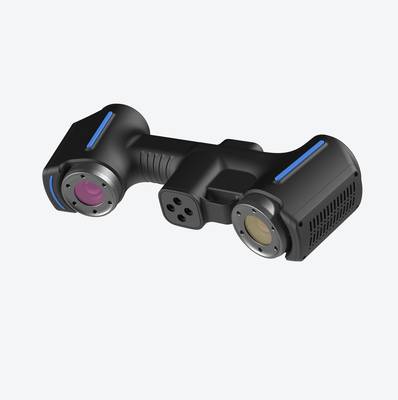
Определение 3D-сканирования с синим светом Определение 3D-сканирования с синим светом 3D-сканирование с синим светом — это метод бесконтактного оптического.
Определение 3D-сканирования с синим светом
Определение 3D-сканирования с синим светом
3D-сканирование с синим светом — это метод бесконтактного оптического измерения, предназначенный для получения цифровой модели физического объекта с высокой плотностью точек.
Технология относится к классу структурированного подсвета: на поверхность проецируется серия синусоидальных паттернов в узком спектре синего света (обычно 450 нм), а камеры фиксируют их искажения для вычисления координат.
Короткая длина волны снижает чувствительность к внешней засветке и паразитным бликам, что особенно важно в цеховых условиях.
Ключевые моменты
- 3D-сканирование с синим светом — это метод бесконтактного оптического измерения, предназначенный для получения цифровой модели физического объек…
- На практике инженеры смотрят не на отдельные цифры, а на их сочетание.
- В промышленной среде до сих пор циркулирует несколько устаревших тезисов о технологии структурированного синего подсвета.
- Применение 3D-сканирования с синим светом в промышленной метрологии неразрывно связано с нормативной базой, определяющей критерии достоверности…
В контексте Индустрии 4.0 этот метод занимает место связующего звена между физическим активом и его цифровым двойником. В отличие от контактных КИМ, сканирование не требует базирования детали по жесткой оснастке и позволяет за один сеанс получить полное поле отклонений, а не выборочные точки.
Для задач бережливого производства это означает сокращение времени первого контроля (FAI) и возможность оперативной валидации геометрии без передачи детали в лабораторию.
| Параметр | Роль в производственном контроле |
|---|---|
| Плотность облака точек | Выявление локальных дефектов формы, невидимых при точечных замерах |
| Скорость экспозиции | Контроль партий без создания узкого места на участке ОТК |
| Устойчивость к засветке | Работа непосредственно у станка, без затемнения зоны |
Результатом сканирования является полигональная сетка (STL) или параметрическая CAD-модель после обратного проектирования. Полученные данные используют для анализа GD&T-допусков, сравнения с эталонной математической моделью и архивирования фактической геометрии.
Решения INSVISION в этой области ориентированы на интеграцию сканирования в типовые циклы контроля качества без изменения существующей логистики деталей.
Принцип работы технологии синего светового сканирования
В основе метода лежит оптическая триангуляция с кодированным структурированным подсветом. Проектор формирует на поверхности детали серию полос или сетку синего света (обычно 450–460 нм). Узкий спектральный диапазон снижает чувствительность к внешней засветке цеха и паразитным бликам от металла.
Процесс регистрации геометрии включает три последовательных этапа:
| Этап | Физический процесс | Результат |
|---|---|---|
| Проецирование | Формирование паттерна на объекте | Контрастная световая маска |
| Регистрация | Съёмка искажений двумя камерами | Стереопара растровых изображений |
| Вычисление | Триангуляция по смещению полос | Облако точек, полигональная сетка |
Камеры фиксируют, как рельеф искривляет линии паттерна. Программное обеспечение сопоставляет координаты пикселей на левом и правом снимках, вычисляет отклонения и восстанавливает трёхмерные координаты каждой точки.
На выходе формируется полигональная STL-модель, пригодная для контроля отклонений в CAD или обратного проектирования.
Важное эксплуатационное отличие от радиографических методов: технология не использует ионизирующее излучение. Это исключает требования к свинцовой защите, дозиметрическому контролю персонала и специальным допускам. Оператор может работать в обычном производственном помещении без ограничений по времени экспозиции.
Ключевые параметры оценки промышленного 3D-сканирования с синим светом
Выбор технологии для заводского контура качества сводится не к маркетинговым обещаниям, а к конкретным измерительным характеристикам.
Оценка пригодности систем 3D-сканирования с синим светом для задач производства ведется по набору критериев, которые напрямую влияют на повторяемость результатов и совместимость с принципами бережливого производства и Индустрии 4.0.
Ключевой параметр Техническое описание Практическое значение для промышленности
| Ключевой параметр | Техническое описание | Практическое значение для промышленности |
|---|---|---|
| Точность измерений | Допустимая погрешность определения геометрии | Критична для контроля GD&T допусков, first-article inspection и соответствия ISO/ASME |
| Скорость сканирования | Объем регистрируемых точек в единицу времени | Определяет возможность встраивания в темп поточной линии без создания узких мест |
| Рабочее расстояние | Диапазон дистанций с сохранением паспортной точности | Обеспечивает доступ к труднодоступным зонам, особенно в аэрокосмическом MRO |
| Адаптивность к поверхностям | Реакция на блеск, черный цвет, разную фактуру | Снижает зависимость от матирующих спреев и времени на подготовку объекта |
| Совместимость с ПО | Экспорт в нейтральные форматы, связь с CAD/QMS/PLM | Гарантирует бесшовную передачу данных в цифровой двойник изделия |
На практике инженеры смотрят не на отдельные цифры, а на их сочетание. Высокая точность без достаточной скорости бесполезна для серийного контроля, а быстрый скан с плохой адаптивностью к глянцевым поверхностям потребует ручной доработки.
Решения INSVISION в этой области ориентированы на сбалансированность данных параметров под задачи конкретных производственных участков.
Области применения и границы использования технологии
Технология 3D-сканирования с синим светом относится к классу оптических бесконтактных методов измерения, основанных на структурированной подсветке. Принцип действия заключается в проецировании на объект серии синусоидальных паттернов с узким спектром излучения и синхронной фиксации их искажений камерами.
Синий свет (обычно 400–450 нм) меньше подвержен влиянию внешней засветки, что позволяет получать стабильные данные непосредственно в цеховых условиях, а не только в лаборатории.
Технология наиболее эффективна для объектов малого и среднего габарита — от нескольких миллиметров до нескольких метров в наибольшем измерении.
Для таких задач достигается сочетание высокой плотности облака точек и короткого времени экспозиции, что делает метод пригодным для серийного контроля, а не только для единичных измерений.
#### Соответствие отраслевых задач
| Отрасль | Типовые задачи, для которых технология наиболее подходит |
|---|---|
| Автомобильная промышленность | Контроль компонентов OEM, проверка геометрии штампов и пресс-форм, обратное проектирование деталей, сравнение с CAD-моделью по GD&T |
| Аэрокосмическая отрасль | Контроль лопаток турбин, геометрии аэродинамических поверхностей, техническое обслуживание и ремонт компонентов (MRO) |
| Медицинское оборудование | Производство высокоточных деталей для диагностических систем, контроль корпусов и механических узлов |
| Энергетическое машиностроение | Контроль элементов турбин, теплообменников, проверка сборочных отклонений |
| Общее машиностроение | Обратное проектирование изношенных деталей при отсутствии чертежей, контроль припусков, проверка оснастки |
| Потребительские товары | Оцифровка сложных органических форм, контроль сопрягаемых поверхностей корпусов |
#### Границы применимости
Наиболее предсказуемый результат технология даёт при работе с матовыми или слабо отражающими поверхностями. Глянцевые, прозрачные и глубоко чёрные материалы требуют нанесения временного матирующего покрытия — это стандартная практика, не снижающая точность, но добавляющая этап подготовки.
Объекты с глубокими внутренними полостями, узкими пазами или скрытыми зонами, недоступными для прямой проекции, сканируются с нескольких установок с последующей сшивкой.
Технология наиболее целесообразна там, где требуется высокая плотность точек (от сотен тысяч до миллионов на кадр) и документированная повторяемость измерений.
Для контроля крупногабаритных конструкций (например, кузовов целиком или авиационных крыльев) синий свет применяется в комбинации с фотограмметрией или трекингом, поскольку одно поле сканирования ограничено рабочим диапазоном системы.
Оборудование INSVISION в контексте данной технологии ориентировано на задачи, где критичны точность геометрии и повторяемость результатов в серийном производстве.
Распространенные заблуждения о 3D-сканировании с синим светом
В промышленной среде до сих пор циркулирует несколько
В промышленной среде до сих пор циркулирует несколько устаревших тезисов о технологии структурированного синего подсвета. Разберем их с технической точки зрения.
Миф 1: Только матовые и светлые поверхности. Это справедливо для систем десятилетней давности. Современные сканеры используют адаптивную экспозицию и алгоритмы обработки множественных отражений.
Блестящие штампованные детали или черные пластиковые корпуса сканируются без обязательного нанесения матирующего спрея, хотя в сложных случаях подготовка поверхности всё же сокращает шум в данных.
Миф 2: Нужна полная темнота. Синий свет имеет узкий спектр, что позволяет отсекать посторонние источники с помощью полосовых фильтров. Оборудование стабильно работает при стандартном цеховом освещении; проблемы создает лишь прямой солнечный свет высокой интенсивности.
Миф 3: Точность всегда ниже КИМ. Контактные машины дают эталонную точность в лабораторных условиях. Однако для задач контроля GD&T (допуски формы и расположения) современные синие сканеры обеспечивают погрешность в пределах нескольких микрон, что соответствует требованиям ISO 2768 для большинства классов точности.
Миф 4: Только для прототипирования. Технология давно вышла за рамки R&D. Высокая скорость сбора данных позволяет встраивать сканирование в цикл серийного контроля, сравнивая миллионы точек с CAD-эталоном за секунды.
| Заблуждение | Реальное положение дел |
|---|---|
| Работа только с матовыми светлыми поверхностями | Адаптивные настройки обрабатывают бликующие и темные текстуры |
| Требуется полная темнота | Фильтрация спектра позволяет работать при цеховом освещении |
| Всегда ниже точности КИМ | Сопоставима для большинства задач GD&T при высокой скорости |
| Только для прототипов | Интегрируется в поточные линии для контроля партий |
При выборе решения стоит опираться на реальные протоколы испытаний, а не на устаревшие стереотипы.
Связанные технологии и отраслевые стандарты
Связанные технологии и отраслевые стандарты
Применение 3D-сканирования с синим светом в промышленной метрологии неразрывно связано с нормативной базой, определяющей критерии достоверности измерений. Ключевым документом здесь выступает ISO 10360, регламентирующий приемочные испытания координатно-измерительных систем.
Параллельно интерпретация полученных отклонений опирается на стандарт ASME Y14.5, задающий правила указания геометрических допусков (GD&T) на чертежах. Без привязки к этим стандартам данные бесконтактного сканирования остаются лишь «облаком точек», а не доказательной базой для приемки детали.
В смежном поле работают технологии структурированного подсвета иных спектральных диапазонов, а также лазерные сканеры. Их отличает поведение на блестящих или темных поверхностях, тогда как синий свет обеспечивает высокую детализацию на матовых и сложнопрофильных участках.
Контактные КИМ сохраняют роль арбитражного инструмента для прецизионных допусков, однако уступают в скорости сбора полного поля геометрии.
В контексте Индустрии 4.0 синее структурированное освещение становится источником фактических данных для цифрового двойника. Интеграция с PLM и QMS позволяет замкнуть цикл: CAD-модель — физическая деталь — верифицированное отклонение — корректировка CAM-программы.
Технология Стандарт Основная функция в связке с 3D
| Технология / Стандарт | Основная функция в связке с 3D-сканированием |
|---|---|
| ISO 10360 | Оценка точностных характеристик измерительной системы |
| ASME Y14.5 | Трактовка отклонений формы и расположения поверхностей |
| CAD/CAM | Референтная геометрия и адаптация обработки |
| PLM/QMS | Хранение истории измерений и управление несоответствиями |
Технология не заменяет контактную метрологию полностью, а дополняет её там, где важна скорость оцифровки свободных форм и плотность данных. Решения INSVISION в этой парадигме служат инструментом сбора реальной геометрии, а не источником альтернативных допусков.
Промышленные решения 3D-сканирования с синим светом от INSVISION
Выбор системы 3D-сканирования с синим светом для промышленного применения редко сводится к одному параметру.
Инженеру, отвечающему за контроль качества или обратное проектирование, важнее совокупность характеристик: воспроизводимость результатов на разных материалах, стабильность работы в цеховых условиях и совместимость с уже выстроенным программным контуром предприятия.
Технология структурированного синего света сама по себе даёт преимущество при работе с блестящими, тёмными или частично отражающими поверхностями — типичная проблема для металлообработки и литья. Однако реализация этого принципа у разных производителей отличается.
| Критерий | Что проверять на практике |
|---|---|
| Точность и повторяемость | Отклонения при многократном сканировании эталонной сферы или калибровочной плиты |
| Работа с проблемными поверхностями | Сканирование без матирования: полированный металл, чёрный пластик, окрашенные детали |
| Цеховая адаптивность | Чувствительность к внешней засветке, вибрациям, перепадам температуры |
| Программная интеграция | Экспорт в форматах, совместимых с PolyWorks, Geomagic, GOM Inspect или CAD-пакетами |
| Скорость цикла измерения | Время от установки детали до готового отчёта, включая выравнивание по CAD-модели |
INSVISION позиционирует свои системы 3D-сканирования с синим светом именно в этой нише — как инструмент для производств, где контроль геометрии встроен в технологический процесс, а не выполняется эпизодически.
Разработчик делает акцент на трёх свойствах: высокая точность измерений, адаптивность к разнородным поверхностям без длительной подготовки, а также совместимость с распространёнными платформами контроля качества и обратного проектирования.
Это означает, что данные со сканера без промежуточных конвертаций попадают в привычную среду анализа отклонений, GD&T-проверок и построения CAD-моделей.
Практическая применимость решений INSVISION прослеживается в отраслях с жёсткими допусками и сложной геометрией: автомобилестроение, аэрокосмическая промышленность, медицинское оборудование, энергетика, общее машиностроение.
Отдельное направление — производство пресс-форм и штампов, где износ рабочей поверхности необходимо фиксировать количественно, а не на глаз. Для подобных задач важно не только зафиксировать отклонение, но и получить данные, пригодные для последующей механической обработки или аддитивного восстановления.
Сдержанный подход к описанию возможностей здесь уместен: системы 3D-сканирования с синим светом не заменяют КИМ полностью, а закрывают те задачи, где контактные измерения медленны, разрушительны для поверхности или физически невозможны.
Выбор в пользу конкретного поставщика определяется не маркетинговыми заявлениями, а результатами тестовой оцифровки эталонных деталей заказчика и оценкой повторяемости в реальных производственных условиях.
Часто задаваемые вопросы
Какую точность измерений обеспечивает 3D-сканирование с синим светом?
Точность определяется классом оборудования, калибровкой и условиями съёмки, а не самой технологией как таковой. Промышленные системы, работающие по принципу структурированной подсветки в синем спектре, обеспечивают точность на микронном уровне.
Для контекста: типичные допуски при контроле корпусных деталей в автомобильной промышленности лежат в диапазоне 50–200 мкм, и качественные сканеры уверенно перекрывают этот порог.
На практике метрологические характеристики подтверждаются по стандартам VDI/VDE 2634 или ISO 10360, поэтому при выборе оборудования стоит запрашивать протоколы калибровки, а не полагаться на паспортные цифры из брошюры.
Можно ли сканировать блестящие или окрашенные поверхности
Можно ли сканировать блестящие или окрашенные поверхности?
Да, но с оговорками. Зеркальные и полированные поверхности создают блики, которые искажают отражённый паттерн. Современные промышленные системы компенсируют это настройкой экспозиции, использованием поляризационных фильтров или нанесением матирующего спрея.
Окрашенные поверхности, как правило, сканируются без дополнительной подготовки, если покрытие не глянцевое. Для чёрных деталей с низкой отражательной способностью может потребоваться увеличение времени экспозиции.
Технология не снимает ограничений физики, но практические решения для большинства производственных задач существуют.
Требуется ли длительная подготовка персонала?
Базовые операции — запуск, калибровка, съёмка, экспорт облака точек — осваиваются за один-два дня обучения у поставщика. Интерфейсы промышленных решений построены по логике измерительного оборудования, знакомой инженерам ОТК.
Сложнее обстоит дело с интерпретацией результатов: построение цветовых карт отклонений, наложение на CAD-модель, анализ GD&T-допусков требуют понимания метрологии. Оператор без технического бэкграунда научится нажимать кнопки, но не сможет отличить артефакт сканирования от реального дефекта.
Совместимы ли данные сканирования с CAD и QMS системами?
Большинство промышленных решений экспортирует данные в нейтральные форматы: STL, PLY, OBJ для полигональных моделей, а также STEP или IGES при наличии модулей обратного проектирования. Это обеспечивает совместимость с распространёнными CAD/CAM/PLM платформами.
Для интеграции в QMS-контур обычно используется экспорт отчётов в PDF или CSV с привязкой к серийному номеру детали. Прямая двусторонняя интеграция с конкретной MES-системой — вопрос кастомизации, а не стандартной функциональности.
| Параметр | Типичное значение | Комментарий |
|---|---|---|
| Точность (промышленный класс) | 5–50 мкм | Зависит от объёма измерительной зоны |
| Подготовка поверхности | Не требуется для матовых | Спрей для зеркальных и глянцевых |
| Обучение базовым операциям | 1–2 дня | Углублённая метрология — дольше |
| Экспортные форматы | STL, PLY, OBJ, STEP | Совместимость с CAD/CAM/PLM |
Заключение
3D-сканирование с синим светом закрепилось в промышленной метрологии как метод, который закрывает разрыв между традиционным контактным контролем и задачами цифровизации. Принцип структурированной подсветки в коротковолновом диапазоне обеспечивает плотное облако точек без механического воздействия на поверхность.
Для цехов, где критичны отклонения формы, GD&T-допуски и скорость переналадки, это не альтернатива «на всякий случай», а рабочий инструмент неразрушающего контроля.
Технология вписывается в логику бережливого производства: сокращается время первого артикула, уменьшается объём брака на этапе согласования оснастки. В контексте Индустрии 4.0 сканы становятся исходными данными для цифровых двойников и архивов повторяемости. Однако универсального «лучшего» сканера не существует.
Выбор упирается в три параметра: рабочее поле под геометрию детали, требования к точности по отраслевому стандарту и условия цеха — вибрации, запылённость, температурные перепады.
| Критерий выбора | Что проверять на производстве |
|---|---|
| Геометрия объекта | Глубина карманов, тонкие рёбра, блестящие или тёмные поверхности |
| Метрология | Соответствие ISO/ASME, повторяемость на эталонной сфере |
| Интеграция | Экспорт в CAD/CAM, совместимость с ПО для контроля отклонений |
Отраслевые стандарты и допуски первичны, оборудование вторично. Решение должно подтверждать заявленную точность на конкретной номенклатуре деталей, а не в паспортных условиях.
Такой подход, в сочетании с решениями вендоров уровня INSVISION, позволяет выстроить контроль, который окупается не маркетинговыми обещаниями, а стабильной повторяемостью измерений.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.