

От данных сканирования к отчету контроля: параметры выбора 3D-сканера на практике
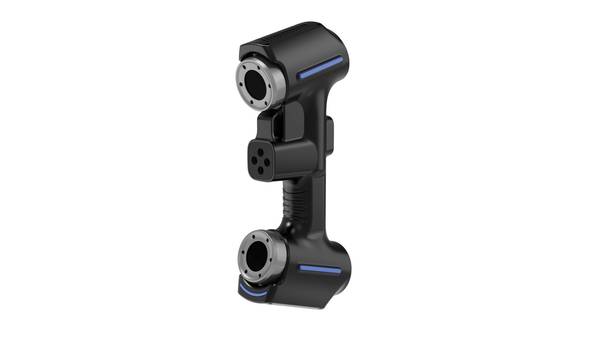
параметры выбора 3D-сканера: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях Параметры выбора.
Производственный контекст и потребность в измерениях
Параметры выбора 3D сканера невозможно рассматривать в отрыве
Параметры выбора 3D-сканера невозможно рассматривать в отрыве от производственной ситуации, в которой этот инструмент будет работать. На участке механической обработки или в зоне выходного контроля нагрузка на измерительный контур растёт по мере ужесточения допусков и увеличения номенклатуры деталей.
Классический арсенал — штангенциркуль, микрометр, калибр-пробка — закрывает лишь часть задач: линейные размеры, диаметры, отдельные позиционные отклонения. Сложная геометрия, свободные поверхности, кромки после формовки или литья требуют иного подхода.
Ключевая проблема не в том, что традиционные средства «плохие», а в том, что они дают дискретные точки вместо полной картины. Инженер получает несколько замеров, но не видит отклонение по всей поверхности. Для первой статьи изделия, анализа износа оснастки или реверс-инжиниринга этого недостаточно.
Возникает потребность в надёжных данных — плотных облаках точек, которые можно сопоставить с CAD-моделью и получить цветовую карту отклонений.
Современное производство, ориентированное на принципы бережливого управления и стандарты ISO/ASME, требует измерительной системы, которая:
| Фактор производственной среды | Влияние на параметры выбора 3D-сканера |
|---|---|
| Вибрации и перепады температуры в цехе | Необходимость компенсации внешних воздействий, стабильность калибровки |
| Широкий диапазон размеров деталей | Баланс между рабочим полем и разрешением |
| Требования к повторяемости при серийном контроле | Воспроизводимость результатов между сменами и операторами |
| Скорость переналадки между номенклатурными позициями | Время подготовки и простота смены режимов сканирования |
Нагрузка на контроль особенно заметна в автомобильной промышленности, авиационном MRO и производстве медицинского оборудования, где первая статья и периодический выборочный контроль должны подтверждаться документально.
В этих условиях выбор сканера определяется не только точностью, но и способностью встроиться в существующий цикл без остановки производства. Отдельного внимания заслуживает ситуация, когда CAD-модель отсутствует — тогда сканер становится источником эталонных данных для последующих сравнений.
Где традиционные измерения теряют эффективность
Где традиционные измерения теряют эффективность
Контактные и оптические методы контроля, основанные на дискретных точках, сталкиваются с физическими ограничениями при переходе к сложной геометрии.
На криволинейных поверхностях, глубоких полостях или кромках с малым радиусом координатно-измерительная машина (КИМ) часто не может обеспечить достаточную плотность облака точек без потери времени. Результат — разрывы данных в зонах, критичных для оценки допусков формы и расположения (GD&T).
Вторая проблема — сжатые сроки. Полный цикл обмера штампованной детали или лопатки турбины контактным щупом может занимать часы, тогда как производственный цикл требует минут. Это создает узкое место в процессах первой статьи (FAI) и приемочного контроля.
| Ограничение традиционного метода | Проявление при сложной геометрии | Последствие для качества |
|---|---|---|
| Дискретная выборка точек | Пропуск участков между измеренными точками | Ложное соответствие допуску |
| Физический контакт щупа | Деформация тонкостенных элементов | Искажение результата |
| Последовательный обход | Экспоненциальный рост времени | Задержка выпуска партии |
При контроле свободных форм или обратного проектирования изношенной оснастки разрывы данных становятся критическими: математическая модель строится по неполному облаку, что ведет к ошибкам аппроксимации.
В этих сценариях традиционная метрология перестает быть экономически целесообразной, и параметры выбора 3D-сканера выходят на первый план.
Как 3D сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
В промышленной практике 3D-сканирование редко существует как самостоятельная операция. Его ценность раскрывается только тогда, когда облако точек или полигональная сетка попадает в общий контур: измерение → сравнение с эталоном → анализ отклонений → документирование.
Если сканер выдает «сырые» данные, которые некуда передать, — это лабораторная игрушка, а не производственный инструмент.
Связка между этапами выглядит так. Сканер оцифровывает физическую деталь. Полученная модель сопоставляется с CAD-моделью или с эталонной деталью, ранее принятой за образец. Программное обеспечение строит цветовую карту отклонений, где каждый участок поверхности получает числовое значение относительно номинала.
Затем инженер выгружает отчет: карту отклонений, сечения, GD&T-позиции, статистику по партии.
| Этап | Что происходит | Результат для производства |
|---|---|---|
| Сканирование | Оцифровка геометрии детали | Облако точек, STL-сетка |
| Совмещение | Выравнивание скана с CAD или эталоном | Единая система координат |
| Сравнение | Расчет отклонений по всей поверхности | Цветовая карта, числовые значения |
| Проверка | Контроль критических размеров, допусков формы и расположения | Заключение о годности |
| Отчетность | Формирование протокола для ОТК или заказчика | PDF, CSV, статистика партии |
Такой контур работает и в обратную сторону
Такой контур работает и в обратную сторону. Когда CAD-модели нет — например, при ремонте старого оборудования или обратном проектировании, — сканирование эталонной детали позволяет построить цифровой двойник, который затем становится базой для сравнения.
Это принципиально для аэрокосмического MRO и энергетического машиностроения, где оригинальная документация часто утрачена.
Важно понимать ограничение: сканер не выносит вердикт «деталь годна». Он поставляет данные. Решение о соответствии допускам принимает инженер или автоматизированный алгоритм на основе заданных критериев.
Поэтому параметры выбора 3D-сканера должны учитывать не только точность и скорость, но и то, насколько плотно устройство интегрируется с существующим ПО для контроля качества — иначе вы получите еще один изолированный остров данных вместо сквозного процесса.
Что проверить перед внедрением
Параметры выбора 3D-сканера нельзя оценивать только по паспортным характеристикам. Точность, заявленная в спецификации, описывает поведение системы в лабораторных условиях, а не на реальной площадке.
Вибрация от соседнего пресса, перепады температуры в цехе, нестабильное освещение — всё это влияет на повторяемость измерений сильнее, чем разница между двумя соседними моделями в каталоге.
Перед запуском пилотного проекта стоит определить, какой сценарий преобладает: контроль геометрии по CAD-модели, реверс-инжиниринг без чертежей или смешанная задача. Для контроля серийных деталей ключевым критерием становится не максимальная точность, а стабильность результатов при повторных проходах.
Для обратного проектирования важнее полнота захвата поверхности и поведение на блестящих или тёмных участках.
Ключевые пункты проверки на площадке
Ключевые пункты проверки на площадке:
| Параметр проверки | Что выявляет | На что смотреть |
|---|---|---|
| Повторяемость на эталонной детали | Дрейф калибровки, влияние температуры | Разброс результатов при 5–7 последовательных сканированиях |
| Поведение на проблемных поверхностях | Ограничения по материалу | Глянцевый металл, чёрный пластик, глухие полости |
| Скорость полного цикла | Реальную производительность | Время от установки детали до готового отчёта, а не только время сканирования |
| Совместимость с CAD-пакетом | Скрытые затраты на конвертацию | Прямой экспорт в используемый формат без промежуточной обработки |
| Работа при цеховом освещении | Зависимость от внешних условий | Стабильность захвата при верхнем свете и бликах от окон |
Отдельного внимания заслуживает проверка на деталях с жёсткими допусками по GD&T. Если сканер не воспроизводит позиционный допуск или отклонение профиля на эталонной детали с известной геометрией, дальнейшее тестирование на реальной номенклатуре теряет смысл.
Полезно заранее подготовить две-три детали с задокументированными результатами измерений на КИМ — это даст объективную базу для сравнения, а не субъективное впечатление от визуализации облака точек.
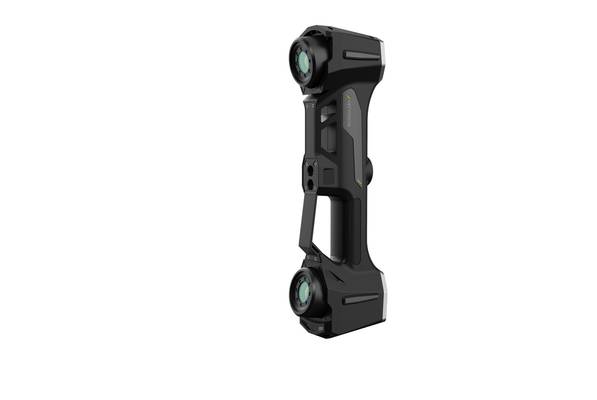
Не стоит переоценивать разрешение матрицы как самостоятельный показатель. В связке с оптикой и алгоритмами обработки оно даёт лишь верхнюю границу возможностей, но не гарантирует качество данных на сложной геометрии.
Решение о пригодности системы принимается по совокупности: стабильность на эталоне, поведение на проблемных материалах, интеграция в существующий процесс контроля. Оборудование INSVISION в этом контексте рассматривается как один из вариантов после прохождения описанных проверок, а не как исходная точка выбора.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.