

Промышленный 3D-контроль: суть, принципы, параметры и границы применения
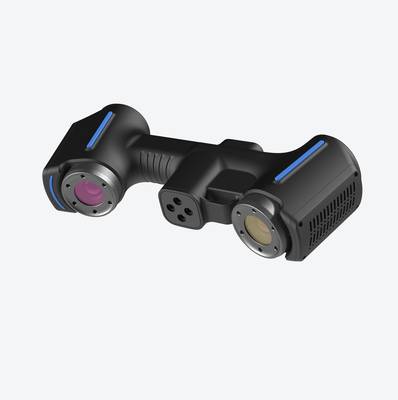
промышленный 3D-контроль: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях В современном.
Производственный контекст и потребность в измерениях
В современном производственном цикле контроль геометрии перестал быть
В современном производственном цикле контроль геометрии перестал быть финальным барьером перед отгрузкой. Он встроен в сам процесс: от входного контроля заготовок и первой детали (first-article inspection) до межоперационных проверок и анализа износа оснастки.
Нагрузка на службы качества растет пропорционально ужесточению допусков, особенно в автомобильной, аэрокосмической и медицинской отраслях, где отклонения в сотые доли миллиметра влияют на безопасность и ресурс узла.
Частые вопросы
Что проверить при оценке «В современном производственном цикле контроль геометрии перестал быть»?
В современном производственном цикле контроль геометрии перестал быть финальным барьером перед отгрузкой.
Что проверить при оценке «Наконец растет запрос на прослеживаемость»?
Наконец, растет запрос на прослеживаемость.
Что проверить при оценке «Ограничение Проявление в производстве Последствие для контроля Сложная»?
Отдельный случай — контроль износа и обратный инжиниринг.
Традиционные средства измерения — штангенциркули, нутромеры, калибры, координатно-измерительные машины (КИМ) — закрывают лишь часть задач. Ручной инструмент дает точечные значения, но не показывает форму поверхности целиком.
КИМ обеспечивает высокую точность, однако требует жесткой фиксации детали, программирования траекторий и значительного времени на сложные свободные поверхности.
Когда нужно оценить отклонение всего профиля лопатки, корпусной детали или пластикового изделия, возникает разрыв между требуемой полнотой данных и производительностью контроля.
Именно в этой точке появляется запрос на промышленный 3D-контроль. Речь не о замене КИМ как класса, а о дополнении измерительного арсенала методом, который снимает плотное облако точек и позволяет сравнивать фактическую геометрию с CAD-моделью или эталонной деталью.
Такой подход дает карту отклонений по всей поверхности, а не только в заранее выбранных точках.
Потребность в надежных данных обостряется в трех типовых ситуациях:
| Ситуация | Сложность традиционного подхода | Что требуется от контроля |
|---|---|---|
| Свободные поверхности и органические формы | Точечные измерения не описывают форму, КИМ требует длинных программ | Плотное облако точек, сравнение с номиналом по всей поверхности |
| Детали без CAD-модели или с изношенной оснасткой | Нет базы для сравнения, допуски «плавают» вместе с инструментом | Оцифровка эталонной детали, построение фактической геометрии как референса |
| Переналадка и межоперационный контроль | Остановка линии для измерения на КИМ экономически невыгодна | Быстрый съем геометрии непосредственно в цехе, без транспортировки в лабораторию |
Отдельный фактор — интеграция с системами управления качеством. Данные промышленного 3D-контроля должны попадать в отчеты в форматах, понятных технологу и конструктору: цветовые карты отклонений, сечения, сравнение с допусками по GD&T.
Без этого оцифровка остается «картинкой», а не основанием для корректирующих действий.
Наконец растет запрос на прослеживаемость
Наконец, растет запрос на прослеживаемость. Заказчики в аэрокосмической и энергетической отраслях требуют не просто протокол «годен/не годен», а архив фактической геометрии по каждой ответственной детали. Это меняет саму функцию контроля: из фильтра на выходе он превращается в источник данных для управления процессом.
Промышленный 3D-контроль отвечает на этот запрос, поскольку цифровая копия детали сохраняется и может быть повторно проанализирована при изменении допусков или появлении рекламаций.
INSVISION работает в этом поле, предлагая средства оцифровки, которые закрывают описанные задачи без претензии на замену всей метрологической инфраструктуры предприятия. Выбор конкретного метода — вопрос не моды, а соответствия задаче: тип поверхностей, требуемая точность, темп производства и доступность CAD-данных.
Где традиционные измерения теряют эффективность
Промышленный 3D-контроль возникает не как замена традиционной метрологии вообще, а как ответ на конкретные ограничения контактных и ручных методов. КИМ, микрометры, калибры и шаблоны хорошо работают там, где геометрия предсказуема, допуски заданы для отдельных элементов, а количество контролируемых точек ограничено.
Проблемы начинаются, когда деталь перестаёт соответствовать этим условиям.
Первое ограничение — сложная геометрия. Свободные поверхности, лопатки, каналы охлаждения, литые корпуса с переменной толщиной стенки: здесь точечные измерения дают лишь выборочную картину. Оператор КИМ измеряет то, что может физически достичь щупом.
Внутренние полости, глубокие пазы, обратные уклоны остаются вне зоны доступа. Второе ограничение — разрывы данных. При контроле штампованных или сварных узлов отклонения часто локализованы в зонах, которые точечный замер не покрывает. Третье — сжатые сроки.
Полное измерение сложной детали на КИМ может занимать часы, тогда как производство требует обратной связи в течение смены.
Таблица ниже суммирует границы применимости традиционных подходов.
Ограничение Проявление в производстве Последствие для контроля Сложная
| Ограничение | Проявление в производстве | Последствие для контроля |
|---|---|---|
| Сложная свободная геометрия | Лопатки, винтовые поверхности, органические формы | Точечный замер не описывает форму целиком |
| Труднодоступные зоны | Внутренние полости, пересечения каналов | Щуп КИМ не достаёт; ручной инструмент нестабилен |
| Разрывы данных | Локальные деформации после сварки, литья, штамповки | Отклонение остаётся незамеченным между точками |
| Сжатые сроки | Первая партия, наладка, SPC-контроль | Полная программа КИМ не укладывается в такт |
| Отсутствие CAD или эталона | Ремонт, обратный инжиниринг, старые изделия | Нет номинала для сравнения «точка к точке» |
Отдельный случай — контроль износа и обратный инжиниринг. Когда деталь эксплуатировалась и номинальная CAD-модель утеряна или не отражает фактическое состояние, традиционная схема «сравнить с чертежом» не работает. Здесь требуется сначала восстановить геометрию, затем анализировать отклонения.
Аналогичная ситуация возникает в аэрокосмическом MRO и энергетике, где компоненты после длительной наработки проверяют на остаточную геометрию.
INSVISION рассматривает промышленный 3D-контроль именно с этой позиции: как инструмент для случаев, где точечная метрология достигает своего предела. Это не замена КИМ в задачах с простыми допусками, а дополнение для зон, которые раньше оставались без количественной оценки.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Промышленный 3D-контроль — это не отдельная операция, которую выполняют «в конце» и забывают. В правильно выстроенном цикле сканирование становится источником данных для нескольких последовательных шагов: оцифровки, сравнения с эталоном, анализа отклонений и документирования результата.
Разрыв между этими шагами — частая причина, по которой контроль формально есть, а управленческих решений на его основе не принимается.
На практике цепочка выглядит так
На практике цепочка выглядит так. Сначала объект оцифровывается — получается облако точек или полигональная модель. Затем эта модель совмещается с CAD-эталоном либо с ранее утверждённым образцом.
Дальше выполняется сравнение: программа рассчитывает отклонения по заданным полям допусков, включая GD&T-параметры, если они определены в чертеже. Итоговый шаг — формирование отчёта, который можно передать в систему качества или приложить к протоколу приёмки.
| Этап | Что происходит | Типичный результат |
|---|---|---|
| Сканирование | Получение цифровой копии поверхности | Облако точек, STL-модель |
| Совмещение | Привязка к CAD или эталонной модели | Выровненная система координат |
| Сравнение | Расчёт отклонений по допускам | Цветовая карта, числовые значения |
| Проверка | Анализ критических зон и GD&T | Заключение о соответствии |
| Отчётность | Экспорт данных в систему качества | PDF-протокол, CSV, интеграция с MES/ERP |
Ключевой момент: каждый этап зависит от качества предыдущего. Плохое совмещение даёт ложные отклонения. Неполное сканирование — пропущенные зоны. Отчёт без привязки к системе допусков бесполезен для инженера, который не видел сам процесс измерения.
В западной производственной практике такой подход встраивают в три типовые точки: первая статья (first-article inspection), межоперационный контроль и приёмочный контроль после финишной обработки.
Для аэрокосмической отрасли и медицинского оборудования дополнительно важна прослеживаемость — отчёт должен связывать результат с конкретным серийным номером детали и версией CAD-модели.
Что проверить перед внедрением
Промышленный 3D контроль имеет смысл внедрять не вообще
Промышленный 3D-контроль имеет смысл внедрять не «вообще», а под конкретные измерительные задачи. Практика показывает: чаще всего система окупается там, где традиционный инструмент — КИМ, калибры или ручной шаблон — либо не достаёт до внутренней геометрии, либо работает слишком медленно для серийного потока.
Типичные сценарии включают контроль формообразующей оснастки, износ внутренних полостей пресс-форм, отклонения гнутых профилей и труб, а также обратное проектирование деталей без CAD-модели.
Перед запуском пилотного проекта стоит пройтись по чек-листу на площадке. Ниже — ключевые пункты, которые влияют на результат сильнее, чем характеристики самого сканера.
| Пункт проверки | Что именно оценивать | Типичная ошибка |
|---|---|---|
| Опорная сеть и базы | Наличие стабильных базовых поверхностей или реперных точек на детали | Сканирование «в воздухе» без привязки даёт плавающие облака |
| Состояние поверхности | Блеск, прозрачность, чёрный цвет, масляная плёнка | Игнорирование матирования перед сканированием |
| Допуски по GD&T | Реальные поля допусков: ±0,05 мм и ±0,5 мм требуют разной стратегии | Заказ «максимальной точности» без привязки к чертежу |
| CAD-модель | Есть ли эталонная модель, или эталон придётся строить по годной детали | Сравнение с устаревшей версией CAD |
| Температурный режим | Перепад температуры между деталью, сканером и эталоном | Измерение сразу после механической обработки |
| Квалификация персонала | Умеет ли оператор читать карту отклонений, а не только снимать облако | Внедрение «под ключ» без обучения смены |
Отдельно проверяется сценарий «первая деталь — серия». Для первой детали (first-article inspection) важна полнота цветовой карты отклонений и экспорт отчёта в PDF/CSV. Для серийного контроля критичны повторяемость от детали к детали и скорость построения шаблона сравнения.
Если шаблон настраивается один раз, а дальше оператор просто кладёт деталь на стол — это рабочий вариант. Если каждую деталь приходится заново выравнивать вручную — производительность упадёт ниже уровня традиционного контроля.
Проверка площадки должна заканчиваться не демонстрацией «красивой картинки», а прогоном на реальной бракованной детали. Если система уверенно показывает те же отклонения, что и существующий метод контроля, — внедрение обосновано.
Решения INSVISION для промышленного 3D-контроля закрывают описанные сценарии, однако выбор конкретной конфигурации всегда вторичен по отношению к корректно поставленной измерительной задаче.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.