

От данных сканирования к отчету контроля: 3D-сканирование крупных деталей на практике
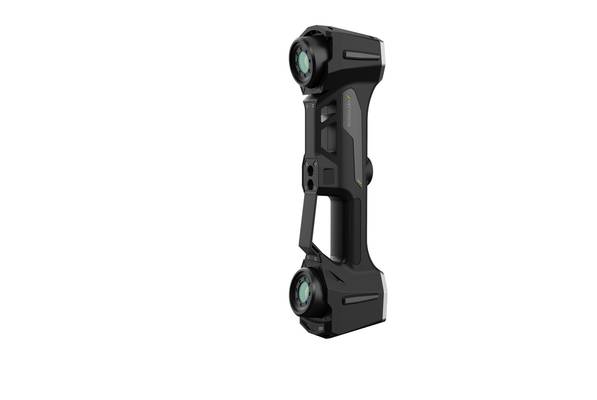
3D-сканирование крупных деталей: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях Потребность в.
Производственный контекст и потребность в измерениях
Потребность в 3D сканировании крупных деталей возникает там
Потребность в 3D-сканировании крупных деталей возникает там, где традиционный контактный контроль перестает давать полную картину. Координатно-измерительные машины (КИМ) хорошо справляются с отдельными точками, но плохо описывают геометрию свободных поверхностей, литейных уклонов или зон износа.
На крупных корпусных элементах, станинах, пресс-формах и сварных узлах число контрольных точек растет, а время прогона на КИМ увеличивается непропорционально. В результате отдел качества получает данные по нескольким сечениям, но не видит отклонения между ними.
Частые вопросы
Что проверить при оценке «Потребность в 3D сканировании крупных деталей возникает там»?
Потребность в 3D-сканировании крупных деталей возникает там, где традиционный контактный контроль перестает давать полную картину.
Что проверить при оценке «Где традиционные измерения теряют эффективность»?
Где традиционные измерения теряют эффективность
Что проверить при оценке «Фактор Традиционный метод Ограничение Криволинейный профиль Отдельные т…»?
Проблема не в квалификации персонала.
Практическая нагрузка на контроль усиливается в трех случаях. Первый — единичное и мелкосерийное производство, где оснастка часто не окупается. Второй — ремонт и восстановление, когда чертежи утрачены или не отражают фактическое состояние детали.
Третий — входной контроль крупных заготовок перед дорогостоящей механообработкой.
Типовые ограничения контактных методов для крупногабаритных объектов:
| Фактор | Контактный контроль | 3D-сканирование |
|---|---|---|
| Плотность данных | Отдельные точки, сечения | Облако точек по всей поверхности |
| Скорость на сложной геометрии | Резко падает | Менее чувствительна к сложности формы |
| Контроль свободных поверхностей | Требует сложной программы | Прямое сравнение с CAD |
| Фиксация локальных дефектов | Возможен пропуск между точками | Видна вся зона отклонения |
Для инженера-метролога ключевой вопрос — не «чем измерять», а «какие данные нужны для решения». Если требуется подтвердить несколько GD&T-позиций, достаточно КИМ. Если нужно понять характер деформации, построить карту отклонений или восстановить геометрию для ремонта — требуется плотное облако точек.
Именно этот переход от дискретного контроля к сплошному описанию поверхности и определяет растущий интерес к 3D-сканированию крупных деталей в западной производственной практике.
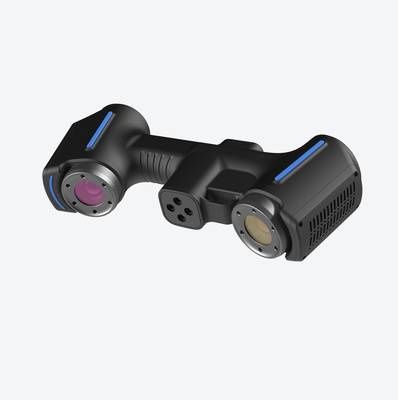
Оборудование INSVISION в этом контексте рассматривается как один из инструментов получения таких данных, а не как замена всей существующей метрологической схеме.
Где традиционные измерения теряют эффективность
Где традиционные измерения теряют эффективность
Классический измерительный инструмент — штангенциркуль, микрометр, нутромер — остается базой цехового контроля. Его ограничения проявляются не в точности самого прибора, а в геометрии объекта и требованиях к данным. Три условия делают традиционный подход непригодным.
Сложная геометрия. Криволинейные поверхности, переходы радиусов, глубокие полости и элементы с переменным сечением не описываются дискретными точками. Оператор вынужден снимать десятки замеров, но итоговая картина не отражает реальную форму. Особенно критично для лопаток, корпусов насосов и штампованных деталей.
Разрывы данных. Ручные измерения дают разреженный набор точек. Между ними — зоны неопределенности. Для анализа прилегания сопрягаемых поверхностей или контроля отклонений формы по GD&T таких данных недостаточно.
Сжатые сроки. Полный обмер крупной детали вручную занимает часы. При переналадке производства или приемке первой партии это время напрямую влияет на простой оборудования.
Фактор Традиционный метод Ограничение Криволинейный профиль Отдельные точки
| Фактор | Традиционный метод | Ограничение |
|---|---|---|
| Криволинейный профиль | Отдельные точки | Нет данных о форме между точками |
| Внутренние полости | Сложный доступ | Риск ошибки оператора |
| Полное поле отклонений | Выборочный контроль | Пропуск локальных дефектов |
| Время обмера крупной детали | Часы | Задержка запуска партии |
Проблема не в квалификации персонала. Метод физически не способен выдать плотное облако точек, необходимое для сравнения с CAD-моделью. Когда конструктор запрашивает карту отклонений по всей поверхности, а не три размера в сечении, ручной инструмент перестает быть источником достоверных данных.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
В производственном цикле 3D-сканирование крупных деталей не является изолированной операцией. Оно занимает позицию между физическим объектом и цифровой системой контроля качества.
Типовая последовательность выглядит так: сканирование → построение полигональной модели → сравнение с CAD-эталоном → анализ отклонений → формирование отчета.
Этап Задача Результат Сканирование Сбор геометрии поверхности Облако
| Этап | Задача | Результат |
|---|---|---|
| Сканирование | Сбор геометрии поверхности | Облако точек / STL-сетка |
| Выравнивание | Совмещение с CAD или базовой деталью | Матрица преобразования |
| Сравнение | Расчет отклонений по GD&T | Карта цветовых отклонений |
| Отчетность | Документирование результатов | Протокол для ОТК или заказчика |
Ключевое отличие от контактных измерений — полнота данных. Вместо дискретных точек оператор получает поле отклонений по всей поверхности. Это особенно важно для крупногабаритных корпусов, литых оснований и сварных рам, где локальный замер не показывает общую деформацию.
На этапе проверки инженер задает допуски (например, ±0,3 мм на плоскостность) и получает наглядную картину: зоны в допуске, зоны превышения, зоны недостатка материала. Отчет формируется автоматически и может быть передан в PDM или MES-систему.
Такой цикл сокращает время первой инспекции детали и снижает зависимость от субъективной интерпретации результатов ручных измерений.
Что проверить перед внедрением
Прежде чем интегрировать 3D сканирование крупных деталей в
Прежде чем интегрировать 3D-сканирование крупных деталей в производственный цикл, инженеру стоит трезво оценить, какие сценарии действительно выиграют от этой технологии.
Наибольший эффект достигается там, где традиционные средства измерения — КИМ, шаблоны, нутромеры — упираются в физические ограничения: сложная свободная геометрия, труднодоступные внутренние полости или необходимость получать полное поле отклонений, а не отдельные точки.
Если же деталь простая, с малым числом контролируемых размеров, покупка сканера может оказаться избыточной.
Проверка на площадке должна включать несколько ключевых пунктов. Во-первых, условия окружающей среды: вибрации от работающего оборудования, перепады температуры и сквозняки напрямую влияют на повторяемость результатов.
Во-вторых, состояние поверхности: блестящий металл или тёмные участки требуют матирования, что увеличивает время подготовки. В-третьих, наличие CAD-модели и понимание, какие отклонения критичны для посадок или сборки.
| Критерий проверки | Что оценивать | Типичный риск при игнорировании |
|---|---|---|
| Температурная стабильность | Колебания в зоне измерения | Дрейф данных, нестабильная база |
| Вибрационный фон | Близость прессов, станков | Шум в облаке точек, ложные отклонения |
| Подготовка поверхности | Блеск, цвет, масляная плёнка | Потеря данных на глянцевых участках |
| Наличие CAD | STEP/IGES или только чертёж | Невозможность цветовой карты отклонений |
| Требования к точности | Допуски по GD&T | Выбор неверного класса оборудования |
Отдельно стоит проверить, как результаты будут передаваться в существующий процесс: нужен ли экспорт в формате, совместимом с используемым ПО для контроля качества, и кто будет интерпретировать цветовые карты. Если эти вопросы не закрыты до пилотного теста, даже корректные данные останутся невостребованными.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.