

Как оценивать 3D-реконструкция для промышленного контроля
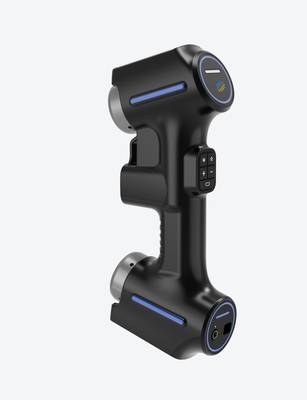
3D-реконструкция: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях Под производственным контролем в.
Производственный контекст и потребность в измерениях
Под производственным контролем в современной трактовке понимают не
Под производственным контролем в современной трактовке понимают не финальную отбраковку, а систему, которая удерживает геометрию изделия в заданном допуске на каждой операции.
Нагрузка на эту систему растёт нелинейно: усложняется конфигурация деталей, ужесточаются GD&T-требования, сокращается время на первичный контроль (first-article inspection). Традиционный инструмент — микрометр, калибр-скоба, координатно-измерительная машина — закрывает лишь часть задач.
Калибр отвечает «годен/не годен», но не показывает, куда именно уходит размер. КИМ даёт точные координаты, но медленно работает по сложным свободным формам.
Пояснения терминов
Под производственным контролем в современной трактовке понимают не финальную отбраковку, а систему, которая удерживает геоме…
Первый проблемный сценарий сложная свободноформатная по…Первый проблемный сценарий — сложная свободноформатная поверхность.
Технология 3D реконструкции устраняет эти ограничения з…Технология 3D-реконструкции устраняет эти ограничения за счёт иного принципа: поверхность восстанавливается как облако точек…
Как 3D-сканирование встраивается в процессВ промышленном цикле 3D-реконструкция — это не финальная операция, а входной этап, после которого начинаются сравнение, пров…
Потребность производственников формулируется прагматично: нужны данные, на которые можно опереться при решении о переналадке, поднастройке инструмента или приёмке партии. Эти данные должны быть воспроизводимыми, привязанными к CAD-модели и полученными без разборки оснастки.
Именно здесь возникает запрос на 3D-реконструкцию — перевод физической поверхности в цифровое облако точек, которое сравнивается с номинальной геометрией. Такой подход снимает ограничения точечного измерения и позволяет видеть поле отклонений целиком, а не в двух-трёх контрольных сечениях.
| Традиционный контроль | Контроль на основе 3D-реконструкции |
|---|---|
| Точечные замеры в отдельных сечениях | Полное поле отклонений по поверхности |
| Годен/не годен без количественной картины | Цветовая карта отклонений с привязкой к CAD |
| Медленная проверка сложных форм | Быстрое получение облака точек |
| Требует физического доступа к каждой точке | Позволяет оценить скрытые и внутренние зоны |
Для западных производств, работающих по ISO/ASME, важна не сама технология, а её встраиваемость в существующий документооборот. Отчёт о контроле должен содержать измеримые величины, а не описательные формулировки.
3D-реконструкция даёт такую основу: отклонения фиксируются численно, протокол формируется автоматически, история измерений по серийной детали накапливается. Это смещает фокус с «найти брак» на «понять причину отклонения и не допустить повторения».
Где традиционные измерения теряют эффективность
Традиционные средства измерений — штангенциркули, микрометры, координатно-измерительные машины (КИМ) и шаблоны — остаются базой метрологического обеспечения. Однако их возможности ограничены самим принципом работы: контактный датчик или ручной инструмент фиксирует конечный набор дискретных точек.
Когда геометрия детали перестаёт быть регулярной, этот подход начинает давать сбои.
Первый проблемный сценарий сложная свободноформатная поверхность
Первый проблемный сценарий — сложная свободноформатная поверхность. Лопатки турбин, литые корпуса, элементы пластиковых обвесов автомобиля не описываются наборами цилиндров, плоскостей и сфер.
Контроль таких поверхностей контактными методами требует либо изготовления дорогостоящих контрольных приспособлений, либо построения крайне разреженной сетки измерений, которая не отражает реальную форму. Отклонения между измеренными точками остаются невидимыми.
Второй сценарий — разрывы данных. Традиционный замер даёт значения в отдельных точках, а не непрерывное поле отклонений. Инженер по качеству видит цифры, но не видит картину: где именно поверхность «провалилась», как распределена деформация после сварки, насколько равномерен износ по всей рабочей зоне.
Для анализа причин дефекта и принятия корректирующих решений такой фрагментарной информации недостаточно.
Третий сценарий — сжатые сроки. Полное измерение сложной детали на КИМ может занимать часы, а при необходимости повторных замеров после доработки процесс растягивается на дни. В условиях серийного производства и требований first-article inspection (FAI) по ASME Y14.5 или ISO 1101 такой темп неприемлем.
В таблице ниже сопоставлены ограничения традиционных методов в трёх описанных ситуациях.
| Сценарий | Ограничение традиционного метода | Практическое следствие |
|---|---|---|
| Сложная геометрия | Дискретный контактный замер, зависимость от оснастки | Неконтролируемые зоны, высокая стоимость приспособлений |
| Разрывы данных | Точечные значения вместо непрерывного поля | Пропуск локальных дефектов, слабая воспроизводимость анализа |
| Сжатые сроки | Длительный цикл измерения, последовательная работа | Задержка FAI, простой оборудования, рост стоимости контроля |
Технология 3D реконструкции устраняет эти ограничения за счёт
Технология 3D-реконструкции устраняет эти ограничения за счёт иного принципа: поверхность восстанавливается как облако точек или полигональная модель, а не как набор координат. Это позволяет получать полное поле отклонений, сравнивать его с CAD-моделью и выявлять аномалии, недоступные точечному контролю.
Для западных производств, работающих по принципам lean manufacturing и Industry 4.0, такой переход — не замена инструмента, а смена парадигмы контроля: от выборочной проверки к сплошной цифровой фиксации состояния поверхности.
Решения INSVISION в этой области ориентированы именно на задачи, где традиционная метрология упирается в свои естественные пределы.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
В промышленном цикле 3D-реконструкция — это не финальная операция, а входной этап, после которого начинаются сравнение, проверка и документирование. Сначала сканер строит полигональную модель по облаку точек, затем эту модель сопоставляют с эталонной CAD-геометрией.
На выходе получается карта отклонений, а не просто «красивая картинка». Если эта связка не выстроена, сканирование остаётся изолированной процедурой и не влияет на приёмку детали.
Схема типового контура выглядит так:
Этап Инструмент Результат Оцифровка 3D сканер Полигональная сетка
| Этап | Инструмент | Результат |
|---|---|---|
| Оцифровка | 3D-сканер | Полигональная сетка (STL) |
| Выравнивание | ПО для инспекции | Совмещение с CAD или базовой деталью |
| Сравнение | Анализ отклонений | Цветовая карта, GD&T-отчёты |
| Верификация | Допусковый контроль | Решение «годен / доработка / брак» |
| Отчётность | Автоматический шаблон | Протокол для заказчика или аудита |
Важный момент: 3D-реконструкция работает и без CAD-модели. Для реверс-инжиниринга или изношенных деталей эталоном может служить первая оцифрованная деталь из партии. Такой подход применяется в MRO-процессах аэрокосмической отрасли, когда чертежи утеряны, а допуски нужно восстановить по фактической геометрии.
В серийном производстве связка «сканирование — сравнение — отчёт» сокращает время первой проверки изделия. Инженер получает не выборочные замеры штангенциркулем, а полное поле отклонений по всей поверхности. Это особенно критично для литых и штампованных деталей, где локальные деформации не видны при точечном контроле.
Отчётность при этом формируется автоматически: цветовые карты и таблицы допусков уходят в ERP или QMS без ручной обработки.
INSVISION встраивает эту логику в свои решения, но ключевой принцип не зависит от бренда: 3D-реконструкция полезна ровно настолько, насколько она связана с последующими этапами контроля. Изолированное сканирование без сравнения и документирования не даёт инженерной ценности.
Что проверить перед внедрением
Прежде чем включать 3D реконструкцию в производственный контур
Прежде чем включать 3D-реконструкцию в производственный контур, стоит определить, какие сценарии действительно оправдывают её применение.
Практика показывает, что технология даёт наибольший эффект там, где традиционные средства измерения упираются в свои ограничения: сложная свободная геометрия, труднодоступные внутренние полости, необходимость быстрого сравнения с CAD-моделью, обратный инжиниринг изношенной оснастки или контроль партии однотипных деталей по единому цифровому шаблону.
Ключевые пункты проверки на площадке сводятся к нескольким группам.
| Группа проверки | Что оценивать | Типичные вопросы |
|---|---|---|
| Геометрия объекта | Размер, сложность поверхностей, наличие глубоких пазов и скрытых зон | Достаточно ли одного положения сканера или потребуется несколько сессий со сшивкой? |
| Состояние поверхности | Отражающая способность, цвет, прозрачность | Нужно ли матирование спреем или маркеры? |
| Требования к точности | Допуски по GD&T, необходимость сравнения с эталонной моделью | Какая погрешность допустима для данного класса деталей? |
| Условия цеха | Вибрация, температура, освещение, запылённость | Стабильна ли геометрия объекта во время съёмки? |
| Интеграция данных | Форматы экспорта, совместимость с CAD/CAM/CAQ-системами | Попадает ли облако точек в существующий цифровой процесс без ручной доработки? |
Отдельного внимания заслуживает вопрос эталонной базы. Если CAD-модель отсутствует или устарела, 3D-реконструкция может использоваться для создания референсной геометрии по заведомо годной детали — такой подход применим, например, при контроле холоднокатаных валков и восстановлении оснастки.
Однако сам по себе факт наличия сканера не решает задачу: без чёткого протокола съёмки, фиксированных условий и понимания допусков результат останется набором точек, а не измерительной информацией.
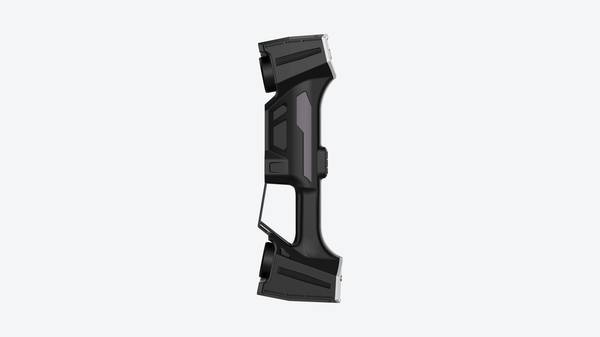
Для западных производств, работающих по ISO 9001 или AS9100, важно заранее определить, как данные 3D-реконструкции будут встраиваться в процедуры приёмки и прослеживаемости. Если сканирование заменяет часть ручных измерений при first-article inspection, это должно быть отражено в контрольной документации.
В противном случае технология останется вспомогательным инструментом, а не элементом системы качества.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.