

Что проверить производителям перед выбором файл OBJ
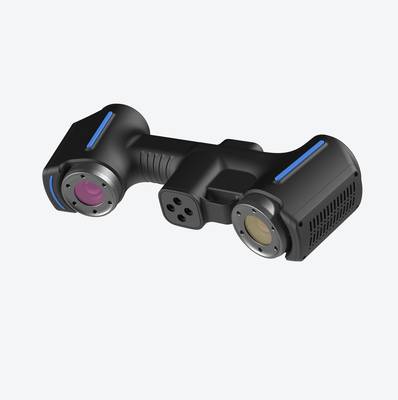
файл OBJ: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях В промышленной метрологии под «файлом.
Производственный контекст и потребность в измерениях
В промышленной метрологии под файлом OBJ обычно понимают
В промышленной метрологии под «файлом OBJ» обычно понимают не сам процесс измерения, а результат оцифровки — полигональную сетку, которую используют для сравнения с эталонной CAD-моделью, обратного проектирования или накопления архива фактической геометрии. На производстве такой файл редко является конечной целью.
Чаще это промежуточный формат, который позволяет передать облако точек в аналитическое ПО без потери топологии поверхности.
Пояснения терминов
В промышленной метрологии под «файлом OBJ» обычно понимают не сам процесс измерения, а результат оцифровки — полигональную с…
Где традиционные измерения теряют эффективностьГде традиционные измерения теряют эффективность
Именно поэтому для сложных поверхностей чаще используют…Именно поэтому для сложных поверхностей чаще используют бесконтактное сканирование, а файл OBJ становится промежуточным форм…
Как 3D-сканирование встраивается в процессВ промышленном цикле контроля 3D-сканирование занимает место между получением физической детали и формированием заключения о…
Рост нагрузки на отделы контроля качества связан с двумя факторами. Первый — ужесточение допусков. Если раньше для кронштейна или корпуса было достаточно проверить пять-семь размеров штангенциркулем, то теперь заказчик ожидает полную карту отклонений по всей функциональной поверхности. Второй — увеличение номенклатуры.
Переналадка измерительной оснастки занимает часы, тогда как производство требует данные в темпе смены.
Таблица ниже показывает, чем отличается традиционный выборочный контроль от подхода, при котором формируется цифровой массив фактической геометрии, в том числе в формате OBJ.
| Критерий | Традиционный контроль | Цифровой массив геометрии |
|---|---|---|
| Покрытие поверхности | Отдельные точки, линейные размеры | Полное поле отклонений по сканированной зоне |
| Скорость на единицу | Высокая для простых деталей | Стабильная независимо от сложности формы |
| Повторяемость интерпретации | Зависит от оператора | Определяется алгоритмом совмещения и референсной системой |
| Пригодность для обратного проектирования | Ограничена | Прямое использование полигональной модели |
| След в прослеживаемости | Протокол с дискретными значениями | Архив геометрии, пригодный для повторного анализа |
Потребность в надежных данных обостряется там, где нет исходной CAD-модели: изношенная оснастка, детали после ремонта, изделия стороннего поставщика. В таких случаях файл OBJ становится не просто отчетом, а единственным документированным свидетельством фактического состояния объекта.
Для западного производства это означает сдвиг от контроля «годен/не годен» к управлению геометрической вариацией на основе измеримых данных.
Где традиционные измерения теряют эффективность
Где традиционные измерения теряют эффективность
Контактные и ручные средства измерений предполагают, что оператор физически достигает поверхности и фиксирует дискретные точки. Это допущение перестает работать, когда геометрия детали содержит глубокие карманы, поднутрения или тонкостенные кромки.
Щуп отклоняется, радиус наконечника вносит систематическую ошибку, а координатно-измерительная машина требует жесткой оснастки и стабильной температуры.
Вторая граница — разрывы данных. При контроле гнутых трубопроводов, сварных швов или литых корпусов заказчику нужна не сотня точек, а непрерывное поле отклонений. Традиционный протокол оставляет между замерами «мертвые зоны», где дефект может остаться незамеченным.
Третье ограничение — сжатые сроки. Написание УП для КИМ, базирование и поочередный обход элементов занимают часы. Для единичного ремонта или переналадки это неприемлемо.
| Ограничение | Типичный сценарий | Следствие |
|---|---|---|
| Сложная геометрия | Лопатки, пресс-формы, литье | Ошибка радиуса щупа, недостижимые зоны |
| Разрывы данных | Сварные швы, свободные формы | Пропуск локальных дефектов |
| Сжатые сроки | Аварийный ремонт, переналадка | Простой оборудования |
Именно поэтому для сложных поверхностей чаще используют бесконтактное
Именно поэтому для сложных поверхностей чаще используют бесконтактное сканирование, а файл OBJ становится промежуточным форматом передачи полигональной геометрии в CAD или программу анализа.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
В промышленном цикле контроля 3D-сканирование занимает место между получением физической детали и формированием заключения о её годности. Цепочка выглядит так: сканирование → сравнение с эталоном → проверка допусков → отчётность. Каждый этап связан с предыдущим, и разрыв на любом из них обесценивает результат.
Сканирование даёт облако точек или полигональную сетку — фактическую геометрию объекта. Далее эта геометрия накладывается на CAD-модель или на ранее отсканированный эталонный образец. Сравнение выявляет отклонения по всей поверхности, а не только в точках, заданных чертежом.
Этап Что выполняется Результат Сканирование Оцифровка поверхности детали
| Этап | Что выполняется | Результат |
|---|---|---|
| Сканирование | Оцифровка поверхности детали | Облако точек, STL-сетка |
| Сравнение | Совмещение с CAD или эталоном | Карта отклонений |
| Проверка | Анализ по GD&T-допускам | Заключение о соответствии |
| Отчётность | Формирование протокола | Документ для приёмки или доработки |
Практический смысл такой схемы: инженер получает не точечные замеры, а полную картину геометрии. Для литых заготовок, сварных узлов, деталей после механообработки это позволяет видеть усадку, коробление, смещение отверстий и зоны износа.
В задачах без исходной CAD-модели эталоном служит скан заведомо годной детали — такой подход применяется, например, при контроле холоднокатаных валков или крупных корпусов.
Отчётность — не финальная формальность, а рабочий инструмент. Цветовая карта отклонений становится основанием для корректировки оснастки, изменения режимов обработки или назначения ремонта.
Без налаженной связки «скан — сравнение — допуск» автоматизация контроля остаётся демонстрацией возможностей, а не частью производственного процесса.
Что проверить перед внедрением
Перед тем как выстраивать процесс оцифровки на основе данных из файла OBJ, стоит разделять два уровня готовности: пригодность сценария и корректность исходной геометрии.
Не каждая задача контроля требует полигональной сетки, но там, где нужен быстрый обмен формой между сканером, CAD и измерительным ПО, OBJ чаще всего оказывается практичным промежуточным форматом.
Подходящие сценарии обычно связаны либо с обратным проектированием
Подходящие сценарии обычно связаны либо с обратным проектированием, либо с контролем износа и геометрии.
По подтверждённым данным, к таким задачам относятся: оцифровка сложных литых и сварных соединений для реверс-инжиниринга, съём внутренних полостей пресс-форм, сравнение нового и изношенного инструмента, контроль профиля колеса, фланцев, седел клапанов и корпусной геометрии.
Менее очевидный, но рабочий случай — фиксация монтажного пространства перед изготовлением оснастки или элементов кастомизации.
Ключевые пункты проверки на площадке сводятся к четырём группам.

| Группа проверки | Что контролировать | Типичные проблемы |
|---|---|---|
| Подготовка поверхности | Блики, масляная плёнка, глубокая пыль, конденсат | Потеря участков сетки, шум на кромках |
| Привязка и базы | Опорные отверстия, плоскости, маркеры на периферии | Уплывание облака на длинных деталях |
| Размер сцены | Выход за пределы одной установки сканера | Стыки без перекрытия, дубли геометрии |
| Контроль полноты | Проверка файла OBJ до ухода с объекта | Пропуск внутренних полостей и узких пазов |
Отдельно проверяют соответствие единиц измерения и ориентацию модели относительно системы координат производства. Если деталь позже пойдёт на GD&T-контроль, важно убедиться, что оси в файле OBJ совпадают с базами чертежа, а не с системой координат сканера.
Для задач, где критичны кромки — например, режущая кромка штампа или посадочный бурт фланца, — стоит сразу задавать повышенную плотность сетки в этих зонах, а не поднимать разрешение по всей поверхности. Так файл остаётся управляемым по размеру и пригодным для последующей обработки в CAD или CAM.
Решения INSVISION в таких проектах обычно применяют именно для получения корректной исходной сетки, а не как замену процедурам проверки на стороне заказчика.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.