

От данных сканирования к отчету контроля: точность 3D-сканирования на практике
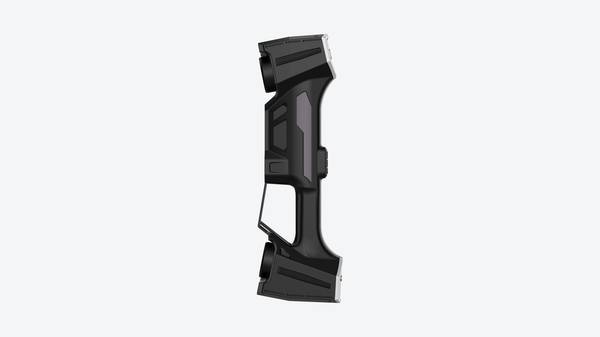
точность 3D-сканирования: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях Точность 3D-сканирования.
Производственный контекст и потребность в измерениях
Точность 3D сканирования становится критическим фактором там где
Точность 3D-сканирования становится критическим фактором там, где традиционный контроль размеров перестает справляться с геометрией детали. Ручной инструмент — штангенциркули, микрометры, калибры — дает точечные значения, но не отвечает на вопрос о фактическом отклонении формы по всей поверхности.
Когда инженер имеет дело со свободными поверхностями, внутренними полостями, кромками после механообработки или зонами износа пресс-формы, точечных замеров недостаточно для принятия решения.
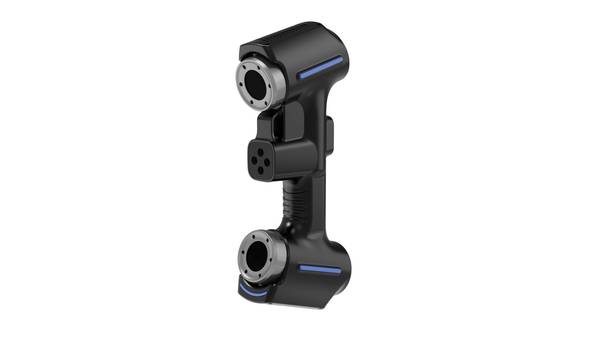
Ключевые моменты
- Точность 3D-сканирования становится критическим фактором там, где традиционный контроль размеров перестает справляться с геометрией детали.
- Классические средства измерений — КИМ, нутромеры, шаблоны и калибры — работают предсказуемо, пока геометрия детали остается регулярной.
- Как 3D-сканирование встраивается в процесс
- Отчетность встроена в процесс не как финальный документ, а как обратная связь: цветовая карта отклонений передается технологу или оператору стан…
Производственная нагрузка на ОТК растет одновременно с ужесточением допусков. Автомобильные компоненты, корпусные детали медицинского оборудования, аэрокосмическая оснастка — все это требует не просто «в допуске / не в допуске», а карты отклонений, пригодной для анализа причин и корректировки процесса.
| Ситуация на производстве | Ограничение традиционного контроля | Что требуется от данных |
|---|---|---|
| Сложная геометрия, свободные формы | Точечный замер не описывает всю поверхность | Полное облако точек, цветовая карта отклонений |
| Износ оснастки, пресс-форм | Щуп не достает до внутренних полостей | Бесконтактный захват труднодоступных зон |
| Первая партия после переналадки | Обмер занимает часы, задерживает запуск | Быстрое получение цифровой модели для сравнения с CAD |
| Отсутствие эталонной математической модели | Не с чем сравнивать измеренные значения | Возможность построения базовой поверхности по годной детали |
Потребность формулируется просто: производству нужны надежные данные, а не отдельные числа. Карта отклонений, полученная сканированием, позволяет разделить систематическую погрешность настройки станка и случайный разброс. Это меняет саму логику работы ОТК — от фиксации брака к управлению процессом.
При выборе оборудования для такого контроля западные предприятия ориентируются не на маркетинговые заявления, а на воспроизводимость измерений, стабильность результатов при разной освещенности цеха и возможность интеграции с существующим ПО для контроля геометрии.
Решения, подобные системам INSVISION, рассматриваются именно через эту призму: насколько получаемые данные пригодны для прямого сравнения с номинальной CAD-моделью и насколько процедура сканирования вписывается в цикл производства без остановки линии.
Где традиционные измерения теряют эффективность
Классические средства измерений КИМ нутромеры шаблоны и калибры
Классические средства измерений — КИМ, нутромеры, шаблоны и калибры — работают предсказуемо, пока геометрия детали остается регулярной. Проблемы начинаются там, где поверхность перестает описываться простыми цилиндрическими или плоскими элементами.
Свободноформленные переходы, литейные уклоны, органические радиусы сопряжения и зоны сварных швов требуют сотен точечных замеров, но даже они не дают полной картины отклонений.
Второе ограничение — разрывы данных. Контактный датчик фиксирует координаты только в точках касания. Участки между замерами остаются неизвестными, и выводы о плоскостности или профиле строятся на допущениях.
Для элементов с внутренними полостями, глубокими пазами или тонкими кромками доступ щупа часто физически невозможен.
Третье — сжатые сроки. Полное оконтуривание сложной детали на КИМ может занимать часы, а при переналадке производства на новое изделие время программирования траекторий растет непропорционально. В этих условиях точность 3D-сканирования становится не заменой, а дополнением традиционной метрологии.
| Ограничение традиционного метода | Типичная зона отказа | Следствие |
|---|---|---|
| Точечный контакт | Свободноформленные поверхности | Неполная картина отклонений |
| Физический доступ щупа | Глубокие пазы, внутренние полости | Невозможность замера |
| Программирование траекторий | Мелкосерийные и переналаживаемые изделия | Рост времени на подготовку |
INSVISION рассматривает эти сценарии как задачу оцифровки всей поверхности, а не выборки контрольных точек.
Как 3D-сканирование встраивается в процесс
Как 3D сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Точность 3D-сканирования — это не характеристика отдельного прибора, а результат того, насколько корректно сканирование встроено в измерительный цикл. В промышленной практике сканер редко работает как самостоятельный инструмент.
Он занимает место между физическим объектом и цифровой моделью, после чего в работу включаются модули сравнения с CAD, анализа отклонений и формирования отчетов.
Типичный цикл состоит из четырех этапов:
| Этап | Содержание | Типичный результат |
|---|---|---|
| Сканирование | Получение облака точек или полигональной сетки с заданной плотностью | STL-модель, облако точек |
| Совмещение | Выравнивание скана относительно CAD-модели или базовой геометрии | Цветовая карта отклонений |
| Проверка | Анализ по GD&T-позициям, сечениям, допускам формы и расположения | Числовые значения отклонений |
| Отчетность | Экспорт в PDF, CSV или QIF для передачи в ERP/MES | Протокол контроля, архив измерений |
Важно понимать: точность 3D-сканирования определяется не только паспортными характеристиками оборудования, но и качеством совмещения, плотностью облака и корректностью выбранной базы отсчета. Ошибка на этапе выравнивания способна свести на нет микронную разрешающую способность сканера.
В западной производственной практике такой цикл чаще всего применяется для первого изделия (first-article inspection), периодического выборочного контроля и обратного проектирования. При первоначальной проверке детали сканирование выявляет систематические отклонения до запуска серии.
В серийном производстве периодический контроль по облаку точек заменяет сплошной контактный обмер, особенно для свободных поверхностей, где калибр или индикаторная стойка не дают полной картины.
Отчетность встроена в процесс не как финальный документ
Отчетность встроена в процесс не как финальный документ, а как обратная связь: цветовая карта отклонений передается технологу или оператору станка, который корректирует оснастку или режимы обработки. Без этого шага сканирование остается архивной процедурой, а не инструментом управления допусками.
В системах INSVISION такой цикл реализуется через связку сканера с программным обеспечением для сравнения и протоколирования, однако выбор конкретной конфигурации определяется классом деталей и требуемой периодичностью контроля, а не универсальным шаблоном.
Что проверить перед внедрением
Точность 3D-сканирования — величина не абсолютная. Она зависит от связки «сканер + объект + методика», а не только от паспортных характеристик оборудования. Заявленная производителем погрешность обычно получена в лабораторных условиях: оптимальная дистанция, матовая поверхность, контролируемая температура.
На площадке эти условия почти никогда не воспроизводятся полностью, поэтому проверка перед внедрением сводится к оценке того, насколько реальный сценарий близок к паспортному.
Первое, что стоит проверить, — геометрия и материал типовых деталей. Блестящие, чёрные или полупрозрачные поверхности требуют матирующего спрея, а он меняет толщину слоя на 5–20 мкм. Если допуск на деталь сопоставим с этой величиной, методика требует отдельной валидации.
Второй пункт — доступ к зонам контроля: внутренние полости, глубокие пазы и рёбра жёсткости могут оставаться вне поля зрения сканера, и итоговая точность облака точек будет неравномерной по поверхности.
Ниже минимальный чек лист для инженера или руководителя
Ниже — минимальный чек-лист для инженера или руководителя качества.
| Область проверки | Что оценивать | Типичный риск |
|---|---|---|
| Поверхность детали | Отражательная способность, цвет, наличие масла или СОЖ | Потеря данных на бликах, ложные пики |
| Геометрия | Глубокие отверстия, поднутрения, тонкие стенки | Неполное облако точек, необходимость досканирования с другой оснасткой |
| Окружающая среда | Вибрации от прессового оборудования, перепады температуры | Дрейф калибровки, нестабильность повторных измерений |
| Методика сравнения с эталоном | Наличие CAD-модели, аттестованных калибровочных артефактов | Некорректная оценка фактической погрешности |
| Квалификация оператора | Понимание влияния угла сканирования и дистанции | Систематическая ошибка, маскирующаяся под случайный разброс |
Практический критерий приёмки: провести сканирование калиброванного артефакта с известной геометрией в реальных условиях цеха и сравнить отклонения с допуском, а не с паспортной точностью сканера.
Если артефакт недоступен, подойдёт деталь после КИМ с протоколом измерений — расхождение между КИМ и сканированием покажет суммарную погрешность методики, включая влияние поверхности и оснастки.
Отдельного внимания требует точность 3D-сканирования при серийном контроле. Для единичной обратной разработки достаточно визуальной полноты облака точек, тогда как для повторяемого контроля геометрии по GD&T-позициям нужна подтверждённая воспроизводимость: несколько последовательных сканирований одной детали без смены оснастки должны давать разброс в пределах 20–30 % поля допуска. Это консервативный критерий, но он отсеивает сценарии, где сканер работает на пределе возможностей.
Решения INSVISION ориентированы на производственные сценарии, где важна не только заявленная точность, но и её воспроизводимость в цеховых условиях. Перед выбором конфигурации имеет смысл провести пилотное сканирование на двух-трёх типовых деталях — это даст больше информации, чем сравнение паспортных таблиц.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.