

От данных сканирования к отчету контроля: промышленный 3D-контроль на практике
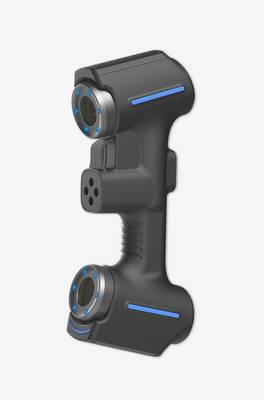
Промышленный 3D-контроль даёт облако точек по всей поверхности вместо отдельных замеров. Когда он нужен, какие данные получает инженер и что проверить перед внедрением.
Производственный контекст и потребность в измерениях
Промышленный 3D-контроль возникает не из интереса к технологии как таковой, а из конкретного производственного дефицита: традиционные средства измерения перестают отвечать на вопросы, которые ставит перед ними реальная геометрия детали.
Штангенциркуль, микрометр и даже координатно-измерительная машина работают с ограниченным набором точек. Они хорошо справляются с линейными размерами, но пасуют перед сложными поверхностями, внутренними полостями, кромками свободной формы и зонами, куда щуп физически не достаёт.
Пояснения терминов
Промышленный 3D-контроль возникает не из интереса к технологии как таковой, а из конкретного производственного дефицита: тра…
Где традиционные измерения теряют эффективностьПромышленный 3D-контроль возникает не как замена классической метрологии, а как ответ на её объективные ограничения.
Сложная геометрия: точка против облакаКонтактный датчик измеряет одну точку за один такт.
Разрывы данных и недоступные зоныТрадиционные схемы измерения зависят от доступа щупа к поверхности.
Нагрузка на контроль возрастает по нескольким направлениям одновременно. Ужесточаются допуски — в автомобильной и аэрокосмической отраслях отклонения формы теперь нередко задаются в сотых долях миллиметра. Растёт номенклатура: серийное производство с частой переналадкой требует проверять десятки типоразмеров в смену.
Сокращается время на принятие решений: брак нужно выявлять не постфактум, а в процессе, пока партия ещё не ушла дальше по цепочке.
Ключевая потребность здесь — не в «большем количестве измерений», а в данных, на которые можно опереться. Инженеру нужна не одна точка, а полная картина отклонений по всей поверхности.
Только такая картина позволяет отличить систематическую ошибку настройки станка от случайного износа инструмента, подтвердить соответствие GD&T-требованиям или принять решение о доработке оснастки.
| Источник нагрузки на контроль | Что это означает на практике | Какой тип данных требуется |
|---|---|---|
| Сложная геометрия (лопатки, корпуса, литьё) | Щуп КИМ не охватывает все критические зоны | Облако точек по всей поверхности |
| Ужесточение допусков формы | Линейных замеров недостаточно для приёмки | Карта отклонений относительно CAD-модели |
| Частая переналадка | Повторная настройка контроля отнимает часы | Быстрое сканирование без программирования траекторий |
| Внутренние полости и глубокие пазы | Традиционный инструмент физически недоступен | Оптический захват труднодоступных зон |
Отсюда и формулируется функциональное требование к современному контролю: он должен выдавать не разрозненные показания, а измерительную информацию, пригодную для сопоставления с номинальной моделью, анализа трендов и документирования по стандартам ISO/ASME.
Промышленный 3D-контроль закрывает именно эту задачу — превращает геометрию физического объекта в цифровой массив, который можно сравнивать, архивировать и передавать между подразделениями без потери смысла.
Решения INSVISION в этой области ориентированы на ту же логику: сначала фиксация полной геометрии, затем анализ отклонений, и только потом — управленческое решение. Без первого шага всё остальное остаётся предположением.
Где традиционные измерения теряют эффективность
Промышленный 3D-контроль возникает не как замена классической метрологии, а как ответ на её объективные ограничения. Контактные КИМ, штангенциркули, микрометры и калибры остаются эталоном для простых призматических деталей, где достаточно нескольких линейных размеров и позиционных допусков.
Проблемы начинаются там, где геометрия перестаёт описываться плоскостями, цилиндрами и регулярными отверстиями.
Сложная геометрия: точка против облака
Контактный датчик измеряет одну точку за один такт. Для свободноформных поверхностей — лопаток турбин, литых корпусов, пластиковых обводов — это означает либо разреженную выборку, либо неприемлемо долгое сканирование.
Инженер вынужден выбирать: контролировать 20 сечений вместо 2000 или пропускать зоны, которые невозможно корректно аппроксимировать по редким точкам. Промышленный 3D-контроль снимает это ограничение, захватывая полное поле поверхности за один проход.
Разрывы данных и недоступные зоны
Традиционные схемы измерения зависят от доступа щупа к поверхности. Внутренние полости, глубокие пазы, поднутрения, острые кромки и тонкостенные элементы либо измеряются с погрешностью, либо не измеряются вовсе.
Отдельная категория — мягкие и упругие материалы: контактное усилие деформирует поверхность, и результат отражает не фактическую геометрию, а реакцию детали на измерительное воздействие.
Сжатые сроки: последовательная логика упирается в потолок
Классический цикл «установка — базирование — измерение — переустановка» плохо масштабируется. Когда первая партия ждёт заключения о годности, а оснастка уже готова к запуску, последовательный контроль становится узким местом. Ниже — сопоставление ограничений по типам задач.
| Тип задачи | Ограничение традиционного контроля | Что даёт промышленный 3D-контроль |
|---|---|---|
| Свободноформные поверхности | Только дискретные точки, аппроксимация с потерей информации | Полное поле точек, фактическая топология поверхности |
| Внутренние каналы, поднутрения | Недоступность щупа, слепые зоны | Бесконтактный захват труднодоступной геометрии |
| Деформируемые материалы | Контактное усилие искажает результат | Измерение без механического воздействия |
| Первая статья / партия | Часы на одну деталь, высокая зависимость от оператора | Сокращение цикла за счёт параллельного сбора данных |
| Обратный инжиниринг без CAD | Точечный обмер не восстанавливает поверхность | Полигональная модель как основа для реконструкции |
Практический вывод
Промышленный 3D-контроль не отменяет КИМ и ручной инструмент. Он закрывает те классы задач, где последовательная точечная логика упирается в физические и временные пределы.
Решение о применении сканирования принимается не по моде, а по критерию: можно ли описать поверхность конечным набором размеров и допусков без потери значимой информации. Если нет — точечный контроль перестаёт быть достаточным доказательством соответствия.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Промышленный 3D-контроль нельзя рассматривать как отдельную операцию, которая существует сама по себе. В реальном производственном цикле он занимает конкретное место между изготовлением детали и принятием решения о её годности.
Схема работы выглядит следующим образом: сканирование → сравнение с эталоном → проверка допусков → формирование отчёта. Каждый этап влияет на следующий, и разрыв в цепочке обесценивает результат.
Сканирование даёт облако точек или полигональную сетку — цифровую копию физической детали. Дальше эта копия совмещается с CAD-моделью или эталонным сканом. Программное обеспечение вычисляет отклонения в каждой точке поверхности и накладывает их на цветовую карту.
Именно на этом этапе инженер видит, где деталь выходит за пределы допуска, а где остаётся в норме. Проверка конкретных размеров, позиционных допусков и геометрических характеристик выполняется по заданным GD&T-обозначениям, а не «на глаз».
| Этап | Что происходит | Результат |
|---|---|---|
| Сканирование | Получение цифровой копии поверхности детали | Облако точек, полигональная сетка |
| Сравнение | Совмещение скана с CAD-моделью или эталоном | Карта отклонений по всей поверхности |
| Проверка | Анализ допусков, GD&T, критических размеров | Список выявленных несоответствий |
| Отчётность | Формирование документа для ОТК или заказчика | Протокол измерений, цветовая карта, заключение |
Отчётность — это не просто «выгрузка картинки». Для западных производств, работающих по ISO 9001 или AS9100, протокол измерений является частью прослеживаемости партии. Если деталь ушла в брак, отчёт показывает, где именно и насколько она отклонилась от чертежа.
Если деталь принята, тот же отчёт подтверждает соответствие при аудите.
При серийном выпуске цикл повторяется на каждой выборке. Первая деталь партии проходит полный контроль, последующие — выборочный, с той же схемой сравнения и тем же форматом отчёта. Это позволяет видеть дрейф процесса до того, как он приведёт к массовому браку.
Оборудование INSVISION встраивается в этот цикл как инструмент оцифровки, но методология остаётся универсальной и не зависит от конкретного производителя.
Что проверить перед внедрением
Промышленный 3D-контроль нельзя сводить к покупке сканера. Это скорее вопрос методологии, чем оборудования. Ключевой порог внедрения — не «есть ли бюджет», а «есть ли у нас чёткий перечень контролируемых характеристик».
Если у инженера нет однозначного ответа на вопрос, какие именно допуски он хочет проверять, оптическая система не исправит ситуацию, а лишь быстрее покажет хаос в данных.
Второй критерий — геометрия и доступность поверхности. Оптические системы плохо работают с глубокими внутренними полостями, блестящими или прозрачными поверхностями без предварительного матирования.
На площадке стоит заранее пробежаться по номенклатуре деталей и выделить те, где сканер либо бессилен, либо требует оснастки. Это сэкономит недели на этапе запуска.
Третий пункт — подготовка эталонных данных. Для сравнения «как есть» с «как должно быть» нужна CAD-модель, причём актуальной ревизии. На многих заводах именно рассинхрон между конструкторской документацией и фактически выпускаемой деталью становится причиной провала пилотных проектов, а не точность оборудования.
| Область проверки | Что смотреть на площадке | Типичный риск при пропуске |
|---|---|---|
| Номенклатура деталей | Доля крупногабаритных, гибких или бликующих поверхностей | Систематическая погрешность, нестабильные облака точек |
| CAD-обеспечение | Наличие STEP/IGES актуальных ревизий на каждую контролируемую позицию | Сравнение с устаревшей геометрией, ложные отклонения |
| Программа измерений | Кто пишет сценарии контроля и поддерживает их версии | Зависимость от одного оператора, невоспроизводимость |
| Окружающая среда | Вибрации от прессов, перепады температуры в цехе | Дрейф калибровки, шум в данных |
| Допуски | Чёткие GD&T-обозначения или внутризаводские нормы | Контроль ради контроля, без критериев приёмки |
Отдельно стоит проверить, кто будет интерпретировать цветовые карты отклонений. Промышленный 3D-контроль выдаёт не вердикт «годен/брак», а поле отклонений, которое инженер должен сопоставить с допусками. Без этого навыка система останется дорогим инструментом для красивых отчётов.
Наконец, сценарии применения. Практика показывает, что быстрее всего окупаются три класса задач: обратное проектирование при отсутствии чертежей на старую оснастку, контроль геометрии после механической обработки в серийном потоке и входной контроль покупных комплектующих.
Если ни один из этих сценариев на предприятии не выражен, внедрение стоит отложить. Если выражен — можно рассматривать решения, включая системы INSVISION, но только после описанной выше внутренней проверки.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.