

Как оценивать полноразмерный контроль для промышленного контроля
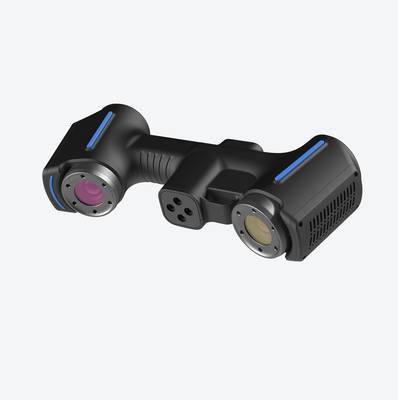
полноразмерный контроль: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях Под полноразмерным.
Производственный контекст и потребность в измерениях
Под полноразмерным контролем понимают сплошную проверку геометрии детали
Под полноразмерным контролем понимают сплошную проверку геометрии детали или узла, а не выборочную фиксацию нескольких характерных точек. Традиционный обход с ручным инструментом неизбежно создает «слепые зоны»: радиусы, глубокие карманы, тонкостенные переходы и свободные поверхности остаются без числовой оценки.
Практический процесс
- Под полноразмерным контролем понимают сплошную проверку г… — Под полноразмерным контролем понимают сплошную проверку геометрии детали или узла, а не выборочную фиксацию нескольких характерны…
- Разрывы данных усиливаются при работе с литыми коваными — Разрывы данных усиливаются при работе с литыми, коваными или сварными деталями, где нет стабильной CAD-модели, а износ пресс-форм…
- Как 3D-сканирование встраивается в процесс — Полноразмерный контроль в промышленности редко существует как изолированная операция.
- Типовой цикл выглядит так сканирование снимает фактическу… — Типовой цикл выглядит так: сканирование снимает фактическую геометрию детали или оснастки в виде облака точек или полигональной с…
Нагрузка на службу качества растет одновременно с ужесточением допусков. Автомобильные OEM и аэрокосмические MRO-площадки требуют не просто заключения «годен/не годен», а цифровой массив, который можно сопоставить с CAD-моделью и сохранить для прослеживаемости партии.
Штангенциркуль или нутромер такую плотность данных не дают.
Ключевое требование к современному измерительному контуру — повторяемость в цеховых условиях, а не только в лаборатории. Если оператор тратит часы на базирование и ручную запись результатов, контроль становится узким местом перед отгрузкой.
Надежные данные здесь — это не разовая оцифровка, а воспроизводимая процедура, интегрируемая в цикл первой статьи (FAI) и статистического управления процессами.
Где традиционные измерения теряют эффективность
Контактные и оптические средства измерений дают приемлемый результат, пока объект вписывается в регулярную геометрию и допуски не требуют высокой плотности данных. Проблема возникает при контроле сложных криволинейных поверхностей, глубоких внутренних полостей и зон с резкими переходами радиуса.
Координатно-измерительные машины последовательно снимают точки по заранее заданной траектории, что ограничивает полноразмерный контроль: между измеренными точками остаются непроверенные участки, и локальные отклонения формы легко пропустить.
Разрывы данных усиливаются при работе с литыми коваными
Разрывы данных усиливаются при работе с литыми, коваными или сварными деталями, где нет стабильной CAD-модели, а износ пресс-форм искажает номинальные обводы. В сжатые сроки такой подход вынуждает сокращать число измеряемых сечений, что напрямую снижает достоверность приемки.
В аэрокосмической и автомобильной отраслях, где действуют требования ASME Y14.5 и строгие протоколы first-article inspection, точечный контроль перестает закрывать задачи по подтверждению геометрии.
Традиционная схема теряет эффективность, когда нужно документировать не выборку, а полное поле отклонений.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Полноразмерный контроль в промышленности редко существует как изолированная операция. Это звено в цепочке, где данные должны переходить от физического объекта к цифровой модели, затем к анализу отклонений и, наконец, к задокументированному решению.
3D-сканирование меняет не саму логику контроля, а скорость и полноту каждого перехода.
Типовой цикл выглядит так сканирование снимает фактическую геометрию
Типовой цикл выглядит так: сканирование снимает фактическую геометрию детали или оснастки в виде облака точек или полигональной сетки. Следующий шаг — сравнение с номиналом.
Если CAD-модель отсутствует, как часто бывает со старой оснасткой или деталями после ремонта, за эталон принимают сканирование заведомо годного образца. Отклонения оценивают по цветовой карте, а не по отдельным точкам контакта, что принципиально для контроля формы, а не только размеров.
Затем следует проверка по конкретным критериям: допуски GD&T, припуски под механообработку, локальные деформации. Здесь важно разделять задачи. Таблица ниже показывает, как тип задачи определяет способ использования полученных данных.
| Этап цикла | Что проверяют | Результат для производства |
|---|---|---|
| Первая статья (FAI) | Соответствие CAD, критические размеры | Допуск серии или доработка инструмента |
| Периодический контроль | Износ формообразующих, смещение баз | План ремонта или замены оснастки |
| Входной контроль | Геометрия покупных деталей | Приемка или возврат поставщику |
| Обратный инжиниринг | Фактическая геометрия без чертежей | Модель для восстановления или модернизации |
Завершает цикл отчетность. Современное ПО формирует не просто облако точек, а протокол с отклонениями по каждой контролируемой зоне. Для западных производств это критично: аудит по ISO 9001 или AS9100 требует прослеживаемости — кто, когда и на основании каких данных принял решение о годности.
Важно понимать ограничение: сканер не отменяет классический мерительный инструмент. Калибры, микрометры и КИМ остаются для контроля простых линейных размеров, где важна скорость единичного измерения.
Полноразмерный контроль через сканирование оправдан там, где нужно оценить геометрию целиком, а не несколько заданных точек.
Что проверить перед внедрением
Что проверить перед внедрением
Полноразмерный контроль в промышленной метрологии означает не выборочное измерение отдельных точек или сечений, а получение и анализ геометрии всей поверхности детали целиком.
Принципиальное отличие от традиционного подхода — отсутствие «слепых зон» между измеряемыми участками, что критично для деталей со сложной криволинейной геометрией, где локальный замер калибром или нутромером не отражает реальную форму.
Прежде чем запускать такой контроль на площадке, инженеру стоит проверить три группы условий: совместимость объекта с технологией, корректность эталонной базы и воспроизводимость процесса в цеховых условиях.
Подходящие сценарии охватывают задачи, где традиционный инструмент физически не достаёт до поверхности или не даёт количественной картины: внутренние полости пресс-форм, износ холодных валков при отсутствии CAD-модели, контроль сварных и литых узлов со свободными поверхностями, а также обратный инжиниринг деталей без чертёжной документации.
В аэрокосмической тематике это лопатки и корпусные элементы, в энергетике — посадочные места и фланцевые соединения.
Ключевые пункты проверки на площадке удобно свести в
Ключевые пункты проверки на площадке удобно свести в таблицу:
| Пункт проверки | Что выяснить | Типичный критерий готовности |
|---|---|---|
| Оптические свойства поверхности | Бликует ли деталь, требуется ли матирование | Стабильный отклик без потери данных на глянце |
| Вибрации и перемещения основания | Дрожит ли штатив, есть ли проход тяжёлой техники | Смещение за цикл не превышает допуска сканера |
| Температурный режим | Стабильна ли температура в зоне измерения | Дрейф геометрии в пределах допуска за сессию |
| Наличие эталона или CAD | Есть ли номинальная модель или годная деталь-образец | База сравнения определена до старта работ |
| Требования к отчёту | Нужны ли карты отклонений, GD&T-протоколы, отчёты по ASME/ISO | Формат выходных данных согласован с ОТК |
Отдельно проверяется воспроизводимость: один и тот же оператор, одна и та же деталь, два последовательных цикла не должны давать расхождений, превышающих заявленную приборную погрешность. Если расхождение появляется — проблема чаще всего не в сканере, а в креплении детали или температурном фоне.

Внедрение полноразмерного контроля оправдано там, где выборочные замеры уже привели к пропущенным дефектам или где геометрия настолько сложна, что точечный инструмент даёт ложное ощущение точности.
Производители оборудования, включая INSVISION, поставляют системы под такие задачи, однако решение о применимости принимается по результатам тестового сканирования на реальных деталях заказчика, а не по паспортным характеристикам.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.