

Лазерное 3D-сканирование и его основные принципы, ключевые параметры и границы практического применения
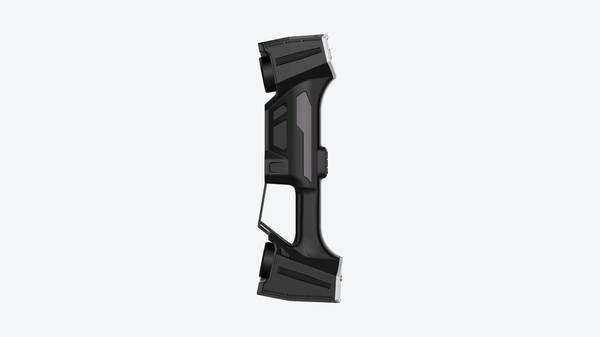
Лазерное 3D-сканирование как бесконтактный метод контроля геометрии. Принципы работы, критерии выбора и ограничения для производства.
Определение лазерного 3D-сканирования
Определение лазерного 3D-сканирования
Лазерное 3D-сканирование — это бесконтактный метод получения цифровой трехмерной модели физического объекта на основе анализа отраженного лазерного излучения.
Принцип работы основан на триангуляции или времени пролета луча: сканер проецирует лазерную линию или точку на поверхность, камера фиксирует искажение этой проекции, а программное обеспечение вычисляет координаты миллионов точек для построения полигональной сетки.
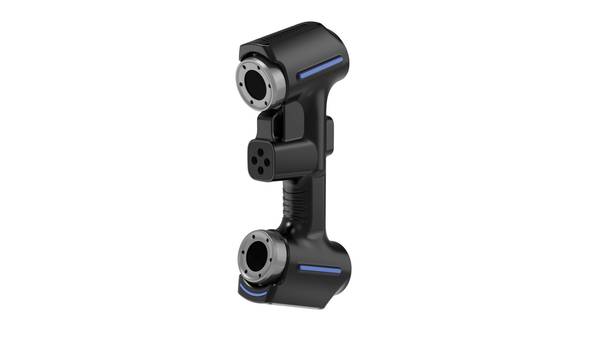
Технология занимает устойчивое место в экосистеме Индустрии 4.0, обеспечивая цифровой двойник детали для контроля геометрии, реверс-инжиниринга и архивации данных.
В контексте бережливого производства сканирование сокращает цикл первого контроля изделия (first-article inspection) и исключает субъективность ручных измерений.
Метод относится к неразрушающему контролю: поверхность не деформируется, контактное давление отсутствует, что критично для тонкостенных, гибких или температурно-чувствительных деталей.
Результаты измерений при корректной калибровке и соблюдении методики соответствуют требованиям международных метрологических стандартов ISO 10360 и ASME B89.4.19, что позволяет использовать данные сканирования в протоколах приемки.
| Параметр | Традиционный контроль | Лазерное 3D-сканирование |
|---|---|---|
| Плотность данных | Отдельные точки | Миллионы точек на деталь |
| Контакт с поверхностью | Да | Нет |
| Скорость полного обмера | Часы–дни | Минуты–час |
| Применимость к сложной геометрии | Ограничена | Полная |
Технология масштабируется от контроля микроответственных деталей с допусками в единицы микрон до сканирования крупногабаритных объектов — корпусных элементов, оснастки, штампов. Промышленные решения, включая оборудование INSVISION, интегрируются в цепочки контроля качества без изменения существующих CAD-процессов.
Принцип работы лазерных 3D-сканеров
Принцип работы лазерных 3D-сканеров
Лазерное 3D-сканирование основано на активной оптической триангуляции или времяпролетном методе. В обоих случаях система генерирует когерентное излучение, направляет его на объект и анализирует отраженный сигнал. Разница лишь в том, как рассчитывается дистанция до каждой точки поверхности.
Физическая схема процесса
Работу сканера можно разбить на пять последовательных этапов:
| Этап | Суть процесса | Что регистрируется |
|---|---|---|
| Генерация излучения | Лазерный диод или твердотельный лазер формирует точку, линию либо структурированный паттерн | Длина волны, мощность, геометрия пятна |
| Проецирование на объект | Оптическая система развертывает луч по поверхности детали | Угол падения, расходимость луча |
| Отражение от поверхности | Часть излучения рассеивается обратно в зависимости от шероховатости, цвета и угла наклона | Интенсивность, поляризация, спектральный сдвиг |
| Регистрация сенсором | КМОП- или ПЗС-матрица фиксирует положение отраженного пятна в кадре | Смещение пятна относительно оптической оси |
| Расчет координат | Процессор решает тригонометрическую задачу или измеряет задержку импульса | Трехмерная координата каждой точки |
Триангуляционный метод
В триангуляционных системах лазерный источник и камера разнесены на фиксированное базовое расстояние. Луч падает на поверхность под известным углом, а отраженное пятно проецируется на сенсор под другим углом, зависящим от высоты точки.
Зная геометрию установки и положение пятна на матрице, процессор вычисляет расстояние до поверхности с субмикронной точностью на малых дистанциях.
Времяпролетный метод
Времяпролетные сканеры измеряют интервал между испусканием импульса и регистрацией отраженного сигнала. Скорость света известна, следовательно, дистанция определяется прямым расчетом.
Этот подход эффективнее для объектов крупного размера — от нескольких метров до десятков метров — но уступает триангуляции по точности на близких дистанциях.
Формирование облака точек и постобработка
Каждый зарегистрированный отсчет — это отдельная точка с координатами X, Y, Z. Совокупность миллионов таких точек образует облако, которое уже несет полную геометрическую информацию о поверхности.
Дальнейшая обработка включает фильтрацию шумов, сшивку сканов с разных ракурсов, прореживание избыточной плотности и триангуляцию поверхности — построение полигональной сетки.
Полученная STL- или OBJ-модель пригодна для импорта в САПР, проведения метрологического анализа отклонений от номинальной CAD-модели, построения цветовых карт допусков и обратного проектирования.
Именно на этом этапе данные лазерного 3D-сканирования становятся рабочим инструментом инженера: они позволяют сравнивать фактическую геометрию с теоретической по стандартным критериям GD&T — плоскостности, цилиндричности, профиля поверхности.
Оборудование INSVISION реализует описанный принцип в промышленном исполнении, ориентированном на задачи контроля геометрии в машиностроении, автомобильной и аэрокосмической отраслях.
Ключевые параметры лазерных 3D-сканеров для промышленных задач
Инженеры по качеству оценивают системы лазерного 3D-сканирования не по маркетинговым характеристикам, а по соответствию конкретной измерительной задаче. Параметры, указанные в спецификации, должны подтверждаться метрологической калибровкой и воспроизводиться в цеховых условиях, а не только в лаборатории.
| Параметр | Описание | Значение для промышленных задач |
|---|---|---|
| Точность измерений | Максимальное отклонение геометрии полученной 3D-модели от реальной формы объекта, подтвержденное метрологической калибровкой | Определяет возможность использования технологии для контроля ответственных деталей с жесткими допусками, соответствие требованиям сертифицированных производств |
| Скорость сканирования | Количество точек или площадь поверхности, обрабатываемых системой за единицу времени | Влияет на производительность при серийном контроле и работе с крупногабаритными объектами, важна для интеграции в потоки бережливого производства |
| Рабочее расстояние | Диапазон расстояний между сканером и объектом, при котором сохраняется заявленная точность измерений | Определяет возможность работы в стесненных условиях производственных цехов, с крупными объектами или на автоматизированных линиях |
| Область захвата | Размер участка поверхности объекта, фиксируемый системой за один кадр | Влияет на скорость сканирования объектов разного размера, удобство работы с типовой номенклатурой деталей |
| Совместимость с материалами | Способность системы сканировать поверхности разных типов (металл, пластик, композит, стекло, резина) без дополнительной подготовки | Позволяет использовать одно решение для контроля деталей из разных материалов, сокращает время подготовки к измерениям |
| Поддержка метрологических стандартов | Соответствие результатов измерений требованиям международных и отраслевых нормативов (ISO 10360, ASME V и др.) | Обеспечивает легитимность протоколов контроля качества, возможность использования в отраслях с жесткими требованиями к регулированию |
Отдельного внимания заслуживает вопрос совместимости с CAD-средой. Протоколы контроля, построенные на сравнении облака точек с номинальной моделью, требуют корректного экспорта в форматах, которые принимают CAM-системы и программные пакеты для анализа отклонений по GD&T.
Если сканер не обеспечивает стабильной передачи данных в используемую на предприятии PLM-цепочку, его ценность для серийного контроля резко снижается.
Решения INSVISION в области лазерного 3D-сканирования ориентированы на задачи контроля геометрии в автомобильной, аэрокосмической и энергетической отраслях, где требования к повторяемости измерений и прослеживаемости результатов особенно высоки.
Границы практического применения лазерного 3D-сканирования
Лазерное 3D-сканирование наиболее целесообразно там, где традиционные средства измерений упираются в физические ограничения: сложная свободная геометрия, гибкие или тонкостенные детали, необходимость получения полного поля отклонений вместо дискретных точек.
В западном промышленном контексте технология закрывает прежде всего задачи контроля геометрии, обратного проектирования (обратный инжиниринг) и создания цифровых двойников.
Ключевые сектора и типовые задачи:
| Сектор | Характерные задачи |
|---|---|
| Автомобильное производство | Контроль кузовных панелей, узлов подвески, штампов, профилей; входной контроль |
| Аэрокосмическая отрасль | Контроль лопаток турбин, MRO-обслуживание, обратное проектирование |
| Медицинское оборудование | Точность деталей томографов, ортопедических изделий |
| Энергетика | Детали газовых турбин, компрессоров, сборочные узлы |
| Инструмент и штампы | Контроль износа, восстановление геометрии |
Ограничения связаны с прозрачными, зеркальными или глубокими внутренними полостями — здесь лазерный метод требует дополнительной подготовки поверхности либо применения комплементарных технологий.
Решения INSVISION применяются в указанных сегментах, но выбор сканера должен определяться конкретной метрологической задачей, а не отраслевой принадлежностью как таковой.
Распространенные заблуждения о лазерном 3D-сканировании
Существует несколько устойчивых мифов, которые мешают внедрению технологии в промышленный контроль.
Заблуждение 1: Требуется матовое покрытие. Это верно лишь для устаревших систем. Современные лазерные сканеры корректно работают с большинством промышленных материалов — от полированного металла до темного пластика — без дополнительной подготовки поверхности.
Заблуждение 2: Только для крупных объектов. Технология давно вышла за пределы кузовного ремонта. Сегодня существуют решения для контроля микроскопических деталей с микронной точностью, включая элементы прецизионной механики.
Заблуждение 3: Не подходит для серийного производства. Современные системы интегрируются в автоматизированные линии и выполняют потоковый контроль партий без снижения темпа выпуска.
Заблуждение 4: Результаты не имеют юридической силы. Калиброванные системы соответствуют международным метрологическим стандартам (ISO/ASME). Протоколы измерений принимаются на сертифицированных предприятиях как официальные документы контроля качества.
INSVISION также работает в этом направлении, однако выбор решения всегда определяется конкретной метрологической задачей.
Связанные с лазерным 3D-сканированием технологии и понятия
Лазерное 3D-сканирование редко работает изолированно. Его ценность раскрывается в связке с другими инструментами цифрового производства, где сканер выступает источником первичных геометрических данных.
Облако точек — это сырой результат сканирования: миллионы координат, описывающих поверхность. Само по себе оно бесполезно для конструктора, пока не преобразовано в полигональную сетку или CAD-модель.
Именно эта цепочка лежит в основе обратного проектирования, когда физическая деталь без чертежей превращается в редактируемую твердотельную модель для последующей модернизации или воспроизводства.
| Технология / Понятие | Роль лазерного 3D-сканирования |
|---|---|
| Цифровой двойник | Поставка актуальной геометрии реального объекта в виртуальную среду |
| Промышленная метрология | Сравнение облака точек с CAD-эталоном по GD&T допускам |
| Неразрушающий контроль | Выявление отклонений формы, износа и деформаций без разборки узла |
| Интеграция с PLM/САПР | Передача измеренной геометрии в цикл проектирования и контроля версий |
В контексте Индустрии 4.0 лазерное сканирование закрывает разрыв между физическим цехом и цифровыми системами управления. Для бережливого производства это означает сокращение времени на первый контроль изделия (first-article inspection) и устранение потерь, связанных с ручными замерами.
Например, при проверке литых заготовок сканирование позволяет получить полную карту припусков за минуты, а не точечные замеры штангенциркулем. Компания INSVISION разрабатывает решения в этой области, ориентированные на задачи промышленной автоматизации.
Решения на основе лазерного 3D-сканирования от INSVISION
Лазерное 3D-сканирование — это метод бесконтактного получения геометрических данных объекта с помощью лазерного излучения. Принцип работы основан на триангуляции: лазерный луч проецируется на поверхность, а камера регистрирует его отклонение, что позволяет вычислить координаты каждой точки с высокой плотностью.
Для промышленных задач такой подход обеспечивает сбор сотен тысяч измерений в секунду, что принципиально отличается от точечных замеров традиционными инструментами.
Ключевое отличие от контактных КИМ — полнота данных. Координатно-измерительная машина проверяет отдельные точки, заданные конструктором, а лазерный сканер оцифровывает всю поверхность целиком.
Это позволяет обнаруживать дефекты, которые не попали в план измерений: локальные вмятины, неравномерный износ, отклонения формы, не предусмотренные чертежом.
Компания INSVISION разрабатывает промышленные решения на основе лазерного 3D-сканирования, адаптированные под конкретные отрасли.
| Отрасль | Применение лазерного 3D-сканирования |
|---|---|
| Автомобильная промышленность | Контроль геометрии кузовных элементов, проверка сборочных допусков, обратное проектирование |
| Аэрокосмическая отрасль | Инспекция лопаток турбин, контроль поверхностей после механической обработки |
| Производство медицинского оборудования | Проверка геометрии корпусов и компонентов КТ-оборудования |
| Энергетика | Контроль сборочных отклонений компрессорного оборудования |
| Машиностроение | Проверка корпусных деталей, контроль износа, анализ деформаций |
| Производство штампов и инструмента | Диагностика износа формообразующих поверхностей, контроль до и после термообработки |
| Сфера культуры | Цифровая архивация и документирование объектов культурного наследия |
Решения INSVISION ориентированы на четыре основные задачи: контроль качества, обратное проектирование, контроль износа и проверка сборочных допусков. В каждом случае данные лазерного сканирования сопоставляются с CAD-моделью или эталонным образцом, после чего формируется карта отклонений с цветовой индикацией.
Метрологическая составляющая играет здесь решающую роль. Оборудование и программные алгоритмы INSVISION соответствуют международным стандартам, что позволяет использовать результаты сканирования в качестве доказательной базы при приёмке продукции.
Для западных производственных площадок это означает совместимость с существующими протоколами контроля и возможность интеграции в системы управления качеством без перестройки процессов.
Отдельного внимания заслуживает вопрос интеграции. Лазерное 3D-сканирование не требует выделенной метрологической лаборатории — измерения выполняются непосредственно в цехе, на участке сборки или у поставщика. Данные передаются в стандартных форматах, что упрощает обмен между отделами и внешними контрагентами.
Часто задаваемые вопросы о лазерном 3D-сканировании
Требуется ли специальная подготовка поверхности объекта?
В большинстве промышленных задач дополнительная подготовка не нужна. Матовые металлические и пластиковые поверхности сканируются напрямую. Проблемы возникают с тремя категориями: прозрачные материалы (стекло, акрил), зеркальные или полированные поверхности и очень тёмные/чёрные детали.
Для них применяют временное матирование — тонкий слой аэрозольного проявителя или порошка. Современные лазерные системы с синими источниками и адаптивной экспозицией часто справляются с блестящим металлом без напыления, но для прозрачных объектов покрытие остаётся обязательным.
Можно ли использовать технологию для серийного контроля?
Да. Лазерное 3D-сканирование интегрируется в автоматизированные линии через роботизированные ячейки или стационарные измерительные посты. Типовой сценарий: деталь загружается на конвейер, сканер срабатывает по датчику, облако точек сравнивается с CAD-эталоном, результат уходит в базу SPC.
Скорость здесь зависит не от сканирования, а от вычислительного конвейера и алгоритмов регистрации.
Соответствуют ли результаты международным метрологическим стандартам?
Соответствие зависит от калибровки системы и процедуры верификации, а не от принципа измерения. Для контроля по ASME Y14.5 или ISO 1101 необходимо подтвердить погрешность сканера на аттестованных эталонах — сферах, калибровочных плитах. Протоколы обычно опираются на VDI/VDE 2634 или ISO 10360.
При корректной калибровке данные могут использоваться для отчётов о соответствии, но финальная приёмка ответственных размеров часто дублируется контактной КИМ.
Какие форматы данных поддерживаются?
Стандартный результат — облако точек (XYZ/IJK), которое преобразуется в полигональную сетку STL, OBJ или PLY. Для метрологии чаще используют нейтральные форматы: CSV с координатами, ASCII, или проприетарные форматы с трассируемостью измерений.
Совместимость с САПР обеспечивается через плагины или промежуточные форматы — STEP, IGES для твердотельных моделей, или прямое сравнение облака с CAD в специализированном ПО. SolidWorks, NX, CATIA принимают STL или обменные форматы без потери контекста.
Как технология вписывается в бережливое производство?
Лазерное сканирование сокращает время первого контроля в 3–10 раз по сравнению с ручными инструментами. Это не столько про скорость, сколько про устранение потерь: меньше переустановок детали, меньше ошибок оператора, цифровой архив вместо бумажных протоколов.
В контексте Poka-Yoke сканирование даёт полную карту отклонений, а не точечные замеры — дефекты геометрии выявляются до сборки, а не после неё.
| Критерий выбора | Вопрос для проверки | Что искать |
|---|---|---|
| Тип поверхности | Есть ли глянцевые или прозрачные детали? | Возможность работы без напыления |
| Требуемая точность | Какие допуски критичны? | Заявленная погрешность с трассируемостью |
| Интеграция | Нужен ли автоматический цикл? | Поддержка промышленных интерфейсов |
| Формат данных | Как данные попадут в САПР? | Поддержка STEP, IGES, STL |
| Метрология | Нужна ли сертификация по ISO? | Протоколы VDI/VDE 2634 |
INSVISION применяет эти критерии при адаптации решений для задач обратного проектирования и контроля геометрии в автомобильной и энергетической промышленности.
Заключение
Лазерное 3D-сканирование утвердилось в качестве универсального измерительного инструмента, закрывающего разрыв между физическим объектом и его цифровой копией. В контексте Индустрии 4.0 эта технология перестала быть нишевым решением для лабораторий и стала рабочим элементом производственных линий.
Её ценность для инженера-метролога или технолога определяется не «точностью ради точности», а возможностью быстро получать полные данные о геометрии поверхности — там, где традиционный контактный инструмент дает лишь дискретные точки или не справляется вовсе.
Сфера применения охватывает широкий спектр задач: от контроля геометрии аэрокосмических лопаток и элементов автомобильных узлов до реверс-инжиниринга оснастки и паспортизации объектов в энергетике.
Принципиальное отличие лазерного подхода состоит в плотности облака точек: это позволяет применять цветовые карты отклонений и анализировать форму целиком, а не отдельные сечения.
Ключевые критерии, определяющие применимость решения в конкретном цехе, сведены в таблицу.
| Критерий выбора | Что оценивать на производстве |
|---|---|
| Требования к допускам | Соответствие заявленной погрешности сканера классу точности детали и нормам GD&T (например, ASME Y14.5) |
| Тип поверхности | Поведение лазера на блестящем металле, черном пластике или после механической обработки без нанесения матирующего спрея |
| Скорость контроля | Время получения облака точек в сравнении с циклом первой статьи (FAI) или серийной выборки |
| Интеграция данных | Совместимость выходных полигональных сеток и форматов (STL, PLY) с CAD-пакетами и ПО контроля |
| Условия цеха | Устойчивость к вибрациям, запыленности и перепадам температуры в зоне измерения |
Выбор системы следует начинать не с характеристик конкретного устройства, а с формулировки измерительной задачи: какая геометрия контролируется, с какой периодичностью и каким допуском. Затем параметры решения сверяются с этими требованиями.
Оборудование INSVISION может рассматриваться в этом ряду наравне с другими инструментами — при условии, что его технические характеристики подтверждены на эталонных образцах заказчика.
Лазерное 3D-сканирование не заменяет координатно-измерительные машины полностью. Оно дополняет их там, где нужна скорость, полнота данных или работа с мягкими и сложнопрофильными поверхностями.
Именно такой прагматичный подход — сопоставление возможностей технологии с конкретными производственными ограничениями — позволяет получать измеримые выгоды в качестве и производительности.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.