

Cosa verificare prima di scegliere scansione laser 3D
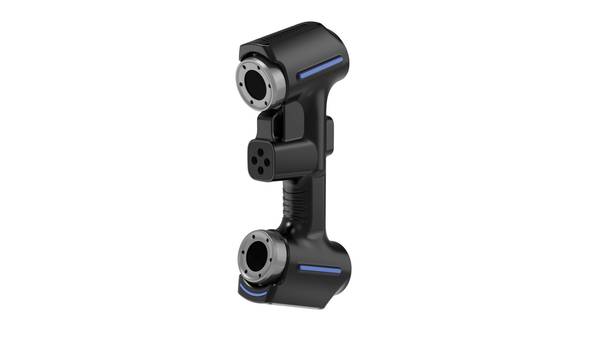
Definizione, funzionamento e confronto con luce strutturata e fotogrammetria. Parametri chiave e usi della scansione laser 3D in ambito industriale.
Definizione di scansione laser 3D industriale
Definizione di scansione laser 3D industriale
La scansione laser 3D è una tecnologia di acquisizione non distruttiva che rileva la forma tridimensionale di un oggetto fisico attraverso l’emissione controllata di un raggio laser.
Il principio di funzionamento si basa sulla proiezione di linee o punti laser sulla superficie del componente: un sistema ottico registra la deformazione geometrica che il raggio subisce incontrando il profilo, generando una nuvola di punti con coordinate XYZ.
Questi dati vengono poi elaborati per costruire una mesh poligonale o un modello CAD confrontabile con il nominale.
Nel contesto manifatturiero, questa tecnologia si distingue da altre tecniche di acquisizione 3D per il metodo di illuminazione e rilevamento. La tabella seguente riassume le differenze principali tra le tecniche più diffuse in ambito industriale.
| Tecnica | Principio di acquisizione | Tipica applicazione industriale |
|---|---|---|
| Scansione laser 3D | Proiezione di linee laser, rilevamento della deformazione sulla superficie | reverse engineering, controllo geometrico su componenti complessi |
| Luce strutturata | Proiezione di pattern codificati, rilevamento con fotocamera calibrata | Ispezione di superfici con texture, misurazione rapida in linea |
| Fotogrammetria | Acquisizione multi-immagine da punti di vista diversi, ricostruzione per triangolazione | Rilievo di grandi volumi, strutture aerospaziali, componenti stampati |
La scansione laser 3D opera indipendentemente dalle condizioni di illuminazione ambientale, poiché il sensore rileva solo la lunghezza d’onda emessa dal laser stesso. Questa caratteristica la rende adatta a reparti produttivi con illuminazione variabile o superfici riflettenti che disturbano altri metodi ottici.
All’interno dei paradigmi di Industria 4.0, la scansione laser 3D rappresenta uno strumento di digitalizzazione dei processi: il gemello digitale ottenuto dalla scansione consente di archiviare lo stato reale di un componente, confrontarlo con il modello CAD e documentare le deviazioni geometriche.
Nel lean manufacturing, l’impiego di questa tecnologia riduce i tempi di verifica dimensionale rispetto ai metodi tradizionali a contatto, eliminando la necessità di attrezzature dedicate e supportando il controllo qualità statistico sui lotti di produzione.
La tecnologia si presta inoltre all’integrazione in celle di misura automatizzate per la classificazione conformità/non conformità basata su tolleranze GD&T.
Principi di funzionamento base
La scansione laser 3D si fonda sulla misurazione ottica senza contatto di una superficie, con l’obiettivo di restituire coordinate spaziali affidabili per ogni punto rilevato. Due tecniche dominano le applicazioni industriali: la triangolazione laser e il tempo di volo (ToF).
La triangolazione laser è la soluzione più diffusa per rilievi a corto e medio raggio, tipicamente da pochi centimetri fino ad alcuni metri.
Il principio è geometrico: un emettitore proietta una linea o un pattern laser sulla superficie, mentre una camera posizionata ad angolo noto osserva la deformazione del segnale riflesso.
La posizione del punto luminoso sul sensore varia in funzione della distanza dell’oggetto, e questo spostamento viene convertito in coordinate tridimensionali tramite relazioni trigonometriche note.
Il tempo di volo, invece, misura il tempo che un impulso laser impiega per raggiungere l’oggetto e tornare al sensore. Nota la velocità della luce, il sistema calcola la distanza con precisione.
Questa tecnica è indicata per oggetti di grandi dimensioni e rilievi a lungo raggio, dove la triangolazione perderebbe risoluzione a causa dell’angolo di osservazione.
Il flusso di acquisizione standard segue una sequenza ben definita. Prima viene emesso il raggio laser sulla superficie. Poi i sensori ottici rilevano il segnale riflesso. Il sistema calcola le coordinate X, Y e Z di ogni singolo punto.
L’insieme dei punti rilevati genera una nuvola di punti, che rappresenta la geometria grezza dell’oggetto. Infine, un software di elaborazione converte la nuvola in modelli 3D utilizzabili per analisi dimensionali, reverse engineering o progettazione.
La validazione delle misure in settori regolamentati come aerospazio e medicale segue riferimenti normativi specifici. Le norme ISO e ASME definiscono i criteri per verificare l’accuratezza dei sistemi di misura ottici, inclusi test su artefatti di riferimento e procedure di qualificazione periodica.
La conformità a questi standard è un requisito contrattuale, non un’opzione.
| Criterio | Triangolazione laser | Tempo di volo |
|---|---|---|
| Range tipico | Da pochi cm ad alcuni metri | Da metri a centinaia di metri |
| Accuratezza | Elevata su brevi distanze | Minore su brevi distanze, stabile su lunghe |
| Risoluzione | Sub-millimetrica | Millimetrica o superiore |
| Applicazioni tipiche | Controllo qualità, reverse engineering su componenti meccanici | Rilievo di edifici, infrastrutture, grandi strutture |
| Sensibilità alle condizioni ambientali | Richiede illuminazione controllata | Più tollerante alla luce ambiente |
Un aspetto spesso sottovalutato riguarda la classe del laser impiegato. Sistemi con laser in Classe 3R richiedono precauzioni specifiche per la sicurezza oculare, mentre soluzioni in Classe II sono considerate sicure per l’uso in ambienti produttivi senza protezioni dedicate.
La scelta dipende dal contesto applicativo e dalle policy aziendali. INSVISION, ad esempio, propone proiettori laser con lunghezza d’onda di 520 nm in Classe 3R, personalizzabili in base alle esigenze del cliente, e scanner con laser in Classe II.
La valutazione della classe laser è un criterio tecnico che merita attenzione in fase di specifica, non un dettaglio da trascurare.
Parametri chiave per la valutazione di sistemi di scansione laser 3D
La valutazione di un sistema di scansione laser 3D richiede l’analisi di parametri tecnici che incidono direttamente su ripetibilità, sicurezza e integrazione nel flusso produttivo.
Non tutti i parametri hanno lo stesso peso: la scelta dipende dal contesto applicativo, che spazia dal controllo dimensionale in sala metrologica all’ispezione in linea su componenti automobilistici o aerospaziali.
| Parametro tecnico | Significato nel contesto manifatturiero |
|---|---|
| Classe laser | Livello di sicurezza per l’operatore, definito da normative internazionali (IEC 60825), fondamentale per utilizzi prolungati in linea di produzione o in laboratorio. |
| Lunghezza d’onda | Caratteristica del laser emesso, che influenza la capacità di acquisire superfici con materiali, colori e livelli di riflessività differenti. |
| Modalità di scansione | Configurazioni di acquisizione disponibili, adattabili a diverse tipologie di oggetti (per esempio componenti con fori profondi, superfici complesse) e esigenze di misura. |
| Precisione di misura | Grado di accuratezza delle rilevazioni rispetto alle dimensioni reali dell’oggetto, critico per il controllo qualità di componenti con tolleranze dimensionali strette. |
| Campo di acquisizione | Dimensione massima dell’oggetto o dell’area che può essere scansita in una singola rilevazione, senza riposizionamenti del sistema o dell’oggetto. |
| Velocità di scansione | Quantità di punti 3D acquisiti per unità di tempo, rilevante per integrazioni in linee di produzione ad alto ritmo o per scansioni di oggetti di grandi dimensioni. |
La classe laser merita un’attenzione particolare: sistemi in Classe 3R richiedono precauzioni per l’esposizione oculare diretta, mentre soluzioni in Classe II riducono i vincoli operativi in ambienti condivisi.
La lunghezza d’onda, tipicamente nel verde o nel blu, determina il comportamento su superfici lucide, scure o trasparenti.
In ambito manifatturiero, questi parametri vanno letti insieme: un’elevata velocità di scansione perde valore se il campo di acquisizione impone frequenti riposizionamenti, e una precisione dichiarata in condizioni ideali può non reggere su geometrie complesse.
La verifica preliminare su componenti campione resta il criterio più affidabile.
Ambiti di applicazione e confini d’uso
Ambiti di applicazione e confini d’uso
La scansione laser 3D trova collocazione stabile nei flussi di controllo qualità dove la densità di punti acquisiti supera, per valore informativo, la campionatura discreta tipica delle macchine di misura a coordinate a contatto.
Il principio è semplice: una nuvola di punti ad alta risoluzione descrive geometrie complesse e superfici free-form in modo più rapido rispetto a tastature punto-punto, soprattutto quando il numero di elementi da verificare è elevato o le tolleranze geometriche coinvolgono profili continui.
Nell’automotive OEM, la tecnologia è impiegata per il controllo di componenti carrozzeria e assiemi meccanici: confronto con il CAD nominale, analisi di scostamento su giunti e flange, verifica di simmetrie e allineamenti prima del montaggio finale.
I vantaggi rispetto al flusso tradizionale emergono nella capacità di restituire mappe colore complete della superficie, utili per individuare derive di processo non visibili con una singola misura puntuale.
Nel MRO aerospaziale, l’ispezione di componenti di motori e strutture aeronautiche richiede spesso la valutazione di aree estese con raggi di curvatura variabili.
La scansione consente di documentare lo stato di usura, deformazione o riparazione senza contatto fisico, preservando superfici sensibili e riducendo i tempi di fermo macchina. I dati acquisiti alimentano poi report conformi ai requisiti di tracciabilità del settore.
Per i dispositivi medici, il controllo di protesi e strumenti chirurgici beneficia della capacità di acquisire geometrie organiche o micro-lavorate senza deformarle.
La verifica di accoppiamenti tra inserti, guide e componenti stampati diventa più rapida quando il riferimento è una superficie completa anziché un set limitato di punti.
Nel settore energetico, l’ispezione di pale eoliche e componenti di turbine a gas sfrutta la portabilità degli scanner e la possibilità di operare in condizioni di campo.
Il confronto tra acquisizioni successive consente di monitorare erosione, delaminazione o difetti superficiali su aree difficilmente accessibili con strumenti a contatto.
| Settore | Oggetti tipici | Valore aggiunto rispetto al flusso tradizionale |
|---|---|---|
| Automotive OEM | Carrozzeria, assiemi meccanici | Mappe di scostamento complete, analisi di profili continui |
| MRO aerospaziale | Componenti motore, strutture | Documentazione senza contatto, tracciabilità delle riparazioni |
| Dispositivi medici | Protesi, strumenti chirurgici | Acquisizione di geometrie organiche senza deformazione |
| Energia | Pale eoliche, turbine a gas | Ispezione in campo, monitoraggio di usura su aree estese |
I confini d’uso vanno definiti in termini di idoneità applicativa. La scansione laser 3D è più adatta per superfici opache o semi-opache con rugosità sufficiente a diffondere il fascio; per geometrie con cavità profonde o sottosquadri marcati, dove l’accesso ottico è limitato;
per controlli dimensionali su componenti in materiali polimerici, compositi o metalli con finitura non speculare. È inoltre più indicata quando il numero di punti da rilevare giustifica l’acquisizione di una nuvola completa rispetto alla programmazione di un ciclo di tastatura.
Al contrario, superfici altamente riflettenti o trasparenti richiedono preparazione specifica, e la verifica di tolleranze molto strette su riferimenti singoli può ancora trovare nella misura a contatto un complemento più diretto.
La scelta tra i due approcci dipende dal tipo di informazione richiesta: mappa di forma o singolo valore dimensionale.
Idee sbagliate comuni sulla scansione laser 3D
Idee sbagliate comuni sulla scansione laser 3D
Nel contesto industriale occidentale, la scansione laser 3D soffre ancora di pregiudizi radicati che rallentano l’adozione in reparti qualità, metrologia e manutenzione. Vale la pena separare i fatti tecnici dai luoghi comuni.
Mito 1: “Tutti i sistemi laser sono pericolosi per gli occhi.”
Non è così. Esistono sorgenti in Classe II, considerate sicure per la visione oculare diretta, accanto a sistemi in Classe 3R con potenza inferiore a 5 mW, che richiedono solo precauzioni di base.
La classificazione dipende dalla lunghezza d’onda (ad esempio 520 nm nel verde o linee blu) e dalla potenza emessa, non dalla tecnologia in sé.
Mito 2: “La scansione serve solo alla prototipazione.”
In realtà i sistemi moderni acquisiscono nuvole di punti dense su superfici complesse e le confrontano con modelli CAD nominali, supportando controlli di primo articolo, analisi di scostamento GD&T e verifiche dimensionali in serie su lotti produttivi.
Mito 3: “I dati sono troppo complessi da integrare con CAD e software di ispezione.”
I formati di esportazione standard — mesh STL, nuvole di punti e allineamenti best-fit — si importano nei principali ambienti di metrologia e reverse engineering già presenti in azienda.
Mito 4: “Servono sempre postazioni fisse e installazioni complesse.”
Molti sistemi sono portatili o montabili su bracci e celle, con calibrazione rapida e utilizzo direttamente in linea o in officina.
| Mito diffuso | Dato tecnico oggettivo |
|---|---|
| Pericolosità oculare universale | Classi laser differenti: Classe II eye-safe; Classe 3R < 5 mW |
| Solo prototipazione | Confronto CAD-nuvola per ispezioni dimensionali in serie |
| Dati non integrabili | Esportazione in formati standard per metrologia e CAD |
| Solo postazioni fisse | Sistemi portatili e adattabili a celle o linee produttive |
La scelta di un sistema di scansione laser 3D dovrebbe basarsi sull’applicazione specifica — tolleranze richieste, materiali, ambiente di misura — non su assunzioni superate.
Concetti correlati alla scansione laser 3D
Concetti correlati alla scansione laser 3D
Nel contesto industriale, la scansione laser 3D si appoggia a una serie di termini e processi che vale la pena definire con precisione, perché spesso compaiono insieme nella documentazione tecnica e nelle specifiche di progetto.
| Concetto | Definizione operativa | Collegamento con la scansione laser 3D |
|---|---|---|
| Nuvola di punti | Insieme di coordinate X-Y-Z rilevate sulla superficie di un oggetto | È l’output grezzo della scansione, base per mesh e modelli CAD |
| reverse engineering | Ricostruzione del modello 3D di un componente esistente | La scansione cattura geometrie complesse difficili da misurare con metodi manuali |
| Controllo qualità dimensionale | Verifica della conformità alle specifiche progettuali | Confronto diretto tra nuvola di punti e modello nominale, con mappe di scostamento |
| Digital twin | Replica digitale di un oggetto o processo fisico | I dati di scansione alimentano il gemello digitale per simulazioni e manutenzione |
| Ispezione non distruttiva (NDT) | Controllo che non altera né danneggia il pezzo | La scansione laser appartiene a questa categoria, senza contatto e senza consumabili |
Il controllo qualità dimensionale basato su scansione 3D si riferisce a standard come ISO 1101 per le tolleranze geometriche (GD&T) e ASME Y14.5 per l’interpretazione delle specifiche dimensionali.
Rispetto a tastatori a coordinate o calibri tradizionali, la scansione restituisce una mappatura completa della superficie, non solo punti singoli. Questo consente di valutare tolleranze di forma e posizione su intere aree, comprese zone difficilmente accessibili con strumenti a contatto.
Il reverse engineering trae vantaggio dalla scansione soprattutto per componenti con superfici organiche, fusioni o parti usurate, dove la ricostruzione manuale sarebbe lenta e imprecisa. La nuvola di punti viene convertita in mesh e successivamente in superfici NURBS o modelli solidi, a seconda dell’uso previsto.
Soluzioni di scansione laser 3D di INSVISION
Soluzioni di scansione laser 3D di INSVISION
La scelta di un sistema di scansione laser 3D in ambito manifatturiero si valuta su parametri oggettivi: sicurezza operativa, flessibilità di acquisizione e integrazione nei flussi di controllo qualità esistenti.
In quest’ottica, INSVISION propone soluzioni orientate alle linee produttive e ai reparti metrologici, con caratteristiche tecniche documentate che rispondono a esigenze specifiche.
Un elemento distintivo riguarda la classe laser. I sistemi di scansione di INSVISION impiegano sorgenti in Classe II, considerate sicure per l’operatore anche in condizioni di utilizzo prolungato.
Questo aspetto ha implicazioni pratiche rilevanti: riduce la necessità di barriere protettive dedicate, semplifica le procedure di sicurezza in reparto e consente sessioni di acquisizione continue senza interruzioni legate a protocolli di protezione oculare.
La configurabilità delle modalità di scansione rappresenta il secondo punto di forza.
| Modalità di scansione | Configurazione | Applicazione tipica |
|---|---|---|
| Fori profondi | Linea laser singola | Cavità, sedi valvola, canali interni |
| Precisione | Linee laser multiple | Superfici con tolleranze ristrette, particolari con GD&T complessi |
| Alta velocità | Numero elevato di linee | Lamiere stampate, componenti di grandi dimensioni, controlli in linea |
Questa modularità consente di adattare l’acquisizione alla morfologia del pezzo senza cambiare sistema: un operatore può passare dalla scansione di un foro profondo su un corpo valvola alla digitalizzazione rapida di una flangia, mantenendo lo stesso setup hardware.
Per chi opera in settori come automotive, aerospace MRO o produzione di dispositivi medicali, la combinazione di Classe II e modalità configurabili offre un equilibrio tra sicurezza documentata e copertura applicativa.
La valutazione di un fornitore passa anche dalla trasparenza delle specifiche: INSVISION dichiara i parametri tecnici senza attribuire prestazioni non verificabili, consentendo ai responsabili di processo di confrontare i dati con i requisiti di capitolato.
Domande frequenti (FAQ)
La scansione laser 3D è conforme alle normative ISO e ASME per il controllo qualità dimensionale?
Sì, ma con una precisazione. La conformità non deriva dallo strumento in sé, bensì dal processo di validazione e dall’incertezza di misura dichiarata.
I sistemi di scansione laser 3D vengono tipicamente verificati secondo ISO 10360 (prove di accuratezza per sistemi a coordinate) e i risultati possono essere utilizzati all’interno di piani di controllo conformi ad ASME Y14.5 per tolleranze GD&T.
Il punto critico è la correlazione tra dato scannerizzato e riferimento certificato: artefatti calibrati e procedure di allineamento documentate rendono il dato difendibile in audit.
Che tipo di formazione serve per usare un sistema di scansione laser 3D in produzione?
Un operatore con competenze di base in metrologia e lettura del disegno tecnico raggiunge autonomia operativa in 2-5 giorni. La curva di apprendimento riguarda soprattutto la pianificazione delle pose di scansione, la gestione di superfici riflettenti o scure e l’interpretazione delle mappe di scostamento.
Per ruoli di validazione o programmazione di cicli automatici serve formazione aggiuntiva su allineamento, filtraggio delle nuvole di punti e protocolli di verifica.
È possibile integrare i dati di scansione con i software CAD e di ispezione già presenti in azienda?
Sì. I formati standard del settore — STEP, IGES per CAD; CSV, QIF, DXF per report ispettivi — consentono lo scambio senza vincoli di piattaforma. Molti ambienti di ispezione importano mesh o nuvole di punti direttamente e confrontano il dato reale con il modello nominale.
L’integrazione con sistemi PLM o MES passa da API o esportazioni automatiche su percorsi di rete.
Come si mantiene la precisione di misura nel tempo?
| Attività | Frequenza tipica | Scopo |
|---|---|---|
| Verifica con artefatto certificato | Giornaliera o a inizio turno | Conferma accuratezza locale |
| Calibrazione completa | Annuale o secondo piano qualità | Tracciabilità metrologica |
| Pulizia ottiche e controllo allineamento | Settimanale | Stabilità del dato |
La deriva è influenzata da temperatura, vibrazioni e manipolazione. Un piano di verifica documentato è requisito minimo in contesti ISO 9001 o IATF 16949.
La scansione laser 3D può essere integrata in linee automatizzate?
Sì, tramite celle robotizzate o sistemi a stazione fissa. Il sensore opera in ciclo continuo, il software confronta automaticamente il dato acquisito con tolleranze predefinite e restituisce esito conforme/non conforme.
L’integrazione con PLC e sistemi di tracciabilità consente il controllo in linea su lotti completi, tipicamente in automotive e produzione di componenti medicali.
Sintesi finale
La scansione laser 3D industriale è una tecnica di misura senza contatto che converte superfici fisiche in nuvole di punti, mesh o modelli CAD.
Il principio di base è semplice: un emettitore proietta luce laser sull’oggetto, una o più telecamere rilevano la deformazione della linea o del pattern sulla superficie, e il software ricostruisce le coordinate tridimensionali tramite triangolazione.
Per scegliere un sistema adatto a un contesto produttivo, i parametri da valutare non si limitano alla risoluzione nominale.
Contano anche la classe laser (che incide sulla sicurezza in officina), la lunghezza d’onda (il blu a 520 nm, ad esempio, offre vantaggi su superfici lucide), le modalità di scansione disponibili e la compatibilità con i flussi di controllo qualità esistenti.
| Parametro | Perché è rilevante |
|---|---|
| Classe laser | Determina i requisiti di sicurezza e l’uso in ambienti condivisi |
| Lunghezza d’onda | Influenza il comportamento su materiali riflettenti o scuri |
| Modalità di scansione | Linee singole per fori profondi, linee multiple per velocità |
| Accuratezza volumetrica | Definisce l’idoneità per verifiche GD&T e first-article inspection |
Gli ambiti applicativi consolidati includono reverse engineering, controllo dimensionale in linea, manutenzione aerospaziale MRO, produzione di dispositivi medici e componenti per il settore energetico.
Un errore frequente è considerare la scansione laser un sostituto universale delle CMM: i due strumenti sono complementari, non intercambiabili. Un altro malinteso diffuso riguarda la facilità d’uso: ottenere dati affidabili richiede preparazione della superficie, calibrazione corretta e personale formato.
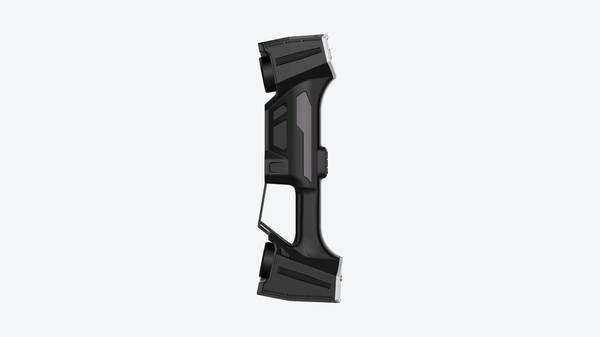
Per esigenze manifatturiere specifiche, INSVISION propone soluzioni di scansione laser 3D sviluppate per integrarsi nei flussi di misura industriali esistenti, con particolare attenzione alla compatibilità con i processi di controllo qualità già in uso.
- Cos’è l’ispezione 3D industriale? Ispezione a campo completo e analisi delle deviazioni L’ispezione 3D industriale utilizza scansione 3D, elaborazione di nuvole di punti e confronto con modelli CAD per supportare ispezioni dimensionali, visualizzazione delle deviazioni, controllo qualità e reportistica tracciabile nel settore manifatturiero.
- Che cos’è l’ingegneria inversa? Il ruolo della scansione 3D nella modellazione inversa L'ingegneria inversa utilizza la scansione 3D e la modellazione digitale per convertire pezzi fisici esistenti in modelli CAD modificabili, per la modifica di prodotti, lo sviluppo di stampi, l'ispezione e la produzione additiva.
- Che cosa sono i dati di nuvola di punti? Nuvole di punti, mesh e modelli CAD nella scansione 3D I dati di nuvola di punti sono un formato di dati grezzi fondamentale nella scansione 3D. Sono composti da punti di coordinate 3D discreti che descrivono la geometria della superficie degli oggetti e supportano…
- Cos’è l’accuratezza della scansione 3D? Spiegazione di accuratezza, ripetibilità e risoluzione L'accuratezza della scansione 3D indica quanto i dati di scansione corrispondono alla geometria e alle dimensioni reali di un oggetto. Viene valutata tramite accuratezza locale, accuratezza volumetrica, accuratezza di cucitura, ripetibilità e risoluzione.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.