

Definizioni, principi e criteri di utilizzo della scansione 3D di pezzi di grandi dimensioni

Definizioni, principi e criteri operativi per la scansione 3D di pezzi di grandi dimensioni nel controllo qualità e nel collaudo dimensionale.
Contesto produttivo e bisogno di misura
Contesto produttivo e bisogno di misura
La definizione di “pezzo di grandi dimensioni” non è univoca: in fonderia può indicare un basamento da 3 tonnellate, in carrozzeria uno stampo lamiera da 2,5 metri, in aeronautica una centina di millimetri con tolleranze sotto i 50 µm.
Ciò che accomuna questi casi è l’inadeguatezza degli strumenti di misura a contatto quando la superficie da rilevare supera la corsa della macchina o quando la deformazione termica del pezzo rende instabile il riferimento.
Nei reparti dove si lavora su lotti piccoli o su attrezzature uniche, il controllo dimensionale viene spesso compresso tra due vincoli: il tempo ciclo del processo a monte e la scadenza di consegna a valle.
Un’ispezione manuale con calibro, comparatore o macchina CMM tradizionale può richiedere ore di setup, soprattutto quando il disegno contiene quotature GD&T su piani non ortogonali o profili liberi.
In questi contesti, il dato che serve alla qualità non è il singolo punto tastato, ma la nuvola di punti completa, confrontabile con il CAD nominale.
| Fattore critico | Misura a contatto | Scansione 3D di pezzi di grandi dimensioni |
|---|---|---|
| Setup e piazzamento | Lento, richiede riferimenti fisici stabili | Rapido, tollera vibrazioni e micro-movimenti |
| Copertura superficiale | Punti discreti, rischio di zone morte | Intera superficie rilevata |
| Deformazione termica | Errore difficilmente compensabile | Confronto su nuvola globale, scostamenti locali isolabili |
| Report per il cliente | Tabelle numeriche | Mappe colore e confronto CAD/reale |
La pressione sui controlli deriva anche dalla tracciabilità richiesta dai clienti OEM: il fornitore deve dimostrare, con dati oggettivi, che il pezzo rientra nelle tolleranze prima della spedizione. Un referto basato su pochi punti campionati lascia margini di contestazione.
La scansione 3D, invece, produce un archivio digitale del pezzo reale che può essere riesaminato in qualsiasi momento, anche a distanza di mesi.
La necessità di dati affidabili non riguarda solo il collaudo finale. Nelle fasi intermedie, un errore non rilevato su un’anima di fonderia o su un inserto di stampo si propaga a valle, generando scarti costosi.
Il controllo dimensionale spostato “a monte” richiede strumenti che lavorino in officina, non solo in sala metrologica climatizzata. Per questo motivo la portabilità e la resistenza alle condizioni ambientali contano quanto l’accuratezza nominale.
Un aspetto spesso trascurato è la ripetibilità tra operatori. Con gli strumenti manuali, due tecnici possono ottenere risultati diversi sullo stesso pezzo a causa della forza di tastatura o della scelta dei punti.
La scansione 3D riduce questa variabilità perché il dato è una superficie campionata, non un’interpretazione soggettiva del misuratore. Questo è un criterio che i responsabili qualità valutano quando devono decidere se mantenere un processo di misura tradizionale o introdurre una tecnologia ottica.
Dove la misura tradizionale mostra i limiti
Dove la misura tradizionale mostra i limiti
La metrologia tradizionale si basa su un principio di campionamento puntuale: calibri, micrometri e tastatori CMM raccolgono coordinate discrete su un numero finito di punti.
Questo approccio funziona bene quando la geometria è regolare e il disegno tecnico definisce tolleranze su elementi semplici come piani, fori e spallamenti. I problemi emergono quando la forma da verificare sfugge a questa logica.
Il primo vincolo riguarda le geometrie complesse. Superfici a forma libera, raccordi con raggi variabili, nervature interne e sottosquadri non sono descrivibili in modo affidabile da un set di punti isolati. Il tastatore può raggiungere solo ciò che è accessibile lungo un vettore normale;
ogni zona cieca diventa un dato mancante. Il risultato è un report di misura che fotografa parzialmente il pezzo, lasciando ampie zone non verificate.
Il secondo limite è la continuità dei dati. Una nuvola di punti discreti non restituisce la mappa completa degli scostamenti tra pezzo reale e modello nominale.
Per un responsabile qualità che deve valutare una deformazione distribuita, un errore di forma localizzato o una transizione tra due superfici adiacenti, i singoli punti non bastano: serve una descrizione continua della superficie.
Il terzo vincolo è operativo: i tempi di consegna. Un ciclo di misura su una CMM può richiedere ore, soprattutto quando il pezzo è di grandi dimensioni e richiede riposizionamenti multipli. Ogni setup aggiuntivo introduce errori di allineamento e allunga il collo di bottiglia metrologico.
| Limite | Misura tradizionale | Conseguenza pratica |
|---|---|---|
| Geometrie complesse | Campionamento puntuale su superfici accessibili | Zone cieche, scostamenti non rilevati |
| Continuità dei dati | Coordinate discrete | Mappa degli scostamenti incompleta |
| Tempi di consegna | Setup multipli, scansione punto-punto | Collo di bottiglia su lotti e first-article inspection |
Per pezzi di grandi dimensioni con superfici organiche — stampi, fusioni, componenti aerospaziali — la scansione 3D di pezzi di grandi dimensioni risponde a questi tre limiti con un approccio diverso: acquisizione a campo pieno, nuvola di punti densa e confronto diretto con il CAD nominale.
Non si tratta di sostituire il micrometro, ma di affiancarlo dove il suo principio di funzionamento raggiunge il confine.
Inserire la scansione 3D nel flusso operativo
Inserire la scansione 3D nel flusso operativo
La scansione 3D di pezzi di grandi dimensioni non è un’operazione isolata: acquista valore solo quando si collega alle fasi successive di confronto, revisione e reportistica.
In un contesto di lean manufacturing o di controllo qualità secondo normative ISO/ASME, il dato grezzo della nuvola di punti serve a poco se non viene trasformato in una decisione ingegneristica documentabile.
Il flusso tipico si articola in quattro passaggi. La scansione produce la mesh o nuvola di punti del pezzo fisico. Il confronto allinea il modello acquisito al CAD nominale o a un riferimento di parte conforme, generando mappe di deviazione con tolleranze GD&T.
La revisione consente al metrologo o al quality manager di isolare le aree fuori specifica, escludendo artefatti di acquisizione o zone non rilevanti. Il report chiude il ciclo, trasformando l’analisi in un documento condivisibile con produzione, clienti o fornitori.
| Fase | Input | Output tipico | Criticità sul campo |
|---|---|---|---|
| Scansione | Pezzo fisico | Nuvola di punti / mesh | Gestione volumi, accesso a zone interne |
| Confronto | Mesh + CAD nominale | Mappa colore deviazioni | Allineamento datum, compensazione termica |
| Revisione | Mappa deviazioni | Aree fuori tolleranza validate | Esclusione falsi positivi, bordi e fori |
| Report | Analisi validata | Documento PDF/CSV con esiti | Tracciabilità, formato richiesto dal cliente |
Nei pezzi di grandi dimensioni la sfida non è la precisione puntuale, ma la coerenza dell’intera catena. Un errore di allineamento nella fase di confronto vanifica anche la migliore acquisizione. Allo stesso modo, un report non strutturato obbliga a riaprire il fascicolo di controllo settimane dopo.
Per questo i sistemi di scansione più efficaci in ambito industriale non si valutano solo sulla risoluzione del sensore, ma sulla capacità di consegnare un flusso dati pulito fino alla revisione finale.
In officina, il collegamento tra le fasi avviene spesso tramite software di ispezione che importano la nuvola di punti, applicano l’allineamento best-fit o RPS e generano report automatici.
La scansione 3D di pezzi di grandi dimensioni, in questo schema, è il punto di ingresso di un processo decisionale che coinvolge ufficio tecnico, qualità e produzione.
Le soluzioni che offrono questo tipo di integrazione, come quelle proposte da INSVISION, tendono a posizionarsi come componenti di un flusso documentale più ampio, non come strumenti di misura a sé stanti.
Verifiche prima dell’adozione
Verifiche prima dell’adozione
La scansione 3D di pezzi di grandi dimensioni non è una soluzione universale: il suo valore dipende dalla corrispondenza tra caratteristiche del componente e configurazione metrologica disponibile in reparto.
Prima di introdurre un sistema ottico, conviene distinguere gli scenari realmente adatti da quelli in cui un metodo tradizionale resta più efficiente.
Gli scenari che giustificano l’adozione includono: superfici complesse o organiche difficili da rilevare con tastatore; necessità di nuvole di punti dense per analisi di forma, usura o deformazione; controlli dimensionali su particolari con tolleranze geometriche distribuite su aree estese.
In ambito automotive, aerospace MRO ed energy, la scansione trova impiego frequente su stampi, carpenterie saldate, pale e involucri, dove il numero di punti da acquisire rende impraticabile il rilievo a contatto.
Al contrario, quando il pezzo presenta tolleranze molto strette su pochi riferimenti cilindrici o piani — tipiche di accoppiamenti alesaggio-albero — il comparatore o la CMM a contatto restano spesso più diretti. La scansione non sostituisce la CMM, ma la affianca su geometrie dove il campionamento puntuale non basta.
Gli aspetti da validare in reparto prima dell’adozione riguardano quattro aree.
| Area di verifica | Cosa controllare | Perché incide |
|---|---|---|
| Superficie del pezzo | Finitura, riflettività, colore | Superfici lucide o trasparenti richiedono opacizzante; superfici scure assorbono il laser |
| Ambiente di misura | Vibrazioni, luce ambientale, temperatura | Vibrazioni del carroponte o luce solare diretta degradano l’acquisizione |
| Logistica del pezzo | Movimentazione, accesso alle zone nascoste | Pezzi grandi richiedono rotazioni, riferimenti stabili e pianificazione delle passate |
| Riferimenti metrologici | Allineamento a CAD o a datum fisici | L’accuratezza finale dipende dalla qualità dell’allineamento, non solo dalla densità della nuvola |
Un punto spesso sottovalutato è la stabilità termica. Su componenti di grandi dimensioni, un gradiente di pochi gradi tra area di lavorazione e area di misura può introdurre errori superiori alla tolleranza richiesta.
La verifica va condotta nelle stesse condizioni termiche in cui il pezzo verrà poi controllato in produzione.
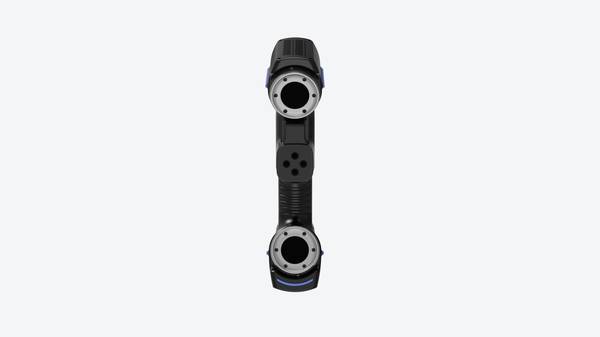
La validazione in reparto dovrebbe includere una prova su un componente reale con caratteristiche note, confrontando i risultati della scansione con quelli di un metodo già validato. Solo dopo questo confronto ha senso definire il flusso operativo, i tempi di acquisizione e la ripetibilità attesa.
INSVISION, in ambito consulenziale, propone un approccio di questo tipo: prima la verifica di fattibilità metrologica, poi l’integrazione nel ciclo di controllo.
- Cos’è l’ispezione 3D industriale? Ispezione a campo completo e analisi delle deviazioni L’ispezione 3D industriale utilizza scansione 3D, elaborazione di nuvole di punti e confronto con modelli CAD per supportare ispezioni dimensionali, visualizzazione delle deviazioni, controllo qualità e reportistica tracciabile nel settore manifatturiero.
- Che cos’è l’ingegneria inversa? Il ruolo della scansione 3D nella modellazione inversa L'ingegneria inversa utilizza la scansione 3D e la modellazione digitale per convertire pezzi fisici esistenti in modelli CAD modificabili, per la modifica di prodotti, lo sviluppo di stampi, l'ispezione e la produzione additiva.
- Che cosa sono i dati di nuvola di punti? Nuvole di punti, mesh e modelli CAD nella scansione 3D I dati di nuvola di punti sono un formato di dati grezzi fondamentale nella scansione 3D. Sono composti da punti di coordinate 3D discreti che descrivono la geometria della superficie degli oggetti e supportano…
- Cos’è l’accuratezza della scansione 3D? Spiegazione di accuratezza, ripetibilità e risoluzione L'accuratezza della scansione 3D indica quanto i dati di scansione corrispondono alla geometria e alle dimensioni reali di un oggetto. Viene valutata tramite accuratezza locale, accuratezza volumetrica, accuratezza di cucitura, ripetibilità e risoluzione.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.