

scansione 3D a luce blu: criteri pratici per i team di produzione
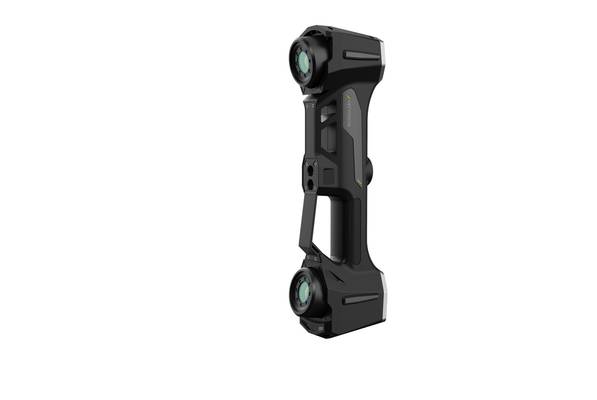
scansione 3D a luce blu: criteri pratici per i team di produzione. Il problema vero non è la mancanza di strumenti, ma il tipo di dato che producono.
Contesto produttivo e bisogno di misura
Contesto produttivo e bisogno di misura
Il controllo dimensionale in produzione nasce da una necessità semplice: sapere se un componente rientra nelle tolleranze prima che esca dalla cella di lavoro. Nelle linee automotive, negli impianti aerospace MRO e nei reparti medical device, questa verifica non è più un collo di bottiglia accettabile.
I cicli si accorciano, i lotti si riducono, e la pressione sul collaudo cresce in modo inversamente proporzionale al tempo disponibile.
Flusso operativo pratico
- Contesto produttivo e bisogno di misura — Il controllo dimensionale in produzione nasce da una necessità semplice: sapere se un componente rientra nelle tolleranze prima c…
- Dove la misura tradizionale mostra i limiti — La metrologia a contatto e i sistemi ottici basati su triangolazione laser convenzionale operano bene su superfici piane, cilindr…
- Confronto tra approcci — La continuità dei dati è forse il limite più sottovalutato.
- Inserire la scansione 3D nel flusso operativo — Nel contesto industriale, l’integrazione della scansione 3D a luce blu non si limita all’acquisizione di una nuvola di punti.
Il problema vero non è la mancanza di strumenti, ma il tipo di dato che producono. Un calibro passa/non passa dice poco sulla deriva di processo. Una CMM tradizionale restituisce punti precisi, ma il setup richiede tempo e competenza.
In questo spazio si inserisce la scansione 3D a luce blu: una tecnologia che trasforma superfici fisiche in nuvole di punti dense, confrontabili direttamente con il CAD nominale.
La differenza pratica si vede in tre aspetti:
| Fattore | Metodo tradizionale | Scansione 3D a luce blu |
|---|---|---|
| Copertura della superficie | Punti campionati, sezioni limitate | Nube densa sull’intera geometria |
| Tempo di setup | Posizionamento, allineamento manuale | Acquisizione immediata, allineamento software |
| Output per il reparto qualità | Report numerici isolati | Mappa colore, confronto CAD, storico digitale |
Chi lavora con tolleranze GD&T strette sa che il valore non sta nel singolo punto misurato, ma nella tendenza. Una mappa di deviazione completa dice dove il processo sta andando fuori controllo, non solo se un pezzo è conforme. Questo sposta il collaudo da attività di selezione a strumento di prevenzione.
La pressione sui controlli non è quindi solo una questione di velocità. È una questione di densità informativa. I reparti qualità chiedono dati affidabili e ripetibili, non opinioni. E la ripetibilità, in un contesto con operatori diversi su turni diversi, dipende dalla stabilità del dato acquisito.
Dove la misura tradizionale mostra i limiti
Dove la misura tradizionale mostra i limiti
La metrologia a contatto e i sistemi ottici basati su triangolazione laser convenzionale operano bene su superfici piane, cilindri regolari e quote lineari. Il problema emerge quando il pezzo da rilevare presenta geometrie complesse: nervature profonde, sottosquadri, canali interni o pareti ad alto angolo di incidenza.
In questi casi, il tastatore fisico non raggiunge fisicamente la zona da misurare, mentre il laser tradizionale soffre di riflessioni multiple e perdita di segnale sulle superfici lucide o scure.
La scansione 3D a luce blu interviene esattamente su questi vincoli. La lunghezza d’onda corta della luce blu riduce la sensibilità alle variazioni di riflettanza superficiale e consente una proiezione più stabile del pattern laser, anche su materiali che con luce rossa produrrebbero rumore di misura.
Questo si traduce in nuvole di punti più pulite e minori interventi di post-processing.
Confronto tra approcci
| Criterio | Misura tradizionale | Scansione 3D a luce blu |
|---|---|---|
| Geometrie complesse | Accesso limitato, zone cieche | Copertura anche su sottosquadri e canali |
| Continuità dei dati | Punti discreti, interpolazione tra misure | Nuvola densa, superficie continua |
| Tempi di consegna | Ore o giorni per pezzi complessi | Minuti per acquisizione completa |
| Superfici lucide/scure | Richiede preparazione (spray opacizzante) | Maggiore tolleranza, meno preparazione |
La continuità dei dati è forse il limite più sottovalutato. Con una CMM a contatto si ottengono pochi punti per ogni feature; il resto è interpolazione.
Con la scansione a luce blu si acquisisce l’intera superficie, permettendo analisi di forma, confronto con il CAD nominale e mappe colorimetriche di deviazione che nessun tastatore può fornire con la stessa densità informativa.
I tempi di consegna seguono la stessa logica. Un primo articolo con centinaia di quote critiche può richiedere giornate di lavoro su CMM.
Lo stesso pezzo, acquisito con scansione 3D a luce blu, genera un dataset completo in una singola sessione, riutilizzabile per successive analisi dimensionali, reverse engineering o controllo statistico di processo.
Alcuni scanner attuali, come quelli sviluppati da INSVISION, integrano modalità operative differenziate: una singola linea laser per fori profondi e cavità, più linee parallele per la scansione di precisione, fino a decine di linee incrociate per l’acquisizione ad alta velocità su superfici ampie.
La scelta della modalità dipende dal compromesso tra risoluzione richiesta, accessibilità della geometria e tempo ciclo disponibile.
Inserire la scansione 3D nel flusso operativo
Inserire la scansione 3D nel flusso operativo
Nel contesto industriale, l’integrazione della scansione 3D a luce blu non si limita all’acquisizione di una nuvola di punti.
Il valore reale emerge quando la scansione viene collegata a un ciclo chiuso di controllo qualità: acquisizione, confronto con il dato nominale, revisione delle deviazioni e generazione di report.
Chi tratta la scansione come un’operazione isolata sottovaluta il collo di bottiglia che si crea a valle, quando i dati non sono strutturati per il reparto metrologico o per l’ufficio tecnico.
Il flusso operativo tipico prevede quattro fasi distinte ma interconnesse. La prima è la scansione vera e propria, che sul campo può richiedere modalità diverse a seconda della geometria: superfici estese, dettagli fini o cavità profonde richiedono configurazioni laser differenti.
La seconda fase è l’allineamento della mesh o della nuvola al modello CAD di riferimento, operazione che determina l’affidabilità di tutte le misure successive. La terza è l’analisi delle deviazioni, condotta su mappe colorimetriche o su specifiche tolleranze dimensionali e geometriche.
La quarta è la reportistica, che deve essere ripetibile, tracciabile e conforme ai requisiti documentali del cliente o dello standard di riferimento.
| Fase del flusso | Attività chiave | Output atteso |
|---|---|---|
| Acquisizione | Scansione con luce blu, gestione riflessi e fori profondi | Mesh o nuvola di punti completa |
| Confronto | Allineamento al CAD, definizione dei riferimenti | Mappa deviazioni con scala cromatica |
| Revisione | Verifica tolleranze dimensionali e GD&T | Lista non conformità o conferma conformità |
| Report | Generazione documento di misura | Report tracciabile per qualità o cliente |
Un aspetto spesso trascurato è la scelta della modalità di scansione in base alla zona da rilevare. In un unico componente possono coesistere aree piane estese, raccordi critici e fori profondi: forzare un’unica configurazione produce dati disomogenei.
La scansione a luce blu consente di alternare modalità con più linee laser parallele per le superfici ampie e una singola linea per le cavità, mantenendo lo stesso sistema di riferimento. Questo evita di dover unire set di dati provenienti da strumenti diversi, con i relativi errori di allineamento.
Sul piano documentale, il report non è un semplice allegato. Nei settori regolamentati — automotive, aerospaziale, medicale — il report di scansione diventa parte della documentazione di conformità.
Deve quindi riportare data, operatore, riferimenti di allineamento, scala cromatica e valori numerici delle deviazioni critiche. Un flusso ben progettato consente di rigenerare lo stesso report a distanza di tempo, condizione necessaria per audit e verifiche di processo.
In sintesi, l’efficacia della scansione 3D a luce blu dipende dalla disciplina con cui la si inserisce nel processo esistente.
Non si tratta di sostituire una CMM o un calibro, ma di collocare uno strumento complementare in un punto preciso del flusso: dove la velocità di acquisizione e la completezza della superficie compensano i limiti della misura a contatto.
Produttori come INSVISION offrono sistemi che supportano questa integrazione, ma la definizione del flusso resta una responsabilità di processo, non una caratteristica dello strumento.
Verifiche prima dell’adozione
La scansione 3D a luce blu non è una tecnologia universalmente adatta a ogni controllo dimensionale. Il principio fisico su cui si basa — proiezione di linee laser nello spettro blu e acquisizione tramite telecamere calibrate — comporta vincoli specifici che vanno valutati in reparto prima di formalizzare un acquisto.
Il primo criterio da verificare riguarda la finitura superficiale. Le superfici lucide, trasparenti o fortemente riflettenti tendono a disperdere la luce laser, generando nuvole di punti rumorose o lacune nei dati. In questi casi serve un trattamento opacizzante temporaneo, che aggiunge tempo al ciclo di misura.
Se il parco pezzi è composto prevalentemente da materiali di questo tipo, va quantificato l’impatto operativo.
Il secondo aspetto è la geometria del particolare. Fori profondi, cavità interne e sottosquadri rappresentano il limite principale delle tecnologie ottiche.
Alcuni scanner offrono modalità specifiche — ad esempio una singola linea laser per la scansione di fori profondi — ma la portata effettiva va validata sul pezzo reale, non su geometrie campione.
Tabella di verifica per l’adozione
| Criterio | Cosa validare | Esito atteso |
|---|---|---|
| Finitura superficiale | Riflettività, trasparenza, colore | Dati puliti senza opacizzante |
| Geometria | Fori profondi, cavità, sottosquadri | Copertura completa senza zone cieche |
| Tolleranze richieste | Confronto con GD&T callout | Accuratezza dichiarata sufficiente |
| Ambiente di misura | Vibrazioni, temperatura, illuminazione | Ripetibilità stabile nel tempo |
| Integrazione software | Formati di export, compatibilità CAD | Flusso dati senza rilavorazioni manuali |
Un ulteriore punto critico è la verifica metrologica vera e propria. La risoluzione nominale dichiarata dal costruttore non equivale all’accuratezza ottenibile in condizioni reali.
Conviene eseguire misure su un artefatto di riferimento certificato — una sfera calibrata o un blocco di riscontro — e confrontare gli scostamenti con le specifiche del fornitore.
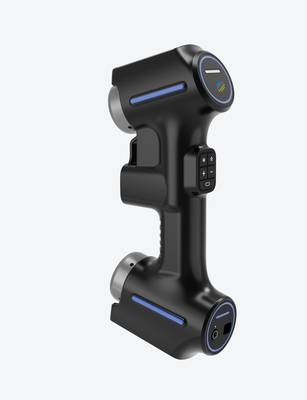
Infine, va considerata la competenza dell’operatore. La tecnologia a luce blu è più tollerante rispetto ai sistemi a luce bianca per quanto riguarda l’illuminazione ambientale, ma richiede comunque una corretta strategia di acquisizione: angoli di scansione, distanza di lavoro, gestione dei marker per l’allineamento.
Un piano di formazione adeguato evita che lo strumento venga sottoutilizzato o, peggio, che produca dati non affidabili.
- Cos’è l’ispezione 3D industriale? Ispezione a campo completo e analisi delle deviazioni L’ispezione 3D industriale utilizza scansione 3D, elaborazione di nuvole di punti e confronto con modelli CAD per supportare ispezioni dimensionali, visualizzazione delle deviazioni, controllo qualità e reportistica tracciabile nel settore manifatturiero.
- Che cos’è l’ingegneria inversa? Il ruolo della scansione 3D nella modellazione inversa L'ingegneria inversa utilizza la scansione 3D e la modellazione digitale per convertire pezzi fisici esistenti in modelli CAD modificabili, per la modifica di prodotti, lo sviluppo di stampi, l'ispezione e la produzione additiva.
- Che cosa sono i dati di nuvola di punti? Nuvole di punti, mesh e modelli CAD nella scansione 3D I dati di nuvola di punti sono un formato di dati grezzi fondamentale nella scansione 3D. Sono composti da punti di coordinate 3D discreti che descrivono la geometria della superficie degli oggetti e supportano…
- Cos’è l’accuratezza della scansione 3D? Spiegazione di accuratezza, ripetibilità e risoluzione L'accuratezza della scansione 3D indica quanto i dati di scansione corrispondono alla geometria e alle dimensioni reali di un oggetto. Viene valutata tramite accuratezza locale, accuratezza volumetrica, accuratezza di cucitura, ripetibilità e risoluzione.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.