

Cosa verificare prima di scegliere precisione della scansione 3D
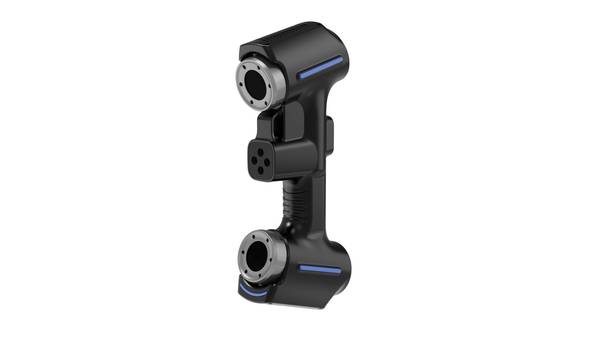
Definizione di precisione della scansione 3D Definizione di precisione della scansione 3D Nel contesto della metrologia industriale, la precisione della.
Definizione di precisione della scansione 3D
Definizione di precisione della scansione 3D
Nel contesto della metrologia industriale, la *precisione della scansione 3D* non è un valore unico ma un concetto composito. Indica la capacità del sistema di restituire coordinate spaziali che si discostano dal valore reale del pezzo entro un intervallo dichiarato e verificabile.
Tecnicamente, questa grandezza si esprime come scostamento tra nuvola di punti acquisita e geometria di riferimento, solitamente certificata tramite artefatti calibrati.
Va distinta da parametri che spesso vengono confusi tra loro in sede di valutazione tecnica:
| Parametro | Cosa misura | Riferimento normativo tipico |
|---|---|---|
| Precisione (accuratezza) | Scostamento dal valore vero | ISO 5725, VDI/VDE 2634 |
| Ripetibilità | Dispersione su misure consecutive nello stesso setup | ISO 5725-2 |
| Risoluzione | Minima variazione rilevabile dal sensore | Specifica del produttore |
| Incertezza di misura | Intervallo entro cui cade il valore vero con probabilità definita | ISO/IEC Guide 98-3 (GUM) |
Nella manifattura occidentale, il riferimento non è quasi mai la scheda tecnica dichiarata, ma la verifica secondo procedure riconosciute. La VDI/VDE 2634, ad esempio, impone misurazioni su sfere o piani di riferimento in posizioni multiple, con analisi statistica degli scarti.
Lo stesso vale per le tolleranze geometriche richiamate a disegno: un sistema di scansione deve essere in grado di supportare il controllo di callout GD&T come profili di superficie, concentricità o runout, senza introdurre errori sistematici superiori a una frazione definita della tolleranza stessa.
In ottica Industria 4.0, la precisione della scansione 3D assume un ruolo che va oltre la singola misura. Nei processi di produzione snella, il dato metrologico digitale alimenta il controllo statistico di processo, la correlazione con i parametri di lavorazione e le decisioni di compensazione utensile.
Un errore di scansione non dichiarato o non compreso si propaga a valle: genera falsi scarti, accettazioni indebite o derive non rilevate.
Per questo i reparti qualità di settori come automotive OEM, aerospace MRO e medicale richiedono evidenze di taratura e procedure di validazione del sistema prima di integrarlo in linea o in sala metrologica.
Principi tecnologici che influenzano la precisione
La precisione della scansione 3D non dipende da un singolo parametro, ma dall’interazione tra hardware, software e contesto di misura. Il primo elemento è il sensore di acquisizione.
Le tecnologie a luce strutturata offrono generalmente una risoluzione elevata su superfici opache, mentre i sistemi laser risultano più stabili su geometrie profonde o materiali riflettenti.
Il secondo fattore è la calibrazione del dispositivo: una calibrazione periodica, eseguita con target certificati, compensa derive termiche e micro-disallineamenti ottici.
Il terzo aspetto riguarda gli algoritmi di ricostruzione della nuvola di punti, che devono filtrare il rumore senza alterare spigoli vivi o tolleranze GD&T.
Infine, le condizioni ambientali giocano un ruolo critico: variazioni di temperatura oltre i range dichiarati, vibrazioni del pavimento o illuminazione ambientale intensa possono degradare il risultato anche con hardware performante.
| Fattore | Impatto tipico sulla precisione |
|---|---|
| Sensore (luce strutturata vs laser) | Risoluzione locale, comportamento su superfici critiche |
| Calibrazione | Deriva della scala, errore sistematico |
| Algoritmi di ricostruzione | Rumore residuo, fedeltà degli spigoli |
| Temperatura e vibrazioni | Errore casuale, perdita di ripetibilità |
Nelle applicazioni industriali occidentali, come il controllo primo pezzo in automotive o la manutenzione aerospaziale, la ripetibilità a breve termine è spesso più rilevante dell’accuratezza assoluta dichiarata.
Un sistema non correttamente vincolato termicamente può mostrare derive dell’ordine di alcuni centesimi di millimetro su componenti di grandi dimensioni, invalidando confronti con modelli CAD di riferimento.
Per questo i fornitori come INSVISION documentano non solo la risoluzione nominale, ma anche le condizioni di validazione metrologica secondo prassi riconosciute.
Criteri chiave per valutare la precisione della scansione 3D
La precisione nominale dichiarata da un produttore non basta. Per un confronto oggettivo tra soluzioni di scansione 3D servono parametri distinti, ciascuno con un peso specifico a seconda dell’applicazione.
Confondere accuratezza e ripetibilità, ad esempio, porta a scelte sbagliate in fase di qualifica del fornitore o di validazione del processo.
| Parametro di precisione | Definizione tecnica | Ambito di rilevanza |
|---|---|---|
| Accuratezza metrologica | Deviazione media tra il valore misurato e un campione di riferimento con tracciabilità metrologica internazionale | Controlli qualità conformi a normative, certificazioni di prodotto, settori regolamentati |
| Ripetibilità | Grado di uniformità tra misurazioni effettuate sullo stesso oggetto, nelle stesse condizioni e con lo stesso operatore | Controlli di produzione in serie, verifiche ripetute su lotti di componenti |
| Risoluzione spaziale | Numero di punti acquisiti per unità di superficie, capacità di rilevare dettagli di piccole dimensioni | Scansione di componenti con geometrie complesse, stampi, particolari di precisione |
| Errore di deviazione dalla forma | Scostamento massimo tra la nuvola di punti ricostruita e la geometria nominale del componente | Controllo di forme freeform, pale aerospaziali, stampi per materie plastiche |
| Tracciabilità metrologica | Capacità di collegare le misurazioni a campioni di riferimento riconosciuti da enti normativi internazionali | Settori medicali, aerospaziali, automotive con requisiti di conformità severi |
In un contesto ISO 9001 o AS9100, il parametro discriminante è quasi sempre la tracciabilità metrologica: senza di essa, i dati di scansione non sono utilizzabili per certificazioni o first-article inspection.
La risoluzione spaziale, invece, diventa critica quando si devono acquisire raccordi piccoli, nervature sottili o texture superficiali che influenzano il comportamento funzionale del pezzo.
Un errore comune è valutare solo l’accuratezza dichiarata su un singolo punto. In officina contano anche la ripetibilità tra operatori diversi e la stabilità termica durante sessioni prolungate.
Soluzioni come quelle sviluppate da INSVISION affrontano questi aspetti integrando verifiche su campioni di riferimento e flussi di validazione pensati per ambienti produttivi reali, non solo per laboratori metrologici.
Confini di applicazione della precisione della scansione 3D
La precisione della scansione 3D non è un valore assoluto, ma un parametro che va valutato in relazione al contesto metrologico specifico.
Il criterio guida è semplice: la scansione ottica ad alta precisione offre il massimo valore quando la geometria del componente è complessa, le tolleranze richiedono un controllo distribuito su superfici libere e il flusso produttivo richiede dati digitali immediatamente riutilizzabili.
I contesti produttivi più indicati includono:
| Contesto applicativo | Requisito tipico | Valore della scansione 3D |
|---|---|---|
| Stampaggio e forgiatura | Confronto CAD-reale su forme organiche | Mappe colore complete, non misure puntuali |
| Lavorazioni meccaniche di precisione | Tolleranze geometriche GD&T | Verifica distribuita di profili e planarità |
| reverse engineering e MRO | Assenza di modelli CAD | Ricostruzione rapida di geometrie usurate |
| Controllo primo articolo (FAI) | Documentazione dimensionale completa | Report digitali ripetibili e archiviati |
La dimensione del componente incide sulla scelta: particolari da pochi centimetri a qualche metro rientrano tipicamente nel campo ottimale. Sotto i 10 mm, l’accessibilità ottica diventa critica; oltre alcuni metri, la gestione dei dati e l’allineamento richiedono strategie dedicate.
La velocità di acquisizione è un fattore dirimente quando il controllo deve integrarsi in cicli produttivi just-in-time o in celle di misura automatizzate. In questi casi, la precisione della scansione 3D va valutata insieme alla ripetibilità del processo e alla stabilità termica dell’ambiente di misura.
Idee sbagliate comuni sulla precisione della scansione 3D
Nella metrologia industriale, la precisione della scansione 3D viene spesso confusa con parametri che non la rappresentano direttamente.
Un errore frequente è equiparare la risoluzione spaziale all’accuratezza: una nuvola di punti densa non implica automaticamente misure corrette, poiché la risoluzione descrive il passo di campionamento, mentre l’accuratezza quantifica lo scostamento dal valore reale.
Un secondo luogo comune riguarda l’universalità delle prestazioni. Lo stesso dispositivo può fornire risultati differenti su superfici lucide, opache, nere o traslucide, e la precisione dichiarata in condizioni ideali non si trasferisce automaticamente a ogni contesto produttivo.
| Parametro | Cosa indica | Cosa NON garantisce |
|---|---|---|
| Risoluzione spaziale | Densità dei punti acquisiti | Accuratezza dimensionale |
| Precisione dichiarata | Prestazioni in condizioni controllate | Ripetibilità su ogni materiale |
| Certificato di calibrazione | Conformità alla consegna | Stabilità nel tempo senza verifiche |
Anche la calibrazione periodica viene talvolta ritenuta superflua. In realtà, derive termiche, micro-urti e usura dei componenti ottici alterano progressivamente la precisione della scansione 3D, rendendo necessarie verifiche tracciabili secondo norme come ISO 10360 o VDI/VDE 2634.
Infine, affidarsi alla sola scheda tecnica del fornitore senza richiedere un certificato di taratura accreditato espone a scostamenti non documentati.
Concetti tecnici correlati alla precisione
Concetti tecnici correlati alla precisione
Nel gergo della metrologia industriale, il termine *precisione della scansione 3D* viene spesso usato in modo improprio come sinonimo di accuratezza. Non sono la stessa cosa. La precisione descrive la dispersione dei risultati quando si ripete la stessa misura sullo stesso pezzo nelle medesime condizioni.
L’accuratezza, invece, esprime quanto il valore misurato si avvicina al valore reale del pezzo. Un sistema può essere preciso ma non accurato: restituisce sempre lo stesso errore sistematico, magari dovuto a una calibrazione non corretta.
Accanto a questi due concetti, nelle schede tecniche compaiono altri termini che meritano una definizione rigorosa. La riproducibilità misura la variabilità dei risultati quando cambiano le condizioni di misura: operatore diverso, temperatura ambiente diversa, setup differente.
L’errore di misura è la differenza tra valore misurato e valore di riferimento. L’incertezza di misura, invece, è un intervallo associato al risultato che definisce il grado di fiducia con cui il valore reale ricade al suo interno. Non è un difetto dello strumento: è una proprietà intrinseca di ogni processo di misura.
La tabella seguente sintetizza i concetti e il loro impatto pratico nel controllo qualità manifatturiero.
| Termine | Definizione operativa | Rilevanza per il controllo qualità |
|---|---|---|
| Precisione (ripetibilità) | Dispersione di misure ripetute nelle stesse condizioni | Indica la stabilità del processo di misura |
| Accuratezza | Vicinanza tra valore misurato e valore di riferimento | Determina l’affidabilità del giudizio conformità/non conformità |
| Riproducibilità | Variabilità tra operatori, setup o condizioni ambientali diverse | Critica per audit interni e confronti inter-sito |
| Errore di misura | Scostamento puntuale rispetto al riferimento | Utile per la diagnostica, non sufficiente da solo |
| Incertezza di misura | Intervallo di confidenza attorno al risultato | Fondamentale per dichiarare conformità senza ambiguità |
Nel contesto delle normative, la ISO 17025 definisce i requisiti per la competenza dei laboratori di prova e taratura, includendo obblighi specifici sulla stima dell’incertezza e sulla riferibilità metrologica.
Un laboratorio accreditato ISO 17025 non si limita a dichiarare l’errore: documenta l’intera catena di riferibilità e quantifica l’incertezza associata a ogni misura. La ASME Y14.5, invece, è lo standard americano per il dimensionamento e tolleranze geometriche (GD&T).
Non riguarda direttamente la precisione degli strumenti, ma definisce come le tolleranze devono essere interpretate e verificate.
Un profilo di tolleranza espresso secondo ASME Y14.5 richiede che il sistema di misura — inclusa la scansione 3D — sia in grado di rilevare deviazioni con un’incertezza sensibilmente inferiore alla tolleranza stessa.
Per un ingegnere qualità che valuta una soluzione di scansione 3D, il punto non è inseguire il valore di precisione più basso dichiarato in scheda tecnica. Serve invece capire in quali condizioni quel valore è stato ottenuto, con quale procedura di verifica e con quale incertezza associata.
Un dato di precisione privo di riferimento a una norma o a un certificato di taratura ha scarsa utilità decisionale. Le soluzioni di scansione proposte da INSVISION, ad esempio, vengono valutate in contesti applicativi dove la documentazione metrologica è parte integrante del processo di accettazione.
Precisione della scansione 3D e soluzioni INSVISION
La precisione della scansione 3D non è un valore unico dichiarabile in astratto. Va letta come l’insieme di accuratezza dimensionale, ripetibilità della misura, risoluzione della nuvola di punti e comportamento su superfici critiche — lucide, scure, con spigoli vivi o geometrie interne difficili da raggiungere.
Un dato di precisione privo del contesto di acquisizione (distanza, campo inquadrato, condizioni di illuminazione, strategia di allineamento) ha scarsa utilità per chi deve validare un processo.
Nei flussi di controllo qualità, il parametro che conta davvero è la correlazione tra scansione e riferimento metrologico. In pratica: quanto il dato acquisito si discosta da un campione certificato o da una misura a contatto, e quanto questo scostamento resta stabile su lotti ripetuti.
È questo il criterio che distingue uno strumento da laboratorio da una soluzione integrabile in produzione.
| Parametro | Cosa indica | Rilevanza nel controllo industriale |
|---|---|---|
| Accuratezza volumetrica | Scostamento tra misura 3D e valore reale su volume | Verifica di tolleranze geometriche e GD&T |
| Ripetibilità | Stabilità del risultato su acquisizioni successive | Affidabilità per collaudi ripetuti e SPC |
| Risoluzione | Densità e dettaglio della nuvola di punti | Lettura di micro-difetti, raggi, nervature |
| Comportamento su superfici critiche | Gestione di riflessi, trasparenze, zone profonde | Copertura completa senza preparazione eccessiva |
La scelta di una tecnologia di scansione dovrebbe partire dal tipo di tolleranza da verificare, dal materiale dei componenti e dal volume produttivo.
In questo quadro, INSVISION sviluppa soluzioni di scansione 3D pensate per contesti manifatturieri in cui la precisione è un requisito vincolante: produzione di stampi, automotive, meccanica industriale, energia, dispositivi medici, aerospaziale e beni culturali.
L’impostazione tecnica è orientata a supportare logiche di manifattura snella e Industria 4.0, dove il dato di scansione deve inserirsi in flussi di validazione, reverse engineering e controllo statistico senza diventare un collo di bottiglia.
Domande frequenti (FAQ) sulla precisione della scansione 3D
Come si verifica la precisione dichiarata di una soluzione di scansione 3D?
La verifica non si basa sul datasheet, ma su prove oggettive. Il metodo più diffuso è la scansione di un artefatto di riferimento calibrato e tracciabile, come una sfera o un blocco di lunghezza campione.
I dati acquisiti vengono poi confrontati con la geometria nominale tramite software metrologico, valutando lo scarto quadratico medio (RMS) e le deviazioni locali.
Un approccio pragmatico prevede anche la scansione ripetuta dello stesso componente reale e il confronto delle nuvole di punti per quantificare la ripetibilità.
Quali normative regolano la precisione della scansione 3D per usi industriali?
In ambito occidentale i riferimenti principali sono la serie ISO 10360 per le macchine di misura a coordinate e la linea guida VDI/VDE 2634, specifica per i sistemi ottici di misura 3D.
Queste definiscono procedure di accettazione e verifica periodica, distinguendo tra errore di forma, errore di dimensione e incertezza di misura. Per l’automotive e l’aerospace, i capitolati cliente spesso richiamano anche standard interni più restrittivi.
La precisione cambia in base alla dimensione o al materiale del componente scansionato?
Sì. Su superfici lucide, trasparenti o molto scure la riflessione della luce strutturata può degradare il segnale, richiedendo opacizzanti temporanei. La dimensione incide sul volume di misura: scanner con campo ampio tendono ad avere incertezze maggiori rispetto a sistemi a campo ridotto, a parità di tecnologia.
Per componenti con tolleranze strette, è opportuno definire la strategia di allineamento e la densità di punti in funzione della geometria critica.
Come influiscono le condizioni ambientali sulla precisione delle misurazioni?
Le variazioni termiche sono il fattore più rilevante. La dilatazione termica del componente e dello strumento introduce errori sistematici se non compensati. Vibrazioni del pavimento, correnti d’aria e illuminazione ambiente instabile possono disturbare l’acquisizione.
Per questo le specifiche di precisione sono sempre riferite a condizioni controllate, tipicamente 20 °C ± 2 °C, e i sistemi destinati a reparti produttivi richiedono protezioni o compensazioni dedicate.
È possibile mantenere la precisione della scansione 3D in flussi di produzione continui?
Sì, a condizione di separare la precisione metrologica dalla velocità di ciclo. Nei flussi continui si utilizzano postazioni fisse, sistemi di fissaggio ripetibili e routine di verifica con artefatti campione a inizio turno.
Il monitoraggio statistico delle derive (SPC) consente di intervenire prima che l’errore superi i limiti accettabili. La chiave non è la singola scansione, ma la stabilità del processo nel tempo.
| Fattore di influenza | Impatto tipico sulla precisione | Azione correttiva |
|---|---|---|
| Superficie lucida o scura | Perdita di punti, rumore locale | Opacizzante spray, regolazione esposizione |
| Variazione termica > 2 °C | Deriva dimensionale sistematica | Stabilizzazione termica, compensazione software |
| Vibrazioni ambientali | Riduzione della ripetibilità | Supporti antivibranti, postazioni fisse |
| Volume di misura ampio | Aumento dell’incertezza globale | Scansioni multiple, allineamento con target di riferimento |
La scelta di una soluzione per il controllo qualità industriale dovrebbe quindi basarsi su criteri di verifica documentabili e sulla compatibilità con l’ambiente produttivo, non solo sulla risoluzione nominale dichiarata.
Sintesi finale
La precisione della scansione 3D non è un valore assoluto dichiarabile con un unico numero. È il risultato dell’interazione tra risoluzione del sensore, strategia di acquisizione, stabilità ambientale, geometria del pezzo e post-elaborazione dei dati.
Un errore comune è trattare la precisione volumetrica dichiarata dal costruttore come una garanzia incondizionata sul campo: senza un riferimento tracciabile e una procedura di verifica ripetibile, quel dato resta indicativo.
I fattori che influenzano il risultato si dividono in controllabili e non controllabili. Tra i primi rientrano la distanza di lavoro, il numero di passate, l’uso di target o fixture, la compensazione termica e la qualità dell’allineamento.
Tra i secondi, vibrazioni, riflettanza superficiale, polvere e derive termiche dell’ambiente. Nei contesti automotive, aerospace e medicale, dove le tolleranze geometriche sono stringenti, la differenza tra un workflow validato e uno approssimativo emerge subito nella ripetibilità delle misure.
| Fattore | Impatto tipico sulla precisione | Azione correttiva |
|---|---|---|
| Temperatura ambiente | Dilatazione del pezzo e del sensore | Stabilizzazione termica, compensazione |
| Finitura superficiale | Riflessi speculari o superfici scure | Opacizzazione, regolazione esposizione |
| Strategia di acquisizione | Zone d’ombra, dati incompleti | Pianificazione passate, angoli multipli |
| Allineamento cloud | Errori di registrazione | Riferimenti fiduciali, best-fit vincolato |
| Post-elaborazione | Smoothing eccessivo | Filtraggio conservativo, confronto con GD&T |
La valutazione della precisione richiede criteri espliciti: confronto con artefatti certificati, analisi della deviazione su feature note, verifica della ripetibilità su cicli multipli.
Non basta un singolo scostamento medio: serve capire la distribuzione degli errori e il comportamento sui bordi, sui raggi piccoli e sulle superfici a bassa pendenza.
Gli ambiti dove la precisione ha maggiore rilevanza sono il controllo qualità di primi campioni, il reverse engineering di geometrie funzionali, l’ispezione di stampi e attrezzature, la verifica di usura su componenti critici.
In questi contesti, un errore sistematico di pochi centesimi di millimetro può invalidare una decisione di conformità.
Le idee sbagliate da evitare includono: credere che una scansione densa equivalga a una scansione accurata; ignorare l’influenza del software di elaborazione; sottovalutare la necessità di una procedura documentata.
La densità della nuvola di punti migliora la descrizione della forma, non necessariamente la sua correttezza metrologica.
Chi valuta l’adozione di questa tecnologia dovrebbe partire dai propri requisiti di tolleranza, non dalle specifiche di targa degli strumenti. Un processo con tolleranze di ±0,5 mm ha esigenze diverse da uno con ±0,05 mm, e la soluzione va dimensionata di conseguenza.
INSVISION, come altri attori del settore, affronta questi temi in ottica applicativa: il punto di partenza resta la definizione chiara del problema metrologico, prima ancora della scelta dello strumento.
- Cos’è l’ispezione 3D industriale? Ispezione a campo completo e analisi delle deviazioni L’ispezione 3D industriale utilizza scansione 3D, elaborazione di nuvole di punti e confronto con modelli CAD per supportare ispezioni dimensionali, visualizzazione delle deviazioni, controllo qualità e reportistica tracciabile nel settore manifatturiero.
- Che cos’è l’ingegneria inversa? Il ruolo della scansione 3D nella modellazione inversa L'ingegneria inversa utilizza la scansione 3D e la modellazione digitale per convertire pezzi fisici esistenti in modelli CAD modificabili, per la modifica di prodotti, lo sviluppo di stampi, l'ispezione e la produzione additiva.
- Che cosa sono i dati di nuvola di punti? Nuvole di punti, mesh e modelli CAD nella scansione 3D I dati di nuvola di punti sono un formato di dati grezzi fondamentale nella scansione 3D. Sono composti da punti di coordinate 3D discreti che descrivono la geometria della superficie degli oggetti e supportano…
- Cos’è l’accuratezza della scansione 3D? Spiegazione di accuratezza, ripetibilità e risoluzione L'accuratezza della scansione 3D indica quanto i dati di scansione corrispondono alla geometria e alle dimensioni reali di un oggetto. Viene valutata tramite accuratezza locale, accuratezza volumetrica, accuratezza di cucitura, ripetibilità e risoluzione.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.