

I parametri di scelta dello scanner 3D tra criteri e nozioni tecniche
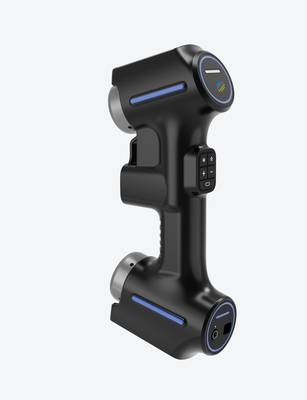
Definizione dei parametri di scelta dello scanner 3D Definizione dei parametri di scelta dello scanner 3D I parametri di scelta dello scanner 3D.
Definizione dei parametri di scelta dello scanner 3D
I parametri di scelta dello scanner 3D rappresentano l’insieme di caratteristiche tecniche e funzionali che ingegneri, responsabili qualità e responsabili acquisti valutano per selezionare lo strumento più adatto al proprio contesto produttivo.
Non si tratta di una semplice lista di specifiche, ma di un quadro decisionale che collega le prestazioni metrologiche alle esigenze reali di linea.
Nel contesto di Industria 4.0 e della produzione snella, questi parametri includono accuratezza volumetrica, profondità di campo, area di scansione, velocità di acquisizione e compatibilità software.
Una scelta corretta riduce i colli di bottiglia nelle ispezioni di primo articolo, accelera l’ingegneria inversa e rende ripetibili i controlli dimensionali su lotti complessi.
| Parametro | Cosa valuta | Impatto operativo |
|---|---|---|
| Accuratezza volumetrica | Scostamento massimo dal valore reale | Conformità a tolleranze GD&T |
| Profondità di campo | Range di lavoro utile | Flessibilità su geometrie profonde |
| Area di scansione | Campo inquadrato per singola acquisizione | Tempo ciclo per componente |
| Risoluzione | Densità della nuvola di punti | Dettaglio su feature critiche |
Per applicazioni ad alta precisione, la conformità a normative internazionali come ISO 10360 e ASME B89.4.22 non è opzionale: definisce procedure di verifica e incertezza dichiarata, elementi che i responsabili qualità devono poter documentare in audit.
Principi di funzionamento degli scanner 3D industriali
La scelta di uno scanner 3D industriale parte da un dato di fatto: non esiste una tecnologia universalmente superiore, ma principi di misura differenti che rispondono a esigenze metrologiche specifiche.
I tre approcci dominanti nel settore manifatturiero occidentale sono la scansione a luce strutturata, la scansione laser e la fotogrammetria.
La luce strutturata proietta pattern codificati sulla superficie del pezzo e ne rileva la deformazione tramite una o più camere. Il vantaggio è la densità di punti per singola acquisizione e l’accuratezza su superfici opache di medie dimensioni.
È la tecnologia di riferimento per ispezioni dimensionali su componenti stampati, fusioni e particolari meccanici dove le tolleranze GD&T richiedono una risoluzione elevata.
La scansione laser, basata sul principio di triangolazione, eccelle su superfici scure, riflettenti o in condizioni di illuminazione variabile.
La fotogrammetria, invece, usa marker di riferimento per ricostruire la posizione relativa di più acquisizioni, risultando efficace su oggetti di grandi dimensioni dove il singolo campo di vista non è sufficiente.
| Tecnologia | Principio | Vantaggi tipici | Limiti principali | Applicazioni comuni |
|---|---|---|---|---|
| Luce strutturata | Proiezione pattern + deformazione | Alta densità punti, accuratezza elevata | Sensibile a superfici lucide | Ispezione componenti medi, stampi |
| Laser | Triangolazione punto/linea | Robusta su superfici difficili | Velocità inferiore su ampie aree | reverse engineering, MRO |
| Fotogrammetria | Marker + ricostruzione multi-immagine | Scalabile su grandi volumi | Richiede preparazione marker | Attrezzature, scafi, grandi assiemi |
La correlazione tra principio di funzionamento e parametri di scelta è diretta. L’accuratezza dichiarata, la profondità di campo e l’area di scansione dipendono dall’architettura ottica e dal sistema di tracciamento.
Per esempio, un sistema con tracker integrato estende il volume di misura mantenendo il riferimento metrologico su oggetti oltre il metro, mentre uno scanner standalone senza tracker è vincolato al campo di vista del singolo sensore.
Un aspetto spesso trascurato riguarda la tracciabilità metrologica. Nei laboratori di calibrazione accreditati secondo ISO 17025, la validazione delle prestazioni dello scanner non si limita alla scheda tecnica: richiede procedure documentate, riferimenti certificati e una catena di incertezza dichiarata.
Questo principio vale indipendentemente dalla tecnologia adottata e dovrebbe guidare la valutazione di qualsiasi sistema destinato a controlli di conformità.
Tabella dei parametri chiave di valutazione
Tabella dei parametri chiave di valutazione
La scelta di uno scanner 3D industriale non si riduce a un singolo valore di precisione dichiarato. Ogni parametro tecnico assume peso diverso a seconda del contesto produttivo, del tipo di superficie da acquisire e dei requisiti metrologici del processo.
Un errore comune è concentrarsi esclusivamente sulla risoluzione nominale, trascurando fattori come la profondità di campo o la compatibilità con materiali riflettenti, che spesso determinano l’esito reale di un’ispezione.
La tabella seguente riassume i parametri chiave da considerare durante la valutazione, con una descrizione tecnica essenziale e gli ambiti industriali in cui ciascun criterio diventa prioritario.
| Parametro di valutazione | Descrizione tecnica | Ambito di applicazione prioritario |
|---|---|---|
| Precisione metrologica | Grado di corrispondenza tra la misura rilevata dallo scanner e il valore reale del pezzo, espressa in millesimi di millimetro | Dispositivi medici, aerospazio MRO, produzione di stampi ad alta precisione |
| Profondità di campo | Intervallo di distanza tra lo scanner e il pezzo entro il quale la scansione mantiene la precisione dichiarata | Ispezione di componenti con geometrie complesse o superfici irregolari, produzione meccanica |
| Area di scansione | Dimensione massima della superficie che lo scanner può acquisire in una singola inquadratura | Ispezione di pezzi di grandi dimensioni, automotive OEM, produzione di componenti per l’energia |
| Velocità di acquisizione | Quantità di dati 3D che lo scanner è in grado di rilevare per unità di tempo | Controlli qualità in linea, ispezioni di lotti produttivi elevati, settore automotive |
| Compatibilità con i materiali | Capacità dello scanner di acquisire dati da superfici con diverse caratteristiche (opache, riflettenti, traslucide) | Ispezione di componenti in metallo, plastica o compositi, produzione meccanica e aerospaziale |
| Portabilità | Possibilità di spostare lo scanner tra diverse aree della produzione o di utilizzarlo su pezzi di grandi dimensioni non movimentabili | Manutenzione di impianti energetici, MRO aerospaziale, ispezioni sul campo |
Nella pratica, i responsabili qualità e gli ingegneri di processo dovrebbero attribuire pesi differenti a questi parametri in base al tipo di controllo richiesto.
Un’ispezione first-article su un componente aerospaziale richiederà precisione metrologica e compatibilità con superfici complesse, mentre un controllo in linea su lotti elevati privilegerà velocità di acquisizione e ripetibilità.
La portabilità diventa invece determinante quando il pezzo non può essere movimentato, come accade nelle manutenzioni di impianti energetici o nelle ispezioni sul campo.
Alcuni produttori, come INSVISION, documentano questi parametri in modo esplicito nelle specifiche tecniche dei propri sistemi, consentendo ai professionisti di confrontare i valori dichiarati con i requisiti del proprio processo.
La valutazione dovrebbe sempre partire dall’applicazione specifica, non dal dato di targa isolato.
Confini di applicazione della scansione 3D industriale
La scelta tra scansione 3D e metodi tradizionali non è una questione di superiorità tecnologica assoluta, ma di aderenza al problema metrologico. Il criterio guida è il rapporto tra complessità geometrica, densità di punti richiesta e tolleranza da verificare.
| Contesto applicativo | Metodo consigliato | Motivazione |
|---|---|---|
| Geometrie free-form, superfici organiche | Scansione 3D | Acquisizione dell’intera superficie in un’unica sessione |
| Quote semplici su particolari torniti | Calibro, micrometro | Rapidità e incertezza ben definita |
| Tolleranze inferiori a 5 µm su elementi isolati | CMM a contatto | Accuratezza puntuale superiore |
| Lotti elevati con controllo statistico | Scansione 3D | Confronto rapido con CAD nominale e mappe colore |
| reverse engineering di componenti senza disegno | Scansione 3D | Ricostruzione del modello matematico da dati reali |
Nel settore automotive, la scansione si impone per il controllo di stampati lamiera e componenti plastici con GD&T complessi. In aerospaziale, l’ispezione di pale di turbina e condotti con curvature variabili giustifica l’investimento.
Per la produzione di energia, l’analisi di usura su componenti di grandi dimensioni trova nella scansione un alleato pratico quando la CMM non è accessibile. Al contrario, un albero rettificato con tolleranze di cilindricità strette resta dominio del micrometro o della macchina a coordinate.
I parametri di scelta dello scanner 3D devono quindi partire dal quesito metrologico: serve una nuvola di punti densa o bastano pochi punti misurati con incertezza nota? La risposta determina la tecnologia appropriata.
Idee sbagliate comuni sui parametri di scelta dello scanner 3D
Un errore ricorrente è ritenere la precisione metrologica l’unico criterio utile. La norma ISO 10360 e le prassi di verifica dimensionali distinguono accuratezza, ripetibilità e adattabilità al campo di misura: uno scanner con accuratezza dichiarata fino a 0,020 mm può risultare inadatto se la profondità di campo o l’area di scansione non coprono il pezzo senza riposizionamenti frequenti.
Altra convinzione errata: ogni scanner funziona su qualsiasi materiale o geometria. Superfici lucide, trasparenti o nere richiedono spesso preparazione opacizzante; geometrie con sottosquadri profondi o fori ciechi mettono in crisi anche sistemi ottici di fascia alta.
È sbagliato anche pensare che la portabilità riduca le prestazioni metrologiche. I moderni scanner portatili mantengono accuratezza comparabile a sistemi fissi, purché si rispettino compensazione termica e strategie di allineamento.
Infine, la velocità di acquisizione non è irrilevante per la qualità: frame rate elevati riducono derive da movimento e micro-vibrazioni, migliorando la coerenza della nuvola di punti.
INSVISION integra questi aspetti nei propri sistemi, ma il criterio guida resta l’adattamento al contesto applicativo, non il singolo parametro.
| Parametro | Cosa indica realmente | Limite pratico |
|---|---|---|
| Accuratezza volumetrica | Errore massimo dichiarato | Dipende da campo e profondità |
| Velocità di scansione | Punti o frame al secondo | Incide su stabilità e rumore |
| Portabilità | Uso in linea o in campo | Non implica minore precisione |
| Compatibilità materiali | Risposta a finitura superficiale | Spesso serve preparazione |
Concetti correlati alla metrologia 3D industriale
La valutazione dei parametri di scelta dello scanner 3D non può prescindere da alcuni concetti metrologici fondamentali. Le tolleranze geometriche e dimensionali (GD&T), definite dalle normative ASME Y14.5 e ISO 1101, stabiliscono i limiti entro cui una feature deve rientrare.
Uno scanner con accuratezza insufficiente rispetto alla tolleranza richiesta — ad esempio un runout di 0,05 mm misurato con uno strumento che ha un’incertezza di 0,1 mm — rende il dato inutilizzabile per l’accettazione del pezzo.
La tracciabilità metrologica, formalizzata dalla ISO 17025, garantisce che le misure siano riferibili a campioni nazionali o internazionali. Per chi opera in settori regolamentati, questo requisito orienta la selezione verso sistemi con certificazione di taratura documentata.
| Concetto | Impatto sui parametri di scelta |
|---|---|
| GD&T (ASME Y14.5 / ISO 1101) | Accuratezza e risoluzione devono essere ≤ 1/10 della tolleranza da verificare |
| Tracciabilità ISO 17025 | Richiede incertezza dichiarata e taratura verificabile |
| Digital twin e QMS | Necessita formati aperti e integrazione con software di controllo qualità |
| Ingegneria inversa | Privilegia densità di punti e fedeltà di ricostruzione delle superfici |
Il modello digitale gemello, integrato nei sistemi di gestione qualità, consente di confrontare il pezzo reale con il nominale CAD in tempo reale, ma solo se i dati di scansione sono metricamente affidabili.
Nell’ingegneria inversa, invece, la priorità si sposta sulla completezza della nuvola di punti e sulla capacità di ricostruire geometrie complesse, anche a scapito di una frazione di accuratezza.
La scelta dello scanner deve quindi partire dal caso d’uso: controllo dimensionale in produzione o ricostruzione CAD da prototipo fisico.
Soluzioni INSVISION e corrispondenza con i parametri di scelta
La valutazione dei parametri di scelta dello scanner 3D trova riscontro concreto nelle soluzioni INSVISION, progettate per operare in contesti produttivi dove accuratezza e ripetibilità non sono negoziabili.
I dati ufficiali indicano un’accuratezza fino a 0,020 mm per il modulo scanner e fino a 0,025 mm per il tracker, valori che si collocano nel range richiesto da applicazioni di ispezione dimensionale e reverse engineering su componenti meccanici complessi.
| Parametro di scelta | Corrispondenza INSVISION | Contesto applicativo tipico |
|---|---|---|
| Accuratezza | Fino a 0,020 mm (scanner), 0,025 mm (tracker) | Controllo primo articolo, verifica tolleranze GD&T |
| Profondità di campo | 650 mm (scanner), 2.300 mm (tracker) | Scansione di particolari con geometrie profonde o accesso limitato |
| Area di scansione | Fino a 1.100×800 mm (scanner), 2.600×2.200 mm (tracker) | Componenti di grandi dimensioni, stampi, attrezzature |
I settori dove queste soluzioni operano con risultati consolidati includono l’industria automotive, la produzione di stampi, la meccanica industriale e il settore energetico.
In ambito automotive, le applicazioni riguardano componenti come triangoli di sospensione, telai motociclistici, profili estrusi per traverse antiurto e scatole cambio. Per la produzione di stampi, l’impiego si estende dal controllo di matrici per estrusione alla verifica di attrezzature di collaudo per tubi piegati.
Nella meccanica industriale, le soluzioni INSVISION supportano il controllo qualità su particolari lavorati a macchina utensile e il reverse engineering di componenti senza disegno tecnico di riferimento.
Nel settore energetico, trovano applicazione nella verifica di assemblaggio di compressori e nella manutenzione di attrezzature critiche.
L’integrazione con flussi di lavoro esistenti, basati su standard ISO e ASME, rappresenta un aspetto rilevante: i dati acquisiti alimentano direttamente software di ispezione e confronto CAD, riducendo i tempi di setup e le incertezze legate alla misurazione manuale.
Domande frequenti (FAQ) sui parametri di scelta dello scanner 3D
Qual è la differenza tra accuratezza e risoluzione?
L’accuratezza indica quanto una misura si avvicina al valore reale; la risoluzione indica la minima variazione rilevabile tra punti adiacenti. Un sistema può avere alta risoluzione ma accuratezza mediocre.
Nei capitolati di acquisto, il valore di accuratezza dichiarato dal produttore va sempre riferito al volume di misura e alle condizioni operative, non al singolo punto.
La profondità di campo influisce sull’accuratezza?
Sì. La profondità di campo definisce l’intervallo di distanze entro cui il sensore mantiene prestazioni accettabili. Fuori da tale intervallo, il rumore aumenta e i dati perdono affidabilità.
Per componenti con geometrie profonde o superfici fortemente inclinate, una profondità di campo ampia riduce il numero di riposizionamenti.
| Parametro | Cosa valuta | Impatto pratico |
|---|---|---|
| Accuratezza volumetrica | Errore massimo sull’intero volume | Conformità a ISO 10360 / ASME B89 |
| Risoluzione | Distanza minima tra punti | Dettagli fini, spigoli, testi incisi |
| Area di scansione | Campo inquadrato per singola ripresa | Tempo ciclo su lotti |
| Profondità di campo | Range di lavoro utile | Scansione di cavità e forme profonde |
Serve la certificazione metrologica?
Per rilievi destinati a first-article inspection o collaudi dimensionali, sì. La taratura va eseguita secondo procedure tracciabili e ripetuta a intervalli definiti.
Per applicazioni di reverse engineering puro, il requisito può essere meno stringente, ma la ripetibilità resta il parametro da verificare in fase di validazione.
Sintesi dei punti chiave
La scelta di uno scanner 3D industriale non si riduce mai all’isolamento di un singolo parametro, per quanto rilevante.
Un errore frequente nei processi di valutazione tecnica consiste nell’enfatizzare la sola accuratezza nominale, trascurando fattori come il campo di scansione, la profondità di campo o la compatibilità con i flussi di lavoro metrologici già presenti in stabilimento.
Il criterio corretto è invece l’aderenza della soluzione al contesto applicativo: un sistema pensato per il controllo qualità su particolari di piccola dimensione può risultare inadeguato per la digitalizzazione di assiemi estesi o per interventi di manutenzione su impianti.
La tabella seguente sintetizza i parametri da valutare in fase di confronto tecnico, senza pretesa di esaustività.
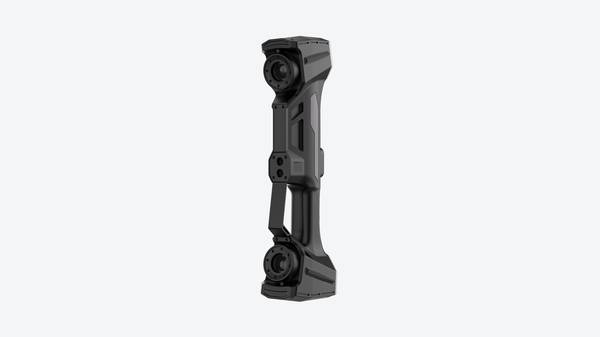
| Parametro | Cosa valutare concretamente |
|---|---|
| Accuratezza dichiarata | Verificare se il dato si riferisce al solo sensore o all’intero sistema, e in quali condizioni operative |
| Campo di scansione | Deve coprire la dimensione massima del particolare senza richiedere un numero eccessivo di passate |
| Profondità di campo | Determina la tolleranza al posizionamento e la praticità su geometrie irregolari |
| Velocità di acquisizione | Incide sul tempo ciclo, soprattutto nelle ispezioni in linea o su lotti ripetitivi |
| Integrazione software | La compatibilità con pacchetti CAD/CAM e ambienti di reverse engineering evita rilavorazioni manuali dei dati |
Nel contesto della trasformazione digitale industriale, la scansione 3D non è un semplice strumento di misura alternativo. È un ponte tra il mondo fisico e il gemello digitale, che consente di accelerare la prima ispezione articolo, rendere oggettivi i controlli dimensionali e archiviare dati confrontabili nel tempo.
Le specifiche tecniche, da sole, non garantiscono un ritorno operativo: la discriminante resta la coerenza tra parametri nominali e condizioni reali di utilizzo.
Per questo motivo, prima di procedere con qualsiasi acquisto, è opportuno validare il sistema su un campione rappresentativo delle proprie geometrie e tolleranze, non su provini generici.
- Cos’è l’ispezione 3D industriale? Ispezione a campo completo e analisi delle deviazioni L’ispezione 3D industriale utilizza scansione 3D, elaborazione di nuvole di punti e confronto con modelli CAD per supportare ispezioni dimensionali, visualizzazione delle deviazioni, controllo qualità e reportistica tracciabile nel settore manifatturiero.
- Che cos’è l’ingegneria inversa? Il ruolo della scansione 3D nella modellazione inversa L'ingegneria inversa utilizza la scansione 3D e la modellazione digitale per convertire pezzi fisici esistenti in modelli CAD modificabili, per la modifica di prodotti, lo sviluppo di stampi, l'ispezione e la produzione additiva.
- Che cosa sono i dati di nuvola di punti? Nuvole di punti, mesh e modelli CAD nella scansione 3D I dati di nuvola di punti sono un formato di dati grezzi fondamentale nella scansione 3D. Sono composti da punti di coordinate 3D discreti che descrivono la geometria della superficie degli oggetti e supportano…
- Cos’è l’accuratezza della scansione 3D? Spiegazione di accuratezza, ripetibilità e risoluzione L'accuratezza della scansione 3D indica quanto i dati di scansione corrispondono alla geometria e alle dimensioni reali di un oggetto. Viene valutata tramite accuratezza locale, accuratezza volumetrica, accuratezza di cucitura, ripetibilità e risoluzione.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.