

Cosa verificare prima di scegliere ispezione 3D industriale
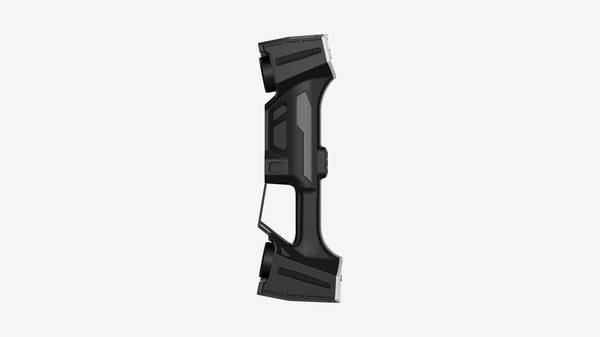
Definizione di ispezione 3D industriale Definizione di ispezione 3D industriale L'ispezione 3D industriale è una metodologia di controllo qualità che impiega.
Definizione di ispezione 3D industriale
Definizione di ispezione 3D industriale
L’ispezione 3D industriale è una metodologia di controllo qualità che impiega tecnologie di scansione tridimensionale per acquisire la geometria reale di componenti, stampi e assiemi.
Il dato ottenuto — una nuvola di punti o una mesh ad alta densità — viene confrontato con il modello CAD di riferimento o con un componente campione, generando mappe di deviazione che evidenziano scostamenti dimensionali, deformazioni e usure localizzate.
Nel contesto dell’Industria 4.0, questa metodologia si inserisce nei flussi digitali del controllo qualità: i dati di scansione alimentano archivi di tracciabilità, report di conformità e cicli di feedback verso produzione e progettazione.
In ottica Lean Manufacturing, l’ispezione 3D riduce i colli di bottiglia metrologici, permettendo di verificare geometrie complesse senza attrezzature dedicate e con tempi di setup contenuti.
Rispetto ai metodi tradizionali — calibri, micrometri, macchine di misura a coordinate a contatto — la scansione 3D si distingue per la densità di punti acquisiti e per la capacità di rilevare l’intera superficie, incluse zone difficilmente accessibili con tastatori.
Non si tratta di una sostituzione, ma di un’estensione del parco metrologico: il micrometro resta lo strumento di riferimento per una quota singola, mentre lo scanner 3D mappa l’intero componente in una sola acquisizione.
Le normative internazionali di riferimento per la metrologia tridimensionale includono la ISO 10360, che definisce i test di verifica delle prestazioni per sistemi di misura a coordinate, e la ASME V, relativa alle verifiche non distruttive.
Questi standard forniscono il quadro per la qualificazione degli strumenti e la validazione dei processi di misura.
| Aspetto | Ispezione tradizionale | Ispezione 3D industriale |
|---|---|---|
| Acquisizione dati | Punti singoli o quote selezionate | Nuvola di punti sull’intera superficie |
| Velocità di setup | Dipendente dall’attrezzatura di fissaggio | Minima, con riferimento tramite target o feature naturali |
| Geometrie complesse | Verifica limitata a sezioni accessibili | Mappatura completa, incluse forme libere |
| Output tipico | Valori dimensionali puntuali | Mappa di deviazione colorimetrica, report di conformità |
| Integrazione digitale | Report cartacei o fogli di calcolo | Dati esportabili verso sistemi PLM/MES |
La scelta tra metodi dipende dalla tolleranza richiesta, dalla complessità geometrica e dal volume di pezzi da controllare.
L’ispezione 3D industriale trova applicazione naturale nel first-article inspection, nel controllo di stampi e attrezzature soggette a usura e nella verifica di componenti con tolleranze GD&T complesse.
In ambito automotive, aerospace e medicale, dove la documentazione di conformità è vincolante, la disponibilità di dati 3D completi rafforza la tracciabilità del processo decisionale.
Principi di funzionamento dell’ispezione 3D industriale
L’ispezione 3D industriale si basa sulla misurazione senza contatto della geometria di un componente. Le tecnologie più diffuse condividono un obiettivo comune — ricostruire digitalmente la superficie fisica — ma differiscono nel principio fisico impiegato.
La luce strutturata proietta pattern luminosi codificati sull’oggetto; le deformazioni del pattern, rilevate da una o più camere calibrate, permettono di triangolare le coordinate tridimensionali. È una soluzione rapida, adatta a superfici opache e forme complesse, ma sensibile a riflessi e trasparenze.
La scansione laser misura invece il tempo di volo o la triangolazione di un punto laser proiettato sulla superficie: offre maggiore tolleranza alle variazioni di illuminazione ambientale, risultando indicata per componenti metallici lucidi o ambienti di fabbrica.
La fotogrammetria determina le coordinate 3D a partire da più immagini dello stesso soggetto riprese da angolazioni diverse, ed è spesso usata per oggetti di grandi dimensioni o per consolidare i dati di scansioni multiple.
Il flusso operativo standard segue quattro fasi. Prima si acquisisce la nuvola di punti del componente. Poi la si allinea al modello CAD di riferimento tramite best-fit o riferimenti geometrici noti (piani, fori, spigoli).
Segue l’analisi delle deviazioni: il software calcola per ogni punto la distanza dalla superficie nominale, producendo mappe colorimetriche e valori numerici confrontabili con le tolleranze GD&T specificate. Infine si genera un report di conformità che documenta scostamenti, tolleranze e criteri di accettazione.
| Fase | Attività principale | Output tipico |
|---|---|---|
| Acquisizione | Scansione della superficie fisica | Nuvola di punti / mesh |
| Allineamento | Registrazione al CAD nominale | Matrice di trasformazione |
| Analisi | Calcolo deviazioni e confronto tolleranze | Mappa colorimetrica, valori dimensionali |
| Reporting | Documentazione dei risultati | Report di conformità tracciabile |
Un aspetto spesso sottovalutato è la tracciabilità metrologica. In contesti regolamentati — automotive, aerospace, medicale — un report di ispezione ha valore solo se il sistema di misura è verificato rispetto a campioni certificati e se i risultati sono riconducibili a standard nazionali o internazionali.
Senza questa catena di riferimenti, la misura tridimensionale resta un’indicazione qualitativa, non una prova di conformità.
Gli stabilimenti che operano secondo ISO 9001 o AS9100 dovrebbero quindi integrare la scansione 3D nel proprio sistema di gestione della strumentazione di misura, con procedure di verifica periodica e criteri di accettazione definiti prima dell’acquisizione, non dopo.
Criteri di valutazione di un sistema di ispezione 3D industriale
La scelta di un sistema di ispezione 3D industriale non si riduce alla sola risoluzione dichiarata dal costruttore. Un tecnico metrologo sa bene che il valore reale dello strumento emerge dalla combinazione di parametri operativi, capacità di adattamento e integrazione con i flussi di controllo già esistenti.
Prima di valutare qualsiasi proposta, è utile definire con chiarezza il tipo di componente da ispezionare, le tolleranze richieste dal disegno e il contesto in cui lo strumento dovrà operare.
La tabella seguente sintetizza i criteri essenziali da considerare in fase di valutazione tecnica.
| Criterio di valutazione | Rilevanza per il contesto industriale |
|---|---|
| Precisione metrologica | Garantisce la conformità delle misure alle normative ISO e ASME, fondamentale per componenti soggetti a requisiti di sicurezza e certificazione settoriale. |
| Velocità di acquisizione | Influisce sulla possibilità di integrare il sistema in linee di produzione con ritmi serrati, ottimizzando i tempi di controllo qualità senza rinunciare alla precisione. |
| Compatibilità con materiali e superfici | Permette di analizzare componenti realizzati in materiali diversi (metallo, plastica, ceramica) e con finiture superficiali varie, adattandosi a molteplici settori produttivi. |
| Adattabilità ai contesti di utilizzo | Indica la possibilità di usare il sistema in laboratorio metrologico, in linea di produzione o in ambito di manutenzione e riparazione, a seconda delle esigenze specifiche. |
| Integrazione con sistemi digitali | Consente di connettere il sistema a software CAD, piattaforme MES e strumenti di gestione della qualità, per una completa digitalizzazione dei flussi di controllo nel quadro dell’Industria 4.0. |
| Conformità a normative settoriali | Garantisce la validità dei risultati di ispezione per settori regolamentati come automotive, aerospaziale e medicale, in ottemperanza a normative specifiche. |
Un aspetto spesso sottovalutato riguarda la gestione delle superfici difficili. Componenti lucidi, trasparenti o con finiture scure possono richiedere preparazioni specifiche o tecnologie di scansione dedicate.
Verificare in anticipo il comportamento dello strumento su questi materiali evita sorprese durante la messa in servizio.
La precisione va inoltre interpretata nel contesto applicativo: un sistema eccellente in laboratorio può rivelarsi inadeguato in ambiente produttivo se la ripetibilità non è stabile al variare di temperatura, vibrazioni o illuminazione.
Chi opera in ambito MRO aerospaziale o nella produzione di dispositivi medici deve prestare particolare attenzione alla documentazione metrologica fornita e alla tracciabilità delle misure.
Per chi desidera approfondire soluzioni già impiegate in contesti produttivi reali, INSVISION documenta applicazioni di ispezione 3D industriale in settori come automotive, stampi e meccanica di precisione, offrendo esempi concreti di integrazione nei flussi di controllo qualità.
Ambiti di applicazione e contesti di utilizzo dell’ispezione 3D industriale
L’ispezione 3D industriale trova applicazione trasversale nei settori manifatturieri dove la verifica dimensionale, l’analisi di usura o l’ingegneria inversa richiedono acquisizioni dense e confronti rapidi con il CAD di riferimento. La tabella seguente riassume i contesti più consolidati.
| Settore | Casi d’uso tipici |
|---|---|
| Automobilistico | Componenti di sicurezza, profilati per paraurti, giunti di sterzo, scatole del cambio |
| Aerospaziale | Pale di turbine, componenti per motori |
| Medicale | Dispositivi medici, componenti per apparecchiature diagnostiche |
| Energetico | Assemblaggio di compressori, usura di rulli per laminazione |
| Produzione stampi | Usura interna di stampi per elementi di raffreddamento, deviazioni su stampi per tubi curvi |
| Meccanica generale | Ingegneria inversa di componenti per attrezzature sportive, controlli qualità su pezzi lavorati |
In ambito automobilistico, l’ispezione 3D consente di validare tolleranze GD&T su lotti produttivi e di gestire deviazioni su stampi complessi. Nel settore aerospaziale, il controllo di pale e componenti motore richiede acquisizioni ripetibili su geometrie a forma libera.
Per contesti con requisiti dimensionali estremamente ridotti, come componenti con dimensioni nanometriche, risultano più adatte tecnologie di misura specializzate: l’ispezione 3D industriale opera efficacemente su scale macro e micro, ma non sostituisce strumenti metrologici progettati per risoluzioni nanometriche.
Idee sbagliate comuni sull’ispezione 3D industriale
L’adozione dell’ispezione 3D industriale è spesso frenata da convinzioni tecniche non più allineate allo stato dell’arte. Vale la pena esaminarle con dati e riferimenti normativi.
«È meno precisa delle CMM a contatto»
La precisione non dipende dal principio di misura, ma dalla classe metrologica dello strumento e dall’applicazione. Numerosi sistemi ottici rispettano le stesse norme ISO 10360 e ASME B89 applicate alle macchine a contatto, con incertezze dichiarate e verificabili tramite certificati di taratura.
Per superfici complesse o materiali deformabili, l’acquisizione senza contatto può anzi ridurre errori introdotti dalla forza di tastatura.
«Serve solo in prototipazione»
Il dato 3D è oggi parte del controllo qualità in serie, della manutenzione predittiva e dell’ingegneria inversa su componenti di produzione. Casi documentati in ambito automotive, mold manufacturing e aerospace confermano l’uso su lotti ripetitivi, con confronto tra nuvola di punti e CAD nominale.
«È troppo complessa per l’operatore di linea»
Esistono soluzioni con interfacce guidate e flussi di lavoro semplificati, progettate per contesti produttivi e non per laboratori metrologici dedicati.
«Richiede sempre trattamenti superficiali preventivi»
Molte tecnologie moderne acquisiscono dati da superfici lucide, scure o miste senza verniciature o opacizzanti, riducendo tempi di preparazione e rischi di alterazione dimensionale.
| Luogo comune | Realtà tecnica |
|---|---|
| Precisione inferiore alle CMM | Dipende da classe strumentale e norme metrologiche applicate (ISO 10360, ASME B89) |
| Solo prototipazione | Usata in controllo qualità in serie, manutenzione predittiva, reverse engineering |
| Troppo complessa per la linea | Esistono interfacce guidate e flussi semplificati per operatori non metrologi |
| Necessita trattamenti superficiali | Molti sistemi acquisiscono superfici lucide o scure senza preparazione aggiuntiva |
La valutazione corretta parte dai requisiti dimensionali del processo, non dal principio di misura.
Concetti tecnici correlati all’ispezione 3D industriale
Nuvola di punti. È l’insieme di coordinate XYZ rilevate dallo scanner sulla superficie del pezzo. Costituisce la materia prima dell’ispezione: senza una nuvola densa e ben allineata, ogni analisi successiva perde affidabilità.
Modello CAD di riferimento. È il nominale, ovvero la geometria teorica del componente. Il confronto tra nuvola e CAD permette di quantificare gli scostamenti dimensionali rispetto alle specifiche di progetto.
Analisi di deviazione. Mappa cromatica che evidenzia dove il pezzo reale si discosta dal nominale, con valori puntuali di scostamento. È lo strumento più immediato per individuare zone critiche, deformazioni o derive di processo.
Ingegneria inversa. Quando il CAD non esiste, la nuvola di punti viene convertita in un modello matematico riutilizzabile per riproduzione, modifica o documentazione tecnica.
Controllo di conformità. Verifica sistematica del pezzo rispetto a tolleranze geometriche e dimensionali definite a disegno.
Tracciabilità metrologica. Collegamento documentato delle misure a riferimenti certificati, requisito imprescindibile in settori regolamentati come aerospaziale e medicale.
Gemello digitale. Replica virtuale aggiornata del componente fisico, usata per monitorare l’evoluzione delle condizioni reali nel tempo.
| Concetto | Ruolo nel flusso di ispezione | Utilità nell’Industria 4.0 |
|---|---|---|
| Nuvola di punti | Acquisizione della geometria reale | Base dati per analisi automatizzate |
| CAD di riferimento | Definizione del nominale | Condivisione univoca delle specifiche |
| Analisi di deviazione | Confronto reale vs nominale | Rilevamento precoce delle derive |
| Ingegneria inversa | Ricostruzione del modello | Digitalizzazione di componenti legacy |
| Controllo di conformità | Validazione rispetto alle tolleranze | Integrazione nei flussi di qualità digitali |
| Tracciabilità metrologica | Certificazione delle misure | Audit e conformità normativa |
| Gemello digitale | Rappresentazione dinamica del pezzo | Manutenzione predittiva e simulazione |
La padronanza di questi termini consente ai responsabili qualità di dialogare con i fornitori di sistemi di misura senza ambiguità, valutando le specifiche tecniche con criterio ingegneristico.
In contesti produttivi occidentali, dove le norme ISO e ASME definiscono i requisiti di accettazione, la chiarezza terminologica riduce il rischio di non conformità e semplifica la validazione dei processi.
Soluzioni come quelle offerte da INSVISION si collocano in questo quadro concettuale, fornendo strumenti di acquisizione e analisi che operano secondo i principi qui descritti.
Soluzioni di ispezione 3D industriale INSVISION
L’ispezione 3D industriale ha cambiato il modo in cui i reparti qualità affrontano geometrie complesse, superfici free-form e tolleranze ristrette.
Rispetto al controllo tradizionale con calibri o macchine a coordinate, la scansione ottica restituisce una nuvola di punti densa che consente confronti CAD-nuvola completi, non solo misure puntuali.
Questo approccio si rivela particolarmente utile nella prima ispezione articolo (FAI), nell’analisi di derive di processo e nel controllo di stampi soggetti a usura.
La scelta di una soluzione non dipende solo dalla precisione nominale, ma anche dalla capacità di integrarsi in un flusso esistente senza imporre modifiche radicali.
In questo contesto, INSVISION propone tecnologie pensate per il controllo qualità in ambiti come automotive, aerospaziale, medicale, energetico, costruzione stampi e meccanica generale.
Le sue soluzioni si collocano sia in laboratorio metrologico sia in linea, con un’attenzione alla precisione metrologica e alla facilità di integrazione nei processi già operativi.
L’obiettivo dichiarato è supportare la digitalizzazione della qualità, trasformando il dato geometrico in informazione utilizzabile per decisioni di conformità e per il monitoraggio statistico del processo.
| Criterio di valutazione | Cosa osservare |
|---|---|
| Precisione metrologica | Errore volumetrico dichiarato, ripetibilità su superfici opache e lucide |
| Integrazione | Compatibilità con software CAD/CAM e sistemi di reporting esistenti |
| Contesto d’uso | Idoneità per laboratorio, linea o applicazioni portatili |
| Tracciabilità | Riferibilità a standard ISO/ASME e gestione dei dati di misura |
Domande frequenti (FAQ)
L’ispezione 3D industriale solleva spesso dubbi concreti tra chi deve introdurla in produzione o in laboratorio metrologico. Le risposte che seguono affrontano i punti più ricorrenti emersi da ingegneri di processo, responsabili qualità e uffici acquisti.
| Domanda | Risposta sintetica |
|---|---|
| Che differenza c’è tra una CMM e uno scanner 3D? | La CMM misura per punti o tastate discrete; lo scanner acquisisce nuvole di punti dense, utili per superfici complesse, forme libere e confronti globali con il CAD. |
| Quale accuratezza posso aspettarmi? | Dipende da tecnologia, volume di misura e condizioni ambientali. I fornitori dichiarano valori secondo VDI/VDE 2634 o ISO 10360; verificate sempre il certificato di calibrazione, non la scheda marketing. |
| Serve un ambiente controllato? | Per tolleranze strette sì. Temperatura, vibrazioni e luce ambientale influenzano la ripetibilità. Molti sistemi funzionano in officina, ma l’incertezza dichiarata vale in condizioni definite. |
| Possiamo usare i dati per il reverse engineering? | Sì. La nuvola di punti, dopo mesh e modellazione, genera superfici CAD utilizzabili per riproduzione, modifica o documentazione di componenti senza disegno. |
| Il software è compatibile con i nostri formati CAD? | Verificate import/export di STEP, IGES, STL e il flusso verso software di ispezione come PolyWorks o GOM Inspect. L’interoperabilità conta più della resa grafica. |
| Quanto tempo richiede una scansione tipica? | Non esiste un valore universale. Dipende da dimensione del pezzo, risoluzione richiesta e preparazione (riferimenti, opacizzante). Chiedete sempre un test su un vostro componente reale. |
| Lo scanner sostituisce il calibro o il micrometro? | No. Per quote semplici e tolleranze ampie, gli strumenti tradizionali restano più rapidi. Lo scanner 3D serve dove la geometria è complessa, serve l’intera superficie o il confronto CAD è richiesto. |
Un chiarimento ricorrente riguarda il concetto di “accuratezza”. I produttori citano spesso precisione volumetrica, risoluzione di mesh o accuratezza su singola scansione: sono grandezze diverse. La precisione volumetrica descrive l’errore globale su un volume calibrato;
la risoluzione indica la distanza minima tra punti acquisiti. Confrontate sempre grandezze omogenee e chiedete un report di verifica su artefatto certificato.
Per chi valuta l’acquisto, il criterio guida non è la marca ma l’idoneità applicativa: tipo di superfici, tolleranze da rispettare, dimensioni dei lotti, integrazione con il flusso qualità esistente.
Un test comparativo su pezzi propri, con criteri di accettazione definiti prima della prova, evita decisioni basate su demo spettacolari ma poco rappresentative. In questo contesto, fornitori come INSVISION offrono casi applicativi documentati in settori quali automotive, stampi e meccanica di precisione;
la verifica sul campo resta comunque insostituibile.
Riassunto
L’ispezione 3D industriale consiste nell’acquisizione digitale della geometria di un componente fisico e nel suo confronto con un modello nominale, con tolleranze definite o con un pezzo di riferimento.
Il principio di funzionamento si basa su tecnologie ottiche — luce strutturata, laser o fotogrammetria — che rilevano nuvole di punti ad alta densità, trasformandole in mesh o superfici CAD utilizzabili per analisi dimensionali, reverse engineering e controllo qualità.
I criteri di valutazione per la scelta di un sistema dipendono da quattro fattori principali: accuratezza volumetrica richiesta, dimensione e complessità dei particolari, condizioni ambientali della linea e integrazione con i flussi software esistenti. La tabella seguente sintetizza i criteri essenziali.
| Criterio | Cosa valutare | Impatto tipico |
|---|---|---|
| Accuratezza | Errore volumetrico dichiarato, ripetibilità su geometrie note | Conformità a GD&T e first-article inspection |
| Campo di misura | Volume di lavoro, distanza di standoff | Copertura di particolari piccoli o grandi assiemi |
| Velocità | Frequenza di acquisizione, tempo di elaborazione | Cadenza di controllo in linea o a bordo macchina |
| Integrazione | Formati di export, compatibilità con software metrologici | Automazione del flusso qualità |
Gli ambiti di applicazione privilegiati includono stampaggio, automotive, aerospace MRO, medicale ed energia, dove il controllo di forma e posizione non è risolvibile con strumenti tradizionali.
Tra le idee sbagliate comuni vi è la convinzione che uno scanner 3D sostituisca sempre una CMM: in realtà le tecnologie sono complementari, con la scansione più adatta a superfici free-form e la CMM preferibile per tolleranze geometriche ristrette su elementi semplici.
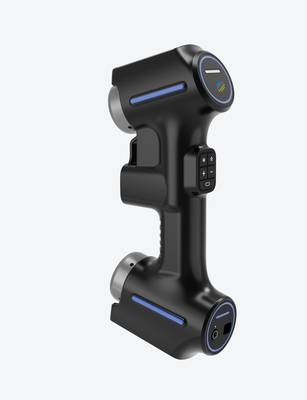
L’ispezione 3D industriale rappresenta uno strumento fondamentale per la digitalizzazione della qualità nel contesto dell’Industria 4.0. La soluzione più adatta dipende dalle esigenze specifiche del processo produttivo e del settore di appartenenza, non da classifiche generiche.
Fornitori come INSVISION operano in questo ambito con tecnologie di scansione, ma la valutazione tecnica resta il passaggio decisionale prioritario.
- Cos’è l’ispezione 3D industriale? Ispezione a campo completo e analisi delle deviazioni L’ispezione 3D industriale utilizza scansione 3D, elaborazione di nuvole di punti e confronto con modelli CAD per supportare ispezioni dimensionali, visualizzazione delle deviazioni, controllo qualità e reportistica tracciabile nel settore manifatturiero.
- Che cos’è l’ingegneria inversa? Il ruolo della scansione 3D nella modellazione inversa L'ingegneria inversa utilizza la scansione 3D e la modellazione digitale per convertire pezzi fisici esistenti in modelli CAD modificabili, per la modifica di prodotti, lo sviluppo di stampi, l'ispezione e la produzione additiva.
- Che cosa sono i dati di nuvola di punti? Nuvole di punti, mesh e modelli CAD nella scansione 3D I dati di nuvola di punti sono un formato di dati grezzi fondamentale nella scansione 3D. Sono composti da punti di coordinate 3D discreti che descrivono la geometria della superficie degli oggetti e supportano…
- Cos’è l’accuratezza della scansione 3D? Spiegazione di accuratezza, ripetibilità e risoluzione L'accuratezza della scansione 3D indica quanto i dati di scansione corrispondono alla geometria e alle dimensioni reali di un oggetto. Viene valutata tramite accuratezza locale, accuratezza volumetrica, accuratezza di cucitura, ripetibilità e risoluzione.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.