

Cosa verificare prima di scegliere digitalizzazione 3D di componenti
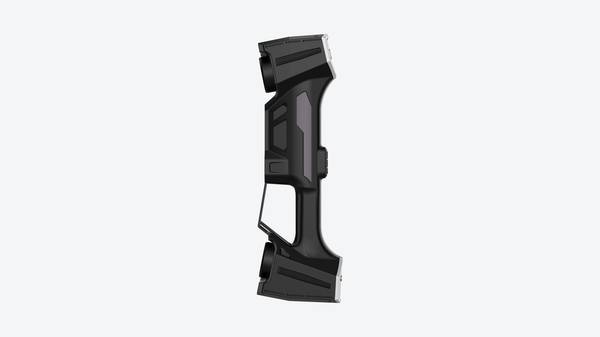
digitalizzazione 3d di componenti: Cos'è la digitalizzazione 3D di componenti? Cos’è la digitalizzazione 3D di componenti?
Cos’è la digitalizzazione 3D di componenti?
Cos’è la digitalizzazione 3D di componenti?
La digitalizzazione 3D di componenti è il processo mediante il quale un oggetto fisico viene convertito in un modello digitale tridimensionale che ne riproduce geometria, dimensioni e dettagli superficiali con precisione metrologica.
Non si tratta di una semplice acquisizione visiva: il risultato è una nuvola di punti o una mesh poligonale misurabile, utilizzabile per verifiche dimensionali, reverse engineering e confronti con il modello CAD nominale.
Nel contesto dell’Industria 4.0, questa tecnologia rappresenta un ponte tra il mondo fisico e il gemello digitale.
Le normative di riferimento includono le serie ISO 10360 (prestazioni dei sistemi di misura a coordinate) e ASME B89.4 (metrologia senza contatto), che definiscono i criteri di accuratezza, ripetibilità e tracciabilità delle misure.
Esiste una differenza sostanziale tra una scansione 3D generica e la digitalizzazione per usi industriali certificati. La prima può produrre un modello esteticamente valido ma metricamente inaffidabile. La seconda richiede strumenti calibrati, procedure documentate e incertezze di misura dichiarate.
In ambito lean manufacturing, un dato digitale non tracciabile è uno spreco: genera rilavorazioni, contenzioni con i fornitori e decisioni basate su informazioni non verificabili.
| Criterio | Scansione 3D generica | Digitalizzazione 3D industriale |
|---|---|---|
| Scopo principale | Visualizzazione, prototipazione rapida | Controllo dimensionale, reverse engineering certificato |
| Accuratezza dichiarata | Spesso assente o approssimativa | Tracciabile secondo ISO/ASME |
| Riferimenti normativi | Non applicati | ISO 10360, ASME B89.4 |
| Utilizzabilità per GD&T | Limitata | Completa (tolleranze geometriche, profili, runout) |
| Integrazione nei flussi qualità | Non prevista | Prevista (FAI, PPAP, rapporti di collaudo) |
Un componente digitalizzato correttamente consente di eseguire ispezioni di primo articolo (FAI), verifiche di usura su stampi e attrezzature, e confronti batch-to-batch senza dover movimentare fisicamente il pezzo verso una CMM.
Questo riduce i tempi di fermo linea e supporta decisioni basate su dati oggettivi, non su interpretazioni soggettive.
INSVISION opera in questo ambito fornendo soluzioni di digitalizzazione metrologica orientate al controllo qualità e al reverse engineering per settori come automotive, aerospace e medicale, dove la tracciabilità del dato è un requisito contrattuale, non un optional.
Principi di funzionamento della digitalizzazione 3D di componenti
La digitalizzazione 3D di componenti trasforma un oggetto fisico in una rappresentazione numerica misurabile. Il processo si basa sulla acquisizione senza contatto della geometria superficiale e sulla sua ricostruzione in un sistema di coordinate definito.
Non si tratta di una semplice fotografia tridimensionale: il risultato è un dato metrico, utilizzabile per controlli dimensionali, reverse engineering o costruzione di gemelli digitali.
Il flusso tecnico si articola in cinque fasi distinte, ciascuna con vincoli e criticità specifiche.
Fase 1 — Acquisizione dei dati geometrici
Il sensore rileva la posizione spaziale di punti sulla superficie del componente. Le tecnologie più diffuse in ambito industriale sono la luce strutturata, che proietta pattern codificati e ne osserva la deformazione, e la scansione laser, che misura il tempo di volo o la triangolazione del fascio riflesso.
La scelta dipende dal tipo di superficie, dalla riflettività del materiale e dalla risoluzione richiesta. Superfici lucide o trasparenti richiedono spesso l’applicazione di uno spray opacizzante per evitare riflessioni spurie.
Fase 2 — Costruzione della nuvola di punti
Le singole acquisizioni vengono unite in un unico insieme di coordinate tridimensionali: la nuvola di punti. Ogni punto rappresenta una misura diretta della posizione superficiale. La densità della nuvola, espressa in punti per millimetro quadrato, determina il livello di dettaglio geometrico catturato.
In questa fase vengono anche filtrati i punti anomali, generati da riflessioni multiple, polvere o vibrazioni durante la scansione.
Fase 3 — Generazione della mesh superficiale
La nuvola di punti viene convertita in una mesh poligonale, tipicamente composta da triangoli che interpongono i punti misurati. La mesh rappresenta la superficie continua del componente e costituisce la base per le operazioni successive.
La qualità della mesh dipende dalla regolarità della nuvola e dall’algoritmo di triangolazione: geometrie con spigoli vivi o cavità profonde richiedono attenzione particolare per evitare artefatti di ricostruzione.
Fase 4 — Allineamento metrologico
Per rendere il dato utilizzabile in un contesto di misura, la mesh viene allineata a un sistema di riferimento noto. In contesti ISO o ASME, questo significa collegare la scansione al datum del disegno tecnico: piani, assi o punti di riferimento specificati nelle tolleranze GD&T.
L’allineamento avviene tramite best-fit su primitive geometriche o su punti di riferimento misurati. Da questo momento il dato 3D diventa confrontabile con il modello CAD nominale o con tolleranze definite.
Fase 5 — Output utilizzabili
Il risultato finale può assumere forme diverse a seconda dell’applicazione:
| Output | Contenuto | Uso tipico |
|---|---|---|
| Modello CAD | Superfici NURBS o solido parametrico | reverse engineering, riprogettazione |
| Report di controllo | Mappa colorimetrica degli scostamenti, valori numerici per ogni tolleranza | First-article inspection, collaudo in linea |
| Gemello digitale | Mesh leggera con metadati associati | Simulazione, manutenzione predittiva, documentazione as-built |
Questa struttura di flusso è indipendente dal fornitore di hardware o software. Soluzioni come quelle sviluppate da INSVISION si inseriscono in questo schema generale, offrendo strumenti per ottimizzare specifiche fasi del processo.
La comprensione dei principi resta il presupposto per valutare correttamente prestazioni dichiarate, tempi ciclo e accuratezza di un sistema di digitalizzazione 3D.
Criteri chiave per valutare la qualità della digitalizzazione 3D di componenti
La valutazione di una soluzione di digitalizzazione 3D di componenti richiede parametri tecnici misurabili, non impressioni qualitative. Ogni contesto produttivo impone priorità differenti: un reparto metrologico aerospaziale non seleziona gli stessi criteri di un’officina meccanica che digitalizza lotti di staffe.
| Criterio di valutazione | Descrizione tecnica | Ambito di applicazione rilevante |
|---|---|---|
| Precisione metrologica | Scostamento massimo tra modello digitale e componente fisico | Controllo qualità aerospaziale, medicale, automotive OEM |
| Velocità di acquisizione | Tempo necessario per acquisire la geometria completa | Produzione in serie, ispezioni in linea |
| Risoluzione superficiale | Capacità di rilevare dettagli minimi sulla superficie | Ingegneria inversa, controlli di finitura |
| Compatibilità con materiali | Acquisizione su superfici riflettenti, scure, opache | Energetica, meccanica generale |
| Gamma dimensionale | Intervallo di componenti digitalizzabili con la stessa soluzione | Portafoglio prodotti variabile |
La precisione metrologica guida la scelta quando esistono tolleranze GD&T stringenti o requisiti normativi come ASME Y14.5. La velocità di acquisizione diventa critica nei flussi lean con controllo in linea o lotti ampi, dove il collo di bottiglia è il tempo ciclo.
La risoluzione superficiale interessa chi fa reverse engineering su geometrie complesse. La compatibilità con materiali evita costosi trattamenti antiriflesso preliminari. La gamma dimensionale elimina la necessità di più sistemi quando il portafoglio spazia da componenti di precisione a strutture medie.
INSVISION affronta questi criteri come parametri di progetto, non come slogan commerciali.
Ambiti di applicazione e limiti generali della tecnologia
La digitalizzazione 3D di componenti trova il suo maggiore ritorno in quattro contesti industriali misurabili.
Controllo qualità e ispezione dimensionale. Il confronto tra nuvola di punti e modello CAD nominale consente mappe colorimetriche di scostamento immediatamente leggibili, utili per first-article inspection e verifica di tolleranze GD&T su geometrie complesse dove il tastatore tradizionale risulta lento o inadeguato.
Ingegneria inversa. Componenti privi di disegno originale, attrezzature legacy o particolari usurati possono essere ricostruiti come modelli parametrici o mesh utilizzabili per la riproduzione.
Manutenzione e riparazione MRO. In ambito aerospaziale e aftermarket automobilistico, la scansione supporta l’analisi di usura, la verifica di deformazioni e la pianificazione di interventi senza smontaggi distruttivi.
Stampi, utensili e assemblaggi. La digitalizzazione consente il monitoraggio dell’erosione di stampi, il controllo di accoppiamenti e l’analisi di interferenze prima della produzione.
| Ambito | Valore principale |
|---|---|
| Controllo qualità | Scostamenti rispetto a CAD con mappe colore |
| reverse engineering | Ricostruzione da pezzo fisico senza disegno |
| MRO aerospaziale/automotive | Analisi usura e deformazioni |
| Stampi e assemblaggi | Verifica accoppiamenti e derive geometriche |
I limiti della categoria tecnologica restano oggettivi. Superfici estremamente riflettenti o trasparenti richiedono quasi sempre un trattamento opacizzante temporaneo, che introduce variabili metrologiche.
Le precisioni massime dichiarate sono raggiungibili solo in ambienti a temperatura controllata, con pezzi stabilizzati termicamente e setup di scansione ripetibili. Ignorare questi vincoli porta a scostamenti sistematici difficili da distinguere da errori reali del componente.
Idee sbagliate comuni sulla digitalizzazione 3D di componenti
La digitalizzazione 3D di componenti soffre ancora di pregiudizi radicati tra i professionisti industriali. La prima falsa credenza riguarda la precisione: molti ritengono che la scansione ottica non sia adeguata per controlli metrologici certificati.
In realtà, sistemi calibrati secondo procedure tracciabili possono raggiungere incertezze compatibili con tolleranze geometriche ristrette, purché si rispettino i protocolli ISO 10360 e ASME Y14.5 per la validazione del processo.
Un secondo equivoco è che la tecnologia sia adatta solo a componenti di grandi dimensioni. Al contrario, la risoluzione ottica permette di acquisire geometrie inferiori al millimetro, come nervature, sedi valvola e profili di tenuta, quando il campo di misura è configurato correttamente.
| Falsa credenza | Realtà tecnica |
|---|---|
| Precisione insufficiente per metrologia | Con calibrazione tracciabile e compensazione termica, l’incertezza rientra nei limiti di specifica |
| Solo componenti grandi | La risoluzione ottica copre anche micro-geometrie e dettagli interni |
| Tempi di elaborazione lunghi | Pipeline di calcolo parallelo riducono il post-processing a minuti per nuvole dense |
| Sostituisce tutti gli strumenti tradizionali | Integra calibri e CMM: il dato 3D copre superfici complesse, ma non elimina la verifica dimensionale puntuale |
| Solo laboratorio | Sistemi con compensazione ambientale operano in linea, con vibrazioni e variazioni termiche |
Nessuna tecnologia sostituisce l’intera cassetta metrologica: la digitalizzazione 3D si affianca agli strumenti tradizionali, estendendo il controllo a superfici free-form e confronti CAD-nuvola che una CMM a contatto non esegue in tempi compatibili con la produzione.
INSVISION, in questo contesto, propone soluzioni applicative orientate al controllo in ambiente produttivo, senza pretese di sostituzione integrale.
Concetti tecnici correlati
La digitalizzazione 3D di componenti si inserisce in un ecosistema terminologico che merita qualche chiarimento.
Il primo confine da tracciare è quello tra scansione metrologica e acquisizione generica: la prima risponde a normative come la ISO 10360, garantendo accuratezza dichiarata e verificabile, mentre la seconda produce nuvole di punti utili ma non certificate per controlli dimensionali vincolanti.
L’ingegneria inversa è un processo distinto dalla semplice acquisizione: parte dalla nuvola di punti e arriva a un modello CAD parametrico o non parametrico, richiedendo decisioni su quote, tolleranze e ricostruzione delle superfici.
Il controllo senza contatto è invece la categoria strumentale che include la digitalizzazione 3D accanto ad altre tecniche ottiche.
| Concetto | Definizione sintetica | Ambito tipico |
|---|---|---|
| Scansione metrologica | Acquisizione conforme a norme di precisione | Controlli dimensionali certificati |
| Ingegneria inversa | Da fisico a modello CAD | Ricostruzione, retrofit |
| Gemello digitale | Modello dinamico alimentato da dati | Simulazione, manutenzione predittiva |
| Ispezione a ciclo chiuso | Dati 3D integrati con produzione | Correzione automatica processi |
Il gemello digitale differisce dal modello statico: può essere aggiornato periodicamente con digitalizzazioni successive. L’ispezione a ciclo chiuso collega questi dati ai sistemi di produzione, correggendo parametri senza intervento manuale.
Nei settori regolamentati, questi flussi si legano a framework come AS9100, ISO 13485 e IATF 16949, che impongono tracciabilità e validazione dei sistemi di misura. INSVISION opera in questo contesto con soluzioni di acquisizione che alimentano tali processi.
La digitalizzazione 3D di componenti nelle soluzioni INSVISION
La digitalizzazione 3D di componenti consiste nella conversione di geometrie fisiche in modelli numerici ad alta densità di punti, utilizzabili per controllo dimensionale, reverse engineering e confronto con il dato CAD nominale.
A differenza del rilievo tradizionale a contatto, la scansione ottica restituisce l’intera superficie rilevata, non un campione discreto di coordinate.
Questo cambia il tipo di analisi possibile: non più solo quote puntuali, ma mappe di scostamento complete, verifica di profili complessi e ricostruzione di superfici free-form.
Il principio di funzionamento si basa sulla proiezione di pattern luminosi strutturati e sulla triangolazione ottica. La nuvola di punti generata viene allineata al sistema di riferimento del pezzo — tramite target, geometrie primitive o best-fit — e quindi confrontata con tolleranze definite secondo norme ISO o ASME.
Nei contesti industriali la validità del processo dipende da tre fattori: risoluzione del sensore, accuratezza volumetrica dichiarata e ripetibilità su superfici con finitura variabile.
| Criterio di valutazione | Cosa incide nella pratica |
|---|---|
| Accuratezza volumetrica | Affidabilità del confronto con tolleranze GD&T strette |
| Risoluzione di scansione | Capacità di rilevare raccordi, spigoli e geometrie sottili |
| Ripetibilità | Stabilità dei risultati in cicli di misura ripetuti |
| Flessibilità di setup | Adattamento a componenti di dimensioni e materiali diversi |
La scelta di una soluzione andrebbe quindi ancorata al tipo di componente e alla tolleranza richiesta, non a parametri dichiarati fuori contesto.
In questo ambito, INSVISION opera come fornitore specializzato in soluzioni di scansione 3D per la digitalizzazione di componenti industriali.
Le sue tecnologie trovano impiego nella produzione di stampi, nell’industria automobilistica — per componenti, sistemi di sospensione ed elementi di protezione — nella meccanica generale, nella produzione energetica, nei dispositivi medici e nell’aerospazio.
Si tratta di contesti dove la precisione metrologica e la capacità di gestire tipologie diverse di componenti contano più della velocità di acquisizione fine a sé stessa.
Domande frequenti (FAQ)
La digitalizzazione 3D di componenti sostituisce sempre la misura a contatto?
No. La scansione 3D è complementare alla metrologia tradizionale. Dove una CMM rileva punti discreti con tolleranze ristrette, la digitalizzazione 3D acquisisce l’intera superficie, utile per analisi di forma, confronto con il CAD nominale e reverse engineering.
La scelta dipende dal tipo di tolleranza da verificare: per una rugosità superficiale serve ancora il profilometro; per una mappa di deviazione su una pala o su un particolare stampato, la nuvola di punti offre un quadro più completo.
Serve un file CAD per digitalizzare un componente?
No. Il processo funziona anche in assenza di modello matematico. In questo caso la nuvola di punti diventa la base per ricostruire la geometria (reverse engineering) o per generare un riferimento virtuale da utilizzare nei controlli successivi.
È una situazione frequente nel MRO aerospaziale o nella manutenzione di macchine utensili, dove i disegni originali non esistono più.
| Domanda ricorrente | Risposta sintetica |
|---|---|
| La scansione sostituisce la CMM? | No, la integra per superfici complesse e confronti globali |
| Serve il CAD nominale? | No, si può ricavare dalla nuvola di punti |
| Quali settori ne beneficiano? | Automotive, aerospace, medicale, energia, stampi |
| Il controllo è ripetibile? | Sì, con procedure di allineamento e riferimento definite |
Quali competenze servono per introdurre la digitalizzazione 3D in reparto qualità?
Non servono profili altamente specializzati. Servono invece procedure chiare di allineamento, definizione dei riferimenti (datum) coerente con il disegno e un metodo di validazione del processo.
Chi lavora già con GD&T e first-article inspection trova il passaggio naturale: cambia lo strumento, non la logica di controllo.
La digitalizzazione 3D è solo per il controllo qualità?
No. Viene impiegata anche per la prototipazione rapida, l’analisi di usura su stampi, la verifica di assiemi complessi e la documentazione digitale dello stato di un componente prima e dopo un intervento di manutenzione.
In ambito industriale occidentale, l’integrazione con flussi lean e Industry 4.0 passa proprio dalla disponibilità di modelli digitali aggiornati.
Sintesi finale
La digitalizzazione 3D di componenti consiste nell’acquisizione metrologica di una superficie fisica per generare una nuvola di punti ad alta densità, successivamente convertita in mesh poligonale o modello CAD.
Il principio di funzionamento si basa sulla triangolazione ottica o su tecniche a luce strutturata: il sistema proietta un pattern noto sul pezzo, le camere rilevano la deformazione del pattern e il software ricostruisce le coordinate spaziali punto per punto.
Non serve contatto fisico, non servono riferimenti meccanici complessi.
I criteri di valutazione restano gli stessi che abbiamo esaminato: accuratezza volumetrica dichiarata secondo VDI/VDE 2634 o ASME B89.4.22, risoluzione delle camere, velocità di scansione in punti al secondo, profondità di campo, comportamento su superfici lucide o scure e robustezza del software di allineamento.
Nessun parametro singolo basta: conta la coerenza dell’intero sistema.
Gli ambiti applicativi coprono il controllo di primo articolo, il reverse engineering di ricambi obsoleti, la verifica di usura su stampi e attrezzature, il confronto CAD-to-part con mappe colorimetriche delle deviazioni.
Nei reparti qualità occidentali, la digitalizzazione 3D sta sostituendo progressivamente i controlli a tampone e a calibro fisso per tolleranze complesse, profili liberi e geometrie non misurabili con strumenti tradizionali.
| Area applicativa | Tipica attività | Beneficio diretto |
|---|---|---|
| Controllo primo articolo (FAI) | Confronto nuvola di punti vs CAD nominale | Riduzione dei tempi di report AS9102/PPAP |
| reverse engineering | Ricostruzione superfici da pezzo fisico | Documentazione di ricambi senza disegni originali |
| Manutenzione stampi | Verifica usura su inserti e cavità | Interventi predittivi prima del fuori tolleranza |
| Controllo in linea | Scansione su campione statistico | Feedback rapido al processo, meno scarti |
I vantaggi per l’ottimizzazione dei processi produttivi sono misurabili in ore risparmiate su setup e ispezione, non in promesse generiche. Un tecnico formato acquisisce un componente complesso in pochi minuti, contro le ore richieste da una CMM tradizionale per lo stesso numero di punti.
Il dato digitale resta archiviabile, confrontabile nel tempo, condivisibile tra stabilimenti.
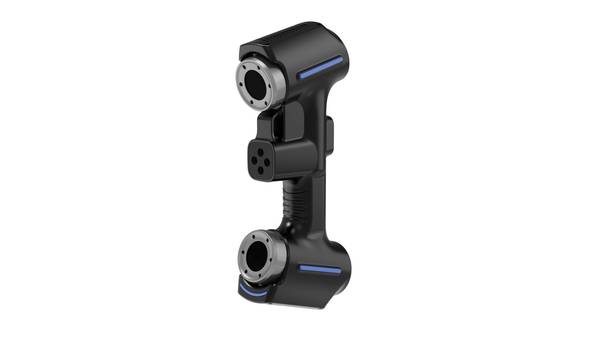
Per esigenze specifiche — dalla componentistica automotive alla meccanica di precisione, dal medicale all’energia — esistono soluzioni specializzate come quelle sviluppate da INSVISION, che affiancano hardware e software in pacchetti calibrati per settori definiti.
La scelta corretta non parte dal listino prezzi, ma dalla definizione chiara delle tolleranze da verificare, dei materiali da scansionare e del flusso di lavoro esistente.
- Cos’è l’ispezione 3D industriale? Ispezione a campo completo e analisi delle deviazioni L’ispezione 3D industriale utilizza scansione 3D, elaborazione di nuvole di punti e confronto con modelli CAD per supportare ispezioni dimensionali, visualizzazione delle deviazioni, controllo qualità e reportistica tracciabile nel settore manifatturiero.
- Che cos’è l’ingegneria inversa? Il ruolo della scansione 3D nella modellazione inversa L'ingegneria inversa utilizza la scansione 3D e la modellazione digitale per convertire pezzi fisici esistenti in modelli CAD modificabili, per la modifica di prodotti, lo sviluppo di stampi, l'ispezione e la produzione additiva.
- Che cosa sono i dati di nuvola di punti? Nuvole di punti, mesh e modelli CAD nella scansione 3D I dati di nuvola di punti sono un formato di dati grezzi fondamentale nella scansione 3D. Sono composti da punti di coordinate 3D discreti che descrivono la geometria della superficie degli oggetti e supportano…
- Cos’è l’accuratezza della scansione 3D? Spiegazione di accuratezza, ripetibilità e risoluzione L'accuratezza della scansione 3D indica quanto i dati di scansione corrispondono alla geometria e alle dimensioni reali di un oggetto. Viene valutata tramite accuratezza locale, accuratezza volumetrica, accuratezza di cucitura, ripetibilità e risoluzione.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.