

Scansione 3D di stampi concavi riflettenti: difficoltà e soluzioni con AlphaScan
Come affrontare la scansione 3D di superfici riflettenti e geometrie concave in ambito industriale. Lo scanner 3D AlphaScan di INSVISION combina linee laser blu, modalità dedicate e confronto CAD per acquisire stampi riflettenti e dettagli profondi.
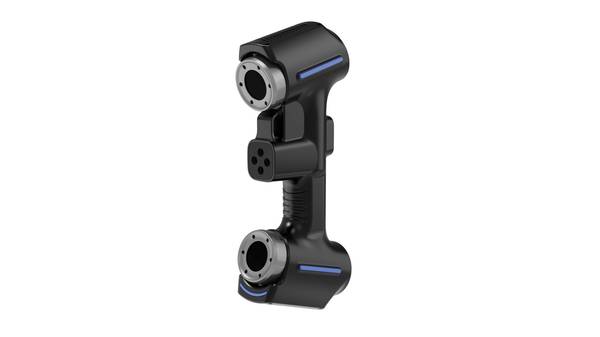
La scansione 3D di superfici riflettenti in ambito industriale richiede di affrontare insieme due problemi: i riflessi speculari del metallo o della plastica lucida disturbano l'acquisizione ottica, mentre le geometrie concave, le fessure strette e i raccordi arrotondati impongono una lettura precisa da più angolazioni. Per applicazioni come gli stampi ad alta riflettività con superficie concava, la risposta strumentale sta nella combinazione tra modalità di scansione dedicate, linee laser blu e un flusso di elaborazione che conservi il dettaglio delle zone profonde. Lo scanner 3D AlphaScan di INSVISION affronta questo compito acquisendo aree riflettenti, fessure strette e dettagli dei raccordi in uno stampo concavo, e restituisce un dato utilizzabile per il controllo qualità e l'ingegneria inversa.
Quali difficoltà presenta una superficie riflettente durante la scansione 3D
La difficoltà principale parte dal comportamento della luce. Su una superficie lucida, sia metallica sia plastica, il raggio di scansione tende a produrre riflessi speculari che alterano la lettura della forma invece di restituire una nuvola di punti stabile. In molti flussi tradizionali questo problema si affronta spruzzando un velo sottile di sviluppatore grigio o bianco per ridurre il riflesso e migliorare la precisione, ma uno strato troppo spesso può a sua volta falsare il modello finale.
Il secondo ordine di difficoltà riguarda la geometria: fori piccoli, cavità profonde e raccordi complessi non vengono quasi mai catturati completamente da una sola inquadratura, quindi servono acquisizioni multiple da angolazioni diverse e una successiva unione dei dati. Anche l'ambiente incide sul risultato: una luce esterna non controllata o correnti d'aria che spostano il preparato possono introdurre irregolarità nella scansione.
Come AlphaScan affronta le superfici riflettenti e le geometrie concave
AlphaScan affronta questo tipo di pezzo con una configurazione pensata per alternare velocità e dettaglio. Lo strumento dispone di 30/42 linee laser blu e tre modalità di scansione: 22/34 linee laser blu incrociate per la scansione standard o di ampie aree, 7 linee laser blu per la scansione fine e una linea singola blu per potenziare l'acquisizione in fori profondi o cavità strette. Questa distinzione è rilevante proprio su uno stampo concavo riflettente: la zona ampia si rileva rapidamente, i fori e le cavità profonde beneficiano della linea singola, mentre i dettagli fini e i raccordi trovano nella modalità a 7 linee la lettura più adatta.
Le capacità di misura dello strumento permettono di catturare le caratteristiche superficiali più sottili e le variazioni di forma nelle aree incassate, senza dipendere dalle condizioni ambientali di luce e temperatura nel modo tipico di un'acquisizione ottica convenzionale.
Il dato acquisito non resta una nuvola di punti isolata. AlphaScan lavora con il software 3D Viewer, che elabora e analizza le informazioni in tempo reale e consente il confronto tra la scansione e il modello CAD di riferimento. Su uno stampo riflettente questo passaggio è importante perché trasforma l'acquisizione in una verifica dimensionale: le deviazioni e i difetti emergono come differenze misurabili rispetto al progetto, non come semplici zone poco illuminate. Per chi deve controllare un pezzo lavorato o preparare una modifica, il valore è avere un modello tridimensionale coerente da cui estrarre sezioni, quote e confronti senza ricostruire manualmente la geometria.
Flusso pratico per uno stampo riflettente concavo
Nella pratica, la scansione di uno stampo riflettente concavo parte dal posizionamento e dal fissaggio del componente, così che rimanga stabile durante tutta l'acquisizione. L'operatore seleziona poi la modalità più adatta alla zona da rilevare: scansione standard per le superfici ampie, linea singola per i fori e le cavità profonde, scansione fine per i dettagli e i raccordi. Questa alternanza non è un passaggio burocratico, ma il modo per ottenere la migliore lettura su ogni regione del pezzo. I dati grezzi vengono quindi elaborati rimuovendo le parti superflue e ottenendo un modello 3D liscio e accurato, sul quale si possono eseguire misurazioni, sezioni e confronti per estrarre dimensioni e parametri chiave.
Il risultato di questo flusso alimenta attività diverse ma collegate. Nella progettazione, il modello acquisito fornisce la forma reale del componente come base per ottimizzare il design e migliorare prestazioni e qualità. Nella produzione, il confronto rapido tra scansione e CAD permette di individuare scostamenti e difetti sui pezzi lavorati, riducendo gli scarti e accelerando il controllo. Nell'ingegneria inversa, il dato tridimensionale diventa il riferimento per riprodurre o migliorare un prodotto esistente. In tutti questi casi, il valore dello scanner non sta solo nell'aver superato la difficoltà della superficie riflettente, ma nell'aver prodotto un modello utilizzabile lungo l'intero processo decisionale.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.