

Come collegare uno scanner 3D al modello CAD per l’ispezione dimensionale di grandi pezzi saldati
Collegare lo scanner 3D al modello CAD sui grandi pezzi saldati richiede un riferimento unico e continuo. V-Track di INSVISION usa il tracking ottico per acquisire l'intera superficie, allineare la mesh STL al CAD e generare mappe di deviazione per l'analisi dimensionale.
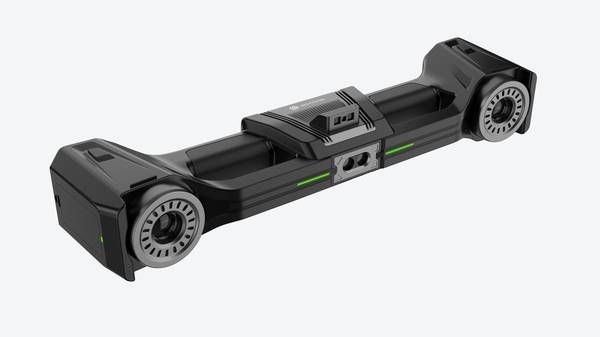
Uno scanner 3D si collega al modello CAD trasformando la geometria reale di un componente in una mesh digitale e confrontandola con il progetto teorico: il sistema rileva forma, dimensioni e posizione delle feature, calcola gli scostamenti rispetto al CAD e li presenta come mappa delle deviazioni. Sui grandi pezzi saldati questo collegamento diventa affidabile solo quando l'acquisizione copre l'intera superficie senza spostare continuamente il riferimento di misura. È il caso di V-Track di INSVISION, un sistema di scansione laser con tracking ottico per strutture di grandi dimensioni: il tracker fisso rileva in tempo reale posizione e orientamento dello scanner portatile, così ogni scansione viene collocata nello stesso sistema di coordinate senza applicare marcatori sul pezzo. Il passaggio dalla nuvola di punti al confronto con il CAD avviene quindi su un dato completo e riferito a un'unica origine, non su sezioni ricomposte da più stazioni di misura.
Perché il confronto con il CAD è critico sui grandi pezzi saldati
Il confronto con il modello CAD è critico sui grandi pezzi saldati perché la qualità dimensionale di questi componenti condiziona direttamente l'assemblaggio e la resistenza strutturale. Nei settori della meccanica pesante, delle costruzioni navali, del trasporto ferroviario e delle grandi strutture in acciaio, i pezzi saldati combinano superfici estese, rinforzi, cordoni di saldatura, cavità profonde e passaggi stretti. Gli strumenti a contatto non riescono a raggiungere molte di queste zone, lasciando vuoti informativi proprio dove le tolleranze sono più importanti.
Inoltre, quando la lunghezza del componente supera la portata dello strumento, l'operatore deve spostare l'attrezzatura, ricostruire il sistema di coordinate e unire dati acquisiti in stazioni diverse: ogni trasferimento introduce un errore di posizionamento che si accumula e riduce l'affidabilità complessiva del confronto con il CAD. Il risultato è un'analisi dimensionale parziale, in cui le deviazioni rilevate non rappresentano con sicurezza il comportamento reale dell'intera struttura.
Come V-Track acquisisce la geometria reale e la allinea al modello teorico
V-Track affronta questo problema mantenendo un riferimento unico e continuo durante tutta l'acquisizione. Il sistema è composto da un tracker ottico montato in posizione fissa e da uno scanner portatile che comunica in modalità wireless: il tracker rileva costantemente la posizione e l'orientamento dello scanner, quindi ogni fotogramma acquisito viene già collocato nello stesso sistema di coordinate senza bisogno di punti di riferimento incollati sul pezzo. La preparazione si riduce alla messa in postazione del tracker e al preriscaldamento dello scanner, un passaggio che porta l'avvio della scansione a tempi dell'ordine dei minuti.
Con un campo massimo di scansione di 2600×2200 mm e una velocità fino a 7,1 milioni di misure al secondo, V-Track copre rapidamente ampie porzioni di superficie e riduce i percorsi ripetuti sullo stesso componente. La precisione di tracking raggiunge fino a 0,025 mm, mantenendo stabilità di localizzazione anche su spazi di grandi dimensioni. L'operatore può muoversi liberamente attorno al pezzo e raggiungere superfici curve in quota o spazi stretti tra i rinforzi, acquisendo i dati necessari per una lettura completa della geometria saldata prima del confronto con il CAD.
Dall'allineamento CAD alla reportistica: cosa si ottiene e come si usa il risultato
Il collegamento con il CAD avviene dopo l'esportazione della mesh STL ad alta precisione, che registra la forma reale della superficie rilevata. Il file viene importato nel software di ispezione e allineato al modello CAD originale: da qui parte il calcolo delle deviazioni sull'intera superficie, con la generazione automatica di una mappa cromatica che evidenzia per ogni zona l'entità e la direzione dello scostamento rispetto alla forma teorica. La lettura della mappa permette di individuare rapidamente le aree in cui le deviazioni si concentrano e di collegarle a fattori di processo come la sequenza di saldatura o il posizionamento dell'attrezzaggio, fornendo un riferimento quantitativo per intervenire su parametri e attrezzature.
I dati STL e i report di analisi possono essere archiviati per ogni pezzo, costruendo una storia dimensionale utilizzabile per statistiche di lotto, analisi di capacità di processo e segnalazione anticipata delle tendenze. Il dato della scansione diventa così una base digitale che collega il controllo dimensionale al miglioramento continuo del processo di saldatura, non una semplice verifica finale.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.