

Производственное 3D-сканирование: задачи, выбор оборудования и типовой процесс
Как работает производственное 3D-сканирование, для каких задач оно применяется и как выбрать оборудование INSVISION под масштаб детали, сложность геометрии и требуемый результат.
Производственное 3D-сканирование — это бесконтактный способ получить точную цифровую копию физического объекта, воспроизводящую его реальную геометрию, а не набор отдельных размеров. Такой подход нужен там, где штангенциркуль, шаблон или координатно-измерительная машина либо не достают до поверхности, либо не дают полной картины формы: на сложных криволинейных переходах, в глубоких полостях, на кромках и в зонах, где важна каждая локальная деформация. Выбор оборудования строится от задачи к инструменту: сначала определяется тип объекта и требуемый результат, затем под него подбирается сканер с подходящим масштабом съёмки, рабочими режимами и допустимым объёмом подготовки поверхности. Это позволяет сразу оценивать, насколько конкретная система справится с реальной деталью в цеху или на объекте, а не сравнивать абстрактные списки характеристик.
Для каких производственных задач используется 3D-сканирование
Размерный контроль — одна из самых частых задач 3D-сканирования. Вместо точечных замеров сканер снимает фактическую форму детали целиком, после чего полученная модель сравнивается с эталонной геометрией. Такой подход особенно полезен для оснастки и рабочих элементов, которые меняются в процессе эксплуатации. Например, при работе с кузнечной наковальней с V-образным пазом INSVISION AlphaScan оцифровывает поверхность, включая V-образную выемку, кромки и локальные детали, а затем по разнице между состояниями можно увидеть зоны деформации или появления трещин. Это не просто фиксация факта износа, а количественная основа для решения о ремонте или замене оснастки.
Тот же принцип работает при контроле холоднопрокатных валков. Сканирование эталонного валка создаёт цифровой референс, с которым затем сравниваются валки, уже отработавшие определённый ресурс. По отклонениям поверхности можно судить о неравномерности износа и планировать обслуживание до того, как дефект повлияет на качество продукции. Для пресс-форм и деталей со сложными внутренними поверхностями 3D-сканирование закрывает главный пробел ручного измерения: оно позволяет получить геометрию там, куда контактный инструмент физически не достаёт.
Реверс-инжиниринг — ещё одно направление, где 3D-сканирование меняет саму логику работы. Сложные кронштейны, соединительные каркасы, корпусные детали с множеством отверстий и привалочных плоскостей трудно описать традиционными замерами без потери точности. AlphaScan применяется для оцифровки соединительных каркасов силовых тренажёров и подобных деталей в машиностроении: он снимает криволинейные поверхности, трубные соединения и посадочные места как единый массив данных. Это позволяет конструктору строить CAD-модель на основе фактической геометрии изделия, а не по разрозненным размерам и допущениям.
Отдельная область — цифровое архивирование объектов, которые невозможно или нежелательно разбирать. BetaScan используется для трёхмерной фиксации стеновых рельефов, а AlphaScan применялся для сканирования мемориальной конструкции длиной 16 метров и высотой 3 метра. В таких проектах важна не только геометрическая точность, но и возможность сохранить текущее состояние объекта до появления дальнейших повреждений. Для крупногабаритных промышленных конструкций, включая инженерные суда длиной 12 и 14 метров, сканирование также становится способом получить полную цифровую модель без многократных перестановок измерительного оборудования.
Как выбрать тип 3D-сканера под свою задачу
При выборе сканера первым ориентиром служит масштаб объекта. Для средних и крупных деталей, пресс-форм и оснастки удобна AlphaScan: её зона сканирования достигает 650×550 мм, а рабочее расстояние составляет 300 мм, с возможностью перехода на 200 мм в режиме точной съёмки. Такая комбинация позволяет вести работу достаточно близко к поверхности, сохраняя при этом широкое поле захвата. Когда в детали много глубоких отверстий и узких полостей, значение имеет специализированный режим: у AlphaScan он выполняется одной синей лазерной линией, что помогает добраться до труднодоступных участков, тогда как точный режим использует 7 синих лазерных линий для основной поверхности.
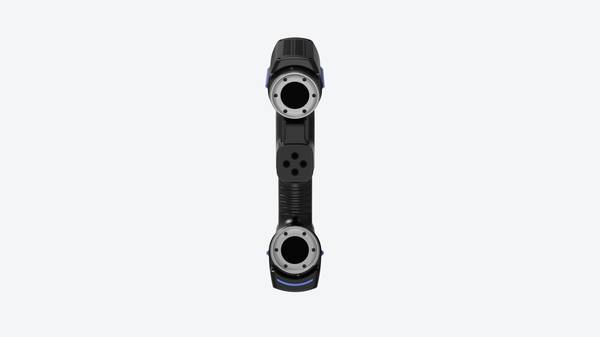
Если приоритет — высокая производительность на сложных корпусных деталях с большим числом отверстий и вырезанных кромок, практичным выбором становится AlphaScan Elite S1. Его скорость измерения достигает 8 100 000 точек в секунду, а высокоскоростной режим использует 50 синих лазерных линий. При этом сохраняются точный режим на 7 линиях и режим глубоких отверстий на одной линии. Дополнительно Elite S1 поддерживает интеллектуальное распознавание отверстий и вырезанных кромок, что ускоряет обработку данных на деталях, где такие элементы встречаются в большом количестве.
Для очень крупных сварных конструкций, где важнее всего быстро пройти большую площадь без длительной подготовки поверхности, используется трекинговая система V-Track. В ней оптический трекер отслеживает положение ручного сканера в пространстве, поэтому маркеры на детали не требуются. Максимальная зона сканирования достигает 2600×2200 мм, а скорость измерения — до 7 100 000 точек в секунду. Это решение оправдано, когда работа ведётся на высоких наружных поверхностях, в узких зазорах между рёбрами жёсткости и в других зонах, где неудобно предварительно оклеивать объект маркерами.
Как строится типовой процесс сканирования
Типовой процесс 3D-сканирования начинается с подготовки объекта и рабочей зоны. Поверхность очищают от загрязнений, которые могут исказить данные, а при необходимости размещают маркеры для позиционирования. В моделях AlphaVista, AlphaScan S1 и BetaScan Elite S1 маркеры наносятся на поверхность детали, после чего перед основной съёмкой выполняется их сканирование — так система определяет относительные координаты и положение объекта. Для сложной геометрии, кромок и зон вероятных деформаций увеличивают плотность точек сканирования, чтобы получить более полные данные на ответственных участках.
После захвата данных выполняется обработка: сканы очищаются от лишних элементов, совмещаются между собой и преобразуются в полигональную модель. На этом этапе можно сравнить полученную геометрию с эталонной моделью или предыдущим состоянием изделия и количественно оценить отклонения. Готовый результат экспортируется в нужном формате и используется по назначению — для анализа деформаций, реверс-проектирования, планирования ремонта или создания цифрового архива. Такая последовательность не требует специальной лаборатории: подготовка, сканирование и первичная обработка обычно выполняются непосредственно на производственной площадке.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.