

Scansione laser 3D: come si applica a pezzi meccanici, grandi strutture e beni culturali
La scansione laser 3D ricostruisce la forma di componenti meccanici, scafi, saldature e manufatti culturali. Scopri come gli scanner 3D INSVISION si adattano a pezzi di dimensioni diverse, dalla misura di usure e deformazioni al reverse engineering.
La scansione laser 3D è una tecnica di misurazione non a contatto che ricostruisce la forma tridimensionale di un oggetto acquisendo milioni di punti sulla sua superficie. In ambito industriale serve per controllare le dimensioni di un pezzo, verificare l’usura o le deformazioni, supportare il reverse engineering e creare archivi digitali precisi. Il vantaggio pratico è immediato: dove gli strumenti tradizionali sono lenti o non riescono a raggiungere cavità e dettagli complessi, il laser costruisce un modello digitale completo e misurabile. Questo modello diventa la base per confrontare il pezzo reale con il progetto CAD, pianificare interventi di manutenzione o documentare lo stato di un componente prima che subisca ulteriori modifiche. La tecnologia si adatta a scale molto diverse, dai piccoli componenti meccanici agli scafi di imbarcazioni lunghe oltre dieci metri, e il principio di scelta cambia di conseguenza: marcatori sul pezzo per componenti contenuti o medi, tracciamento ottico senza marcatori per strutture grandi e difficili da raggiungere.
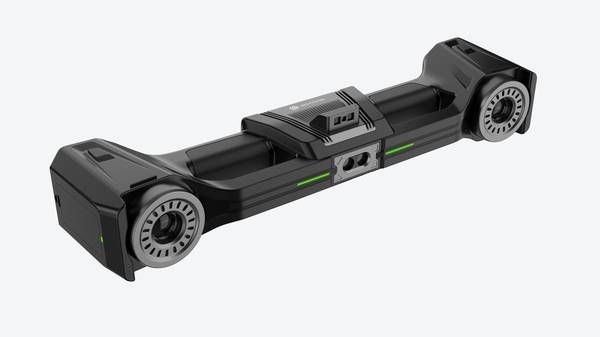
La scelta dello strumento non è quindi una questione di sola precisione, ma dipende dalla dimensione dell’oggetto, dall’accessibilità delle superfici e dal tempo disponibile per la preparazione. Su componenti contenuti o medi, i marcatori applicati al pezzo offrono un riferimento stabile per allineare le acquisizioni; su strutture molto grandi o difficili da raggiungere, un sistema a tracciamento ottico come INSVISION V-Track mantiene invece tutte le acquisizioni nello stesso sistema di coordinate senza dover applicare marcatori sul pezzo.
Quando scegliere una scansione con marcatori e quando una scansione senza marcatori
In molte applicazioni industriali i marcatori vengono applicati sulla superficie del pezzo per dare allo scanner un riferimento stabile e allineare correttamente più acquisizioni. AlphaScan S1, AlphaVista e BetaScan Elite S1 sfruttano questi punti per determinare la posizione relativa del pezzo prima e durante la scansione. Questa modalità è particolarmente indicata per componenti di dimensioni contenute o medie, dove la preparazione della superficie è rapida e il numero di marcatori necessario resta gestibile.
Quando il pezzo è molto grande o presenta molte superfici difficili da raggiungere, applicare centinaia di marcatori diventa lento e poco pratico. In questi contesti V-Track adotta un principio diverso: un’unità di tracciamento ottico fissa rileva in tempo reale la posizione e l’orientamento dello scanner manuale, senza richiedere marcatori sul pezzo. L’operatore può muoversi liberamente attorno alla struttura, raggiungere zone alte o strette tra le nervature e acquisire dati già allineati nello stesso sistema di coordinate. Questa differenza cambia il flusso di lavoro: la preparazione si riduce al posizionamento del tracciatore e all’avvio dello scanner, mentre il tempo sul pezzo si concentra sull’acquisizione vera e propria.
Applicazioni pratiche per pezzi di piccole e medie dimensioni
La scansione laser 3D è particolarmente utile quando il pezzo presenta forme complesse, cavità interne, scanalature o dettagli fini che un calibro o un tastatore non riescono a misurare in modo affidabile. AlphaScan viene impiegato per esempio su stampi per piastre di raffreddamento di frigoriferi, su portamozzi e scatole del cambio nel settore automotive, su lame aeronautiche e su rulli per laminazione a freddo. In tutti questi casi l’obiettivo è ottenere una geometria digitale completa e confrontabile con il riferimento di progetto.
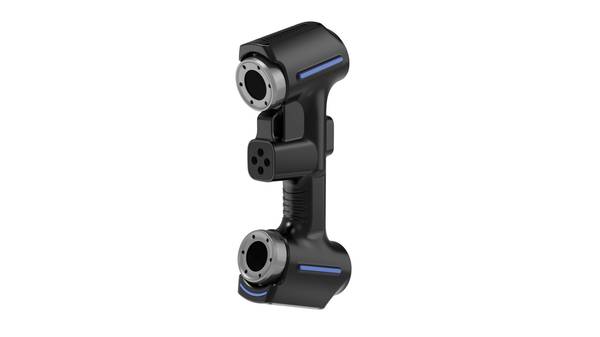
Un esempio concreto riguarda l’incudine da forgiatura con scanalatura a V. Su questo tipo di utensile l’usura e le deformazioni si concentrano proprio lungo la scanalatura e sui bordi, dove la misura manuale è più incerta. Con AlphaScan si acquisiscono la scanalatura a V, i bordi e i dettagli locali; il software genera il modello tridimensionale e lo confronta con il modello standard per quantificare deformazioni e crepe. L’intero ciclo, dalla scansione alla generazione del modello con le informazioni sulle differenze, può essere completato in tempi molto più brevi rispetto alla modellazione manuale e fornisce dati numerici utilizzabili per decidere se ripristinare o sostituire l’utensile.
Lo stesso approccio si applica al controllo qualità di componenti lavorati a macchina, alla verifica di attrezzature di controllo per tubi piegati e alla misura di particolari aeronautici. Il punto comune è che la scansione non si limita a produrre una nuvola di punti: consente di verificare se il pezzo rientra nelle tolleranze, di individuare le zone critiche e di conservare un riferimento digitale per controlli successivi. Per un professionista della produzione, questo significa poter intervenire prima che una deviazione dimensionale diventi un problema di assemblaggio o di funzionamento.
Scansione di grandi strutture: scafi, saldature e beni culturali
Quando l’oggetto supera diversi metri di lunghezza o altezza, la strategia di acquisizione cambia. Per uno scafo di 12 metri si possono impiegare due dispositivi AlphaScan in contemporanea, per poi ricomporre il modello tramite marcatori comuni posizionati in fase di preparazione. Per uno scafo di 14 metri è sufficiente un singolo dispositivo, muovendosi attorno alla struttura e acquisendo anche zone profonde come la chiglia o le strutture interne.
Sulle grandi saldature il problema principale non è solo la dimensione, ma la presenza di nervature, angoli e cavità che rendono difficile la misura con strumenti a contatto. V-Track affronta queste situazioni con il tracciamento ottico senza marcatori: ogni acquisizione viene posizionata direttamente nello stesso sistema di coordinate, senza dover spostare e riallineare l’attrezzatura. La copertura ampia di ogni singola scansione riduce i passaggi necessari e permette di raggiungere anche superfici alte o strette tra le nervature, ottenendo un modello completo della struttura saldata.
Nel campo dei beni culturali la scansione laser 3D risponde a un’esigenza diversa ma complementare: documentare lo stato attuale di manufatti e superfici decorative prima che il degrado ne comprometta la leggibilità. Pareti commemorative, rilievi murali e superfici con testi incisi possono essere digitalizzati per creare un archivio tridimensionale fedele, utile per restauri, repliche o esposizioni virtuali. BetaScan viene impiegato ad esempio per l’archiviazione di rilievi murali, mentre AlphaScan ha acquisito la superficie di una parete commemorativa di grandi dimensioni per conservarne forma, rilievi e dettagli decorativi. In questi progetti il valore non sta solo nella singola misura, ma nella possibilità di conservare un riferimento completo e consultabile nel tempo.
Dalla nuvola di punti al risultato utilizzabile
Dopo l’acquisizione, i dati vengono elaborati per generare un modello mesh, ad esempio in formato STL, che rappresenta fedelmente la geometria del pezzo. A seconda dell’obiettivo, si può confrontare il modello con il progetto CAD originale per ottenere una mappa colore delle deviazioni, oppure si possono misurare usure e deformazioni per programmare interventi di manutenzione. Nel caso delle grandi saldature, il modello STL viene importato nel software di ispezione e allineato al modello teorico: il sistema calcola le differenze dimensionali e le visualizza come mappa cromatica, evidenziando le zone che si discostano dal progetto.
Questo passaggio trasforma la scansione in uno strumento decisionale. Le deviazioni visualizzate sulla mappa colore aiutano a capire se una deformazione è concentrata in una zona specifica, se dipende dalla sequenza di saldatura o dal posizionamento delle attrezzature, e quali correzioni applicare al processo. I dati possono essere archiviati per costruire una documentazione dimensionale del lotto, per confrontare pezzi prodotti in momenti diversi o per verificare l’evoluzione dell’usura su componenti soggetti a carichi ripetuti. In altri contesti, come la conservazione dei beni culturali, il modello resta invece un riferimento digitale per interventi futuri, senza dover tornare fisicamente sull’oggetto ogni volta che serve una misura.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.