

scanner 3D portatile: principi, criteri di valutazione e applicazioni
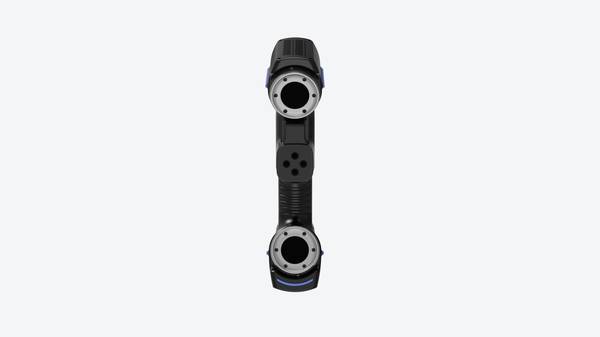
Come valutare uno scanner 3D portatile per il controllo dimensionale in reparto: accuratezza, portabilità, confronto con CMM e validazione.
Contesto produttivo e bisogno di misura
Il controllo dimensionale in produzione nasce da un vincolo semplice: la tolleranza dichiarata a disegno deve trovare riscontro su un pezzo reale, non su un modello teorico.
Nei reparti di stampaggio, fusione e lavorazione meccanica, questa verifica si scontra con superfici complesse, raggi di raccordo, sottosquadri e geometrie che gli strumenti tradizionali — calibri, micrometri, tamponi passa-non passa — leggono solo per punti isolati.
Il dato che ne risulta è parziale: dice se un diametro è dentro tolleranza, non come si deforma l’intera superficie.
Domande frequenti
Che cosa va verificato in Contesto produttivo e bisogno di misura?
Il controllo dimensionale in produzione nasce da un vincolo semplice: la tolleranza dichiarata a disegno deve trovare riscontro su un pezzo reale, non su un modello teorico.
Che cosa va verificato in Dove la misura tradizionale mostra i limiti?
La metrologia a contatto e gli strumenti manuali restano validi per quote lineari, diametri e posizioni su geometrie semplici.
Che cosa va verificato in Inserire la scansione 3D nel flusso operativo?
La scansione 3D portatile non è un’attività isolata da relegare al laboratorio metrologico.
La pressione sui controlli è cresciuta con l’integrazione di logiche lean e Industria 4.0. Lotti più piccoli, cambio formato frequente, controllo del primo articolo richiesto in tempi compressi.
Un rilievo tardivo di una deviazione di forma su uno stampo o su un particolare automotive genera costi a cascata: fermo linea, rilavorazione, contestazione fornitore. Servono quindi informazioni geometriche dense, ripetibili e confrontabili con il CAD di riferimento o con una nuvola di punti acquisita in precedenza.
Qui si inserisce lo scanner 3D portatile come strumento di misura, non come semplice digitalizzatore. La portabilità cambia il flusso: la misura va al pezzo, non il pezzo in sala metrologica.
Per componenti montati a bordo macchina, stampi ancora in pressa o attrezzature fisse, questo evita smontaggi e trasferimenti che introducono variabili non controllate.
Il dato acquisito — milioni di punti per singola scansione — consente confronti su intere superfici, mappe colorimetriche di scostamento e analisi di tendenza su serie produttive.
| Esigenza di controllo | Limite del metodo tradizionale | Contributo del dato 3D portatile |
|---|---|---|
| Tolleranze geometriche (GD&T) | Lettura per punti, profili non verificati | Confronto superficie completa contro CAD |
| Controllo primo articolo (FAI) | Tempi lunghi, documentazione manuale | Report di scostamento ripetibile e archiviabile |
| Derive di processo su serie | Rilievo tardivo su pochi campioni | Scansioni frequenti senza fermo produzione |
| Componenti montati o vincolati | Smontaggio necessario | Acquisizione in situ, senza movimentazione |
L’affidabilità del dato dipende però da fattori che vanno oltre la risoluzione nominale dello strumento: stabilità termica, compensazione delle vibrazioni, riferimento tra più scansioni. Un errore sistematico di allineamento tra nuvole di punti produce scostamenti apparenti che non appartengono al pezzo.
Per questo, in un contesto produttivo, la scelta di un sistema di scansione portatile non si valuta solo sul singolo valore di accuratezza dichiarato, ma sulla ripetibilità del flusso completo: acquisizione, registrazione, confronto con riferimento, generazione del report.
Dove la misura tradizionale mostra i limiti
La metrologia a contatto e gli strumenti manuali restano validi per quote lineari, diametri e posizioni su geometrie semplici. Il limite emerge quando il pezzo reale si allontana dal modello nominale: superfici a forma libera, nervature con raggi variabili, sottosquadri interni, pareti sottili deformabili.
Il primo vincolo è la geometria complessa. Un tastatore raccoglie punti discreti. Su una pala di turbina o su un collettore con curvature continue, quei punti non bastano a descrivere la superficie.
Il risultato è un controllo parziale: si valida ciò che si riesce a raggiungere, non ciò che conta davvero per la funzione del componente.
Il secondo vincolo è la continuità dei dati. La misura a contatto produce nuvole di punti rade. Per analisi di forma, confronto con il CAD o reverse engineering servono invece milioni di punti che descrivano l’intera superficie senza interruzioni. Qui il gap tra strumento e requisito diventa strutturale.
Il terzo vincolo riguarda i tempi di consegna. Programmazione del percorso, esecuzione punto per punto, riposizionamento del pezzo: su un lotto di primo articolo o su un componente singolo complesso, il ciclo di misura può richiedere ore o giorni.
In un contesto di lean manufacturing, questo collo di bottiglia si traduce in fermo linea o ritardo nella validazione.
| Limite della misura tradizionale | Effetto pratico | Scenario tipico |
|---|---|---|
| Campionamento puntuale su forme libere | Controllo incompleto, zone non misurate | Palette, stampi, componenti estetici |
| Dati sparsi e discontinui | Impossibilità di confronto pieno con il CAD | reverse engineering, analisi di usura |
| Cicli di misura lunghi | Fermo produzione, ritardo nel PPAP/FAI | Primo articolo, attrezzature di controllo |
| Vincoli di accesso fisico | Aree interne non raggiungibili | Canali di raffreddamento, cavità profonde |
Uno scanner 3D portatile interviene esattamente su questi tre fronti, non perché sostituisca sempre il tastatore, ma perché cambia la natura del dato acquisito.
La nuvola di punti diventa una rappresentazione densa della superficie reale, acquisita senza vincoli di accesso rigidi e in tempi compatibili con le esigenze di reparto. Il confronto con il modello nominale avviene sull’intera geometria, non su un campione di punti scelti a priori.
La scelta tra le due tecnologie non è quindi una questione di preferenza, ma di aderenza al tipo di informazione che serve al processo decisionale. Quando il requisito è la conformità dimensionale su quote isolate, il tastatore resta efficiente.
Quando serve capire come una superficie si discosta dal nominale lungo tutta la sua estensione, la misura a contatto mostra il suo limite strutturale. In questi casi, la tecnologia ottica portatile non è un’alternativa: è la condizione per ottenere il dato che serve.
Inserire la scansione 3D nel flusso operativo
La scansione 3D portatile non è un’attività isolata da relegare al laboratorio metrologico. Nei reparti produttivi occidentali, il valore emerge quando i dati acquisiti entrano in un ciclo continuo di scansione, confronto, revisione e report.
Il principio è semplice: si rileva il pezzo, si confronta la nuvola di punti con il modello nominale o con un pezzo di riferimento, si analizzano le deviazioni e si genera una documentazione condivisibile.
Il flusso operativo tipico segue quattro fasi distinte ma interconnesse:
| Fase | Attività principale | Output atteso |
|---|---|---|
| Scansione | Acquisizione della geometria reale sul campo | Nuvola di punti o mesh |
| Confronto | Allineamento con CAD o riferimento | Mappa colorimetrica delle deviazioni |
| Revisione | Analisi delle tolleranze e delle criticità | Decisione su conformità o rilavorazione |
| Report | Generazione documentazione tecnica | Verbale di collaudo, rapporto FAIR |
Il punto critico non è la precisione dello strumento, ma la coerenza del processo. Un dato di scansione che non entra in un sistema di confronto strutturato resta un esercizio fine a sé stesso.
Al contrario, quando il confronto avviene immediatamente dopo l’acquisizione, l’operatore può intervenire prima che il lotto prosegua nella lavorazione.
La revisione richiede criteri oggettivi: tolleranze geometriche, scostamenti dimensionali, zone critiche segnalate sulla mappa di deviazione. Il report finale deve essere tracciabile e conforme alle prassi aziendali, non un semplice screenshot.
In questo contesto, soluzioni come quelle sviluppate da INSVISION si collocano come strumenti abilitanti, ma il fattore determinante resta l’integrazione metodologica nel ciclo produttivo esistente.
Verifiche prima dell’adozione
Verifiche prima dell’adozione
Prima di introdurre uno scanner 3D portatile in un reparto produttivo o in un laboratorio metrologico, conviene chiarire quali scenari giustificano davvero l’investimento e quali parametri devono essere validati sul campo.
L’errore più comune è assumere che la portabilità sostituisca in ogni caso una CMM fissa o un sistema di misura a contatto.
Non è così: lo scanner portatile è indicato quando il pezzo non può essere spostato agevolmente, quando servono nuvole di punti dense su superfici complesse o quando il ciclo di misura deve ridursi a pochi minuti per non fermare la linea.
Gli aspetti da validare in reparto riguardano soprattutto quattro aree: accuratezza dichiarata e ripetibilità sul pezzo reale, profondità di campo utile per la distanza di lavoro prevista, area di scansione coperta in una singola passata e stabilità del riferimento durante l’acquisizione.
Un controllo sensato parte da un manufatto con caratteristiche note, preferibilmente un blocco calibrato o un primo articolo già validato con strumenti a contatto.
| Aspetto da validare | Cosa osservare in reparto | Domanda chiave |
|---|---|---|
| Accuratezza | Scostamento su feature geometriche con tolleranza stretta | Il valore dichiarato regge su superfici reali, non solo su target ottici? |
| Ripetibilità | Scansioni consecutive dello stesso pezzo senza riposizionamento | Quanto varia la nuvola di punti tra una passata e l’altra? |
| Profondità di campo | Range di distanza entro cui la scansione resta stabile | L’operatore può lavorare senza continui riposizionamenti? |
| Area di scansione | Ampiezza coperta in una singola passata | Quante passate servono per un componente di dimensioni note? |
Nei contesti occidentali, il confronto con le tolleranze ISO o ASME è il criterio discriminante. Se il reparto lavora con indicazioni GD&T su profili, posizioni o orientamenti, lo scanner deve dimostrare di restituire dati compatibili con il sistema di riferimento già in uso.
Non basta l’accuratezza nominale: conta il comportamento sul componente sporco, lucido o con vibrazioni di fondo. Per questo motivo molte aziende integrano la validazione con un test di correlazione tra scansione e misura a contatto, limitato a tre o quattro feature critiche.
Un ultimo punto riguarda l’operatore. Uno scanner 3D portatile richiede una procedura di acquisizione coerente: percorso di scansione, angolo di incidenza, gestione dei target o del tracking.
Se in reparto non esiste una figura dedicata alla metrologia, la verifica deve includere una sessione con l’operatore che userà davvero lo strumento, non solo con il tecnico dell’ufficio qualità. La differenza tra un dato dimostrativo e un dato ripetibile in produzione passa spesso da qui.

In sintesi, l’adozione è ragionevole quando il pezzo è grande, fisicamente vincolato o richiede una densità di punti elevata in tempi brevi.
Va invece ponderata con attenzione quando il controllo è concentrato su poche quote critiche con tolleranze molto strette e la CMM esistente copre già il fabbisogno senza colli di bottiglia.
La validazione in reparto, condotta su componenti reali e con criteri numerici, resta il passaggio che separa una scelta tecnica corretta da un acquisto basato solo sulla scheda tecnica.
- Cos’è l’ispezione 3D industriale? Ispezione a campo completo e analisi delle deviazioni L’ispezione 3D industriale utilizza scansione 3D, elaborazione di nuvole di punti e confronto con modelli CAD per supportare ispezioni dimensionali, visualizzazione delle deviazioni, controllo qualità e reportistica tracciabile nel settore manifatturiero.
- Che cos’è l’ingegneria inversa? Il ruolo della scansione 3D nella modellazione inversa L'ingegneria inversa utilizza la scansione 3D e la modellazione digitale per convertire pezzi fisici esistenti in modelli CAD modificabili, per la modifica di prodotti, lo sviluppo di stampi, l'ispezione e la produzione additiva.
- Che cosa sono i dati di nuvola di punti? Nuvole di punti, mesh e modelli CAD nella scansione 3D I dati di nuvola di punti sono un formato di dati grezzi fondamentale nella scansione 3D. Sono composti da punti di coordinate 3D discreti che descrivono la geometria della superficie degli oggetti e supportano…
- Cos’è l’accuratezza della scansione 3D? Spiegazione di accuratezza, ripetibilità e risoluzione L'accuratezza della scansione 3D indica quanto i dati di scansione corrispondono alla geometria e alle dimensioni reali di un oggetto. Viene valutata tramite accuratezza locale, accuratezza volumetrica, accuratezza di cucitura, ripetibilità e risoluzione.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.