

Scansione 3D per controllo qualità e reverse engineering in produzione
Scansione 3D per superare i limiti della misura tradizionale: dati densi, confronto CAD e verifica dimensionale rapida in reparto produttivo.
Contesto produttivo e bisogno di misura
Il punto da capire subito è questo: in molti reparti produttivi il collo di bottiglia non è la lavorazione, ma la verifica dimensionale. Un particolare complesso può essere fresato in poche ore e restare fermo in sala metrologica per giorni, in attesa che qualcuno riesca a misurarlo con strumenti tradizionali.
La pressione sui controlli è cambiata parecchio negli ultimi anni. Lotti più piccoli, varianti continue, tolleranze più strette e consegne più rapide hanno reso insostenibile l’approccio basato solo su calibri, dime e macchine a contatto.
Il problema non è la precisione di quegli strumenti, ma il tempo e la copertura dei dati che producono. Un controllo a contatto restituisce pochi punti misurati su una geometria che invece andrebbe descritta per intero.
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
Così il collaudatore finisce per verificare solo le quote critiche, mentre il resto del pezzo resta senza evidenza oggettiva. In questo contesto serve un dato denso, ripetibile e confrontabile con il modello CAD.
La scansione 3D risponde proprio a questa esigenza: non sostituisce ogni strumento, ma copre ciò che i metodi puntuali non vedono. Prima di valutare qualsiasi sistema, però, conviene capire cosa si sta misurando, con quale tolleranza e a che scopo.
Perché il valore di una scansione non sta nella nuvola di punti in sé, ma nella possibilità di usarla per un confronto dimensionale, una reverse engineering o un controllo del primo articolo.
Chi parte da questo ragionamento evita l’errore più comune: comprare uno scanner pensando che risolva da solo un processo di misura che invece va definito a monte.
INSVISION propone scanner industriali 3D che si collocano esattamente in questo spazio applicativo, dove il dato denso serve a decidere in tempi rapidi se un pezzo è conforme oppure no.

Dove la misura tradizionale mostra i limiti
Quando un tecnico della qualità affronta una girante con pale a doppia curvatura, un collettore con canali interni o un particolare di lamiera stampata con bordi tagliati e fori oblunghi, gli strumenti tradizionali iniziano a mostrare vincoli precisi.
Il calibro a corsoio o la macchina di misura a contatto lavorano bene su piani, cilindri e riferimenti semplici. Il problema nasce quando la superficie non è descrivibile con una singola sezione o quando il tastatore non arriva fisicamente nella zona da rilevare.
Su geometrie complesse, il rilievo per punti produce campionamenti discontinui: si misurano venti o trenta punti su una superficie che ne richiederebbe migliaia per dare un’idea reale di forma e ondulazione. La continuità dei dati è il secondo limite.
Con un tastatore si ottengono nuvole sparse, non una mappa di deviazione completa rispetto al CAD. Serve interpolare, e ogni interpolazione introduce un’approssimazione non documentata.
I tempi di consegna peggiorano la situazione. Un primo articolo con cinquanta quote critiche può richiedere ore di piazzamento, allineamento e scansione punto-punto. Se il cliente chiede una revisione o un nuovo lotto, il ciclo ricomincia.
La scansione 3D interviene esattamente su questi tre fronti: densità di punti, copertura delle aree nascoste e velocità di acquisizione. Non sostituisce sempre il tastatore, ma cambia il modo di affrontare il controllo quando la forma conta più del singolo punto.
Inserire la scansione 3D nel flusso operativo
Chi valuta uno scanner non parte quasi mai dalla scheda tecnica. Parte da un particolare da controllare, da un primo articolo da validare o da una modifica stampo da verificare in reparto.
L’errore più comune è pensare alla scansione 3D come a un’operazione isolata, quando in realtà il valore emerge solo se scansione, confronto, revisione e report si collegano senza passaggi manuali.
Sul campo il flusso corretto è questo: si acquisisce il pezzo, si allinea la nuvola di punti al CAD di riferimento, si esegue il confronto dimensionale e si produce un report condivisibile con produzione o cliente.
Se uno di questi passaggi richiede esportazioni intermedie o software esterni, il ciclo rallenta e aumentano gli errori.
Per un controllo primo articolo, ad esempio, conviene valutare prima l’area di scansione necessaria. Su lamiere o assiemi più ampi, scanner 3D industriale arriva fino a 2200 mm × 2200 mm.
Il criterio pratico è semplice: definire l’oggetto, il tipo di tolleranza da verificare e chi riceverà il report. Solo dopo ha senso confrontare modalità di scansione, linee laser e tempi di acquisizione.
Verifiche prima dell’adozione
Verifiche prima dell’adozione
Chi valuta una scansione 3D in reparto parte quasi sempre dal pezzo sbagliato: prende il componente più semplice, lo misura con il sistema nuovo e conclude che “funziona”.
Il problema è che la decisione d’acquisto non si gioca sui pezzi facili, ma su quelli che oggi costano ore di sala metrologica, fermano una commessa o generano contestazioni con il cliente. Per questo le verifiche prima dell’adozione vanno impostate come un collaudo di processo, non come una demo commerciale.
Il primo aspetto da chiarire è il tipo di superficie. La tecnologia a luce strutturata blu, come quella impiegata negli scanner industriali INSVISION, lavora bene su superfici opache e chiare; su parti lucide, trasparenti o molto scure serve quasi sempre un opacizzante spray.
Se il reparto non accetta di trattare i pezzi, meglio saperlo subito. Il secondo aspetto riguarda la geometria: fori profondi, nervature strette e spigoli vivi richiedono modalità di scansione specifiche.
Alcuni modelli della linea scanner 3D industriale offrono una modalità a linea laser singola proprio per i fori profondi, accanto alla scansione di precisione a sette linee blu. Vale la pena portare in prova un pezzo con questa criticità, non solo una piastra piana.
Un errore frequente è separare la valutazione hardware da quella software. La nuvola di punti ha valore solo se il flusso successivo — allineamento, confronto con il CAD, export nel formato richiesto — regge senza interventi manuali ripetuti.
Chi fa controllo qualità deve verificare che il software gestisca le indicazioni GD&T, le mappe di deviazione e il report nel formato già usato in azienda. Chi fa reverse engineering deve testare l’export verso il CAD di destinazione.
Se il fornitore non può dimostrare questo passaggio con un pezzo reale, la prova non è conclusiva.
Infine, la condizione di reparto. Temperatura, vibrazioni e luce ambiente influenzano la ripetibilità. Conviene eseguire due scansioni dello stesso pezzo a distanza di qualche ora e confrontare i risultati: la differenza tra le due nuvole dà un’indicazione più utile di qualsiasi scheda tecnica.
L’area di scansione dichiarata — fino a 650×550 mm per i sistemi scanner 3D industriale, fino a 2200×2200 mm per scanner 3D industriale — va letta come campo massimo, non come campo ottimale per ogni applicazione.
Pezzi ai margini del campo, superfici con poca texture e condizioni di luce variabili riducono la qualità reale.
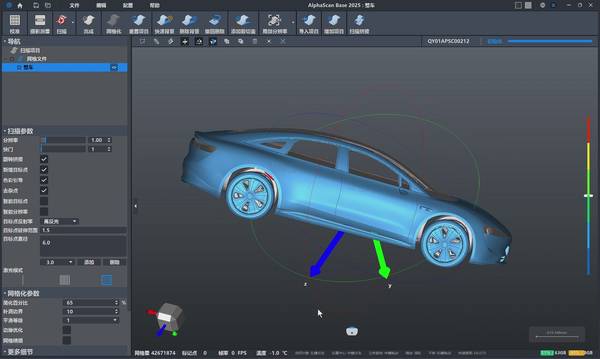
In sintesi, la verifica pre-adozione dovrebbe rispondere a cinque domande: il pezzo critico è misurabile senza preparazioni inaccettabili? Il software produce l’output che serve al processo attuale? La ripetibilità regge in condizioni di reparto? L’operatore impara il flusso in un tempo ragionevole?
E il dato generato si integra con i sistemi già presenti? Se una di queste risposte resta vaga, conviene approfondire prima di firmare.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.