

Dai dati di scansione al report di controllo: calibrazione dello scanner 3D in pratica
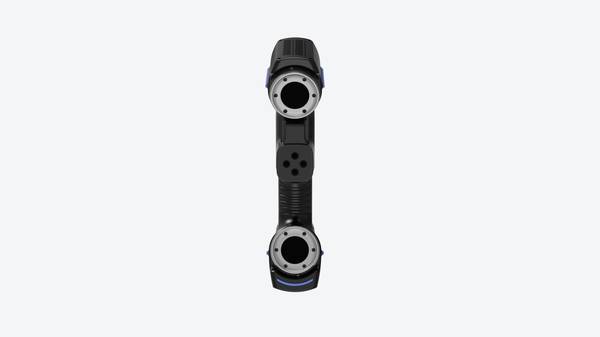
Definizione, norme ISO e procedure per la calibrazione dello scanner 3D in metrologia ottica. Verifiche periodiche, tracciabilità e accuratezza.
Definizione di calibrazione dello scanner 3D
Definizione di calibrazione dello scanner 3D
Nel contesto della metrologia ottica, la calibrazione dello scanner 3D è il processo documentato con cui si stabilisce la relazione tra le coordinate grezze acquisite dal sensore e un sistema di riferimento metrologico tracciabile.
La norma ISO 10360-8, specificamente dedicata ai sistemi ottici a coordinate, definisce i test di accettazione e di verifica periodica per questi strumenti, distinguendo tra errori di forma, errori di dimensione e errori di scansione multipla.
Sintesi dello scenario
Un modo pratico per leggere l’articolo è partire da questo scenario:
- Definizione di calibrazione dello scanner 3D: Nel contesto della metrologia ottica, la calibrazione dello scanner 3D è il processo documentato con cui si stabil…
- Principi di funzionamento della calibrazione per sc…: La calibrazione dello scanner 3D è, in termini essenziali, una procedura metrologica che stabilisce una corrispond…
- Parametri chiave per la validazione della calibrazi…: La calibrazione dello scanner 3D non si esaurisce con l’esecuzione della procedura tecnica sul dispositivo.
Per un responsabile qualità o un ingegnere di processo in ambito manifatturiero occidentale, la calibrazione non è una semplice regolazione del sensore. È la verifica metrologica che il sistema produce misure riconducibili a campioni di riferimento certificati, con un’incertezza dichiarata e ripetibile nel tempo.
Senza questo passaggio, qualsiasi confronto tra nuvola di punti e modello CAD nominale resta un’operazione priva di validità documentale ai fini della conformità ISO 9001 o ASME Y14.5.
| Concetto | Ruolo nella calibrazione |
|---|---|
| Tracciabilità metrologica | Collegamento a campioni di riferimento nazionali o internazionali |
| Errore di forma | Scostamento della nuvola di punti da un elemento geometrico ideale |
| Errore di dimensione | Accuratezza nella misura di lunghezze note su artefatti campione |
| Ripetibilità | Stabilità dei risultati su scansioni ripetute dello stesso elemento |
La distinzione tra calibrazione di fabbrica e verifica in campo è sostanziale. La prima stabilisce la prestazione metrologica di targa dello strumento;
la seconda, eseguita con artefatti di riferimento in ambiente produttivo, conferma che le condizioni operative reali — temperatura, vibrazioni, illuminazione ambientale — non abbiano degradato l’affidabilità delle misure.
Nei flussi lean e Industria 4.0, dove i dati dimensionali alimentano direttamente i sistemi di controllo processo, questa verifica periodica è prerequisito operativo, non formalità burocratica.
Principi di funzionamento della calibrazione per scanner 3D
La calibrazione dello scanner 3D è, in termini essenziali, una procedura metrologica che stabilisce una corrispondenza verificabile tra le coordinate rilevate dal sistema di acquisizione e un sistema di riferimento noto.
Non si tratta di una semplice regolazione software, ma di un processo fisico-matematico che quantifica e compensa gli errori sistematici del dispositivo.
Il fondamento della procedura risiede nel confronto con riferimenti metrologici certificati. Barre di calibrazione con sfere tarate e tavoli di riferimento con geometrie note vengono acquisiti dallo scanner;
il software confronta le distanze e le posizioni misurate con i valori nominali certificati, generando una matrice di correzione.
Questa matrice compensa le distorsioni ottiche introdotte dalle lenti delle fotocamere e dai moduli di proiezione, che rappresentano la principale fonte di errore nei sistemi a triangolazione.
Parallelamente, la calibrazione allinea i componenti del sistema di acquisizione: la posizione relativa tra fotocamere, proiettore e, nei sistemi con tracking, l’unità di inseguimento deve essere determinata con precisione angolare e lineare.
Un disallineamento di pochi centesimi di millimetro tra questi elementi produce errori che si propagano in modo non lineare sull’intero volume di misura.
La distinzione tra calibrazione iniziale di fabbrica e calibrazione periodica in ambiente operativo è sostanziale. La prima viene eseguita in condizioni controllate, con riferimenti di altissima precisione e temperature stabilizzate.
La seconda deve essere ripetuta a intervalli definiti, perché il sistema vive in un ambiente reale dove le condizioni cambiano.
| Fase | Ambiente tipico | Riferimenti utilizzati | Frequenza |
|---|---|---|---|
| Calibrazione di fabbrica | Laboratorio metrologico | Barre certificate, artefatti di riferimento | Una tantum |
| Calibrazione periodica | Reparto produttivo, officina | Barre di calibrazione portatili, tavoli di riferimento | Programmata o su evento |
Le condizioni ambientali influenzano l’esito della calibrazione in modo misurabile. La temperatura è il fattore dominante: variazioni termiche dilatano o contraggono sia la struttura dello scanner sia i riferimenti di calibrazione, introducendo errori che possono superare le tolleranze richieste in applicazioni automobilistiche o aerospaziali. L’umidità agisce in modo più sottile, alterando le proprietà ottiche dei componenti e favorendo la formazione di condensa sulle lenti. Le vibrazioni, infine, compromettono la stabilità durante l’acquisizione dei riferimenti, producendo matrici di calibrazione incoerenti.
Un aspetto che molti utilizzatori sottovalutano è la deriva nel tempo. Anche senza urti o movimentazioni, i sistemi ottici subiscono micro-assestamenti meccanici e invecchiamento dei componenti elettronici.
Per questo la calibrazione periodica non è un esercizio burocratico, ma una verifica funzionale che mantiene il sistema entro le specifiche dichiarate.
In contesti produttivi dove la tracciabilità metrologica è richiesta da normative ISO o ASME, la documentazione della calibrazione diventa parte integrante del sistema qualità, con registrazioni che attestano data, condizioni ambientali e riferimenti utilizzati.
Un errore diffuso consiste nel considerare la calibrazione come un’operazione puramente software. In realtà, senza riferimenti fisici certificati e condizioni ambientali controllate o almeno monitorate, nessun algoritmo può garantire la correttezza metrologica delle misure.
La qualità della calibrazione dello scanner 3D determina il limite inferiore di incertezza raggiungibile in ogni successiva acquisizione.
Parametri chiave per la validazione della calibrazione dello scanner 3D
La calibrazione dello scanner 3D non si esaurisce con l’esecuzione della procedura tecnica sul dispositivo.
Il passaggio critico, spesso sottovalutato, è la validazione metrologica dei risultati: senza criteri oggettivi di accettazione, un certificato di calibrazione resta un documento formale privo di utilità per il controllo qualità.
Nei contesti industriali occidentali — automotive, aerospaziale, medicale — i responsabili metrologia devono poter dimostrare, con dati confrontabili, che il sistema rientra nei limiti dichiarati e richiesti dal processo.
Quattro parametri vanno verificati in modo sistematico durante e dopo ogni intervento di calibrazione. La tabella seguente li sintetizza con i criteri di validazione allineati alle normative di riferimento.
| Parametro metrologico | Definizione | Criteri di validazione per applicazioni industriali |
|---|---|---|
| Precisione di misura | Scostamento massimo tra il valore misurato dal sistema e il valore di riferimento certificato | Conformità alla norma ISO 10360-8 per sistemi di scansione 3D ottici |
| Ripetibilità | Capacità di ottenere risultati di misura coerenti su uno stesso oggetto, in condizioni operative identiche | Allineamento ai requisiti di tolleranza geometrica del processo produttivo di riferimento |
| Volume di lavoro calibrato | Spazio tridimensionale entro cui la precisione dichiarata dal sistema è garantita dopo calibrazione | Corrispondenza con le dimensioni medie dei componenti da ispezionare nel ciclo produttivo |
| Stabilità temporale | Mantenimento dei parametri di precisione tra due calibrazioni successive | Aderenza ai piani di controllo qualità previsti dal sistema di gestione ISO 9001 dell’azienda |
Un errore frequente è concentrare l’attenzione solo sulla precisione nominale, ignorando la ripetibilità. Un sistema può mostrare un errore medio contenuto su un artefatto certificato e, al contempo, produrre dispersioni inaccettabili su geometrie complesse.
Nei reparti che lavorano con tolleranze geometriche strette, la ripetibilità va verificata su feature critiche — fori, piani di riferimento, superfici funzionali — non solo su sfere o piani standard.
Anche il volume di lavoro calibrato merita attenzione specifica. Un sistema validato su un volume ridotto non garantisce le stesse prestazioni su componenti di grandi dimensioni.
Chi gestisce ispezioni su particolari automotive o stampi di medie dimensioni deve richiedere la verifica sull’intero campo di misura dichiarato dal costruttore.
La stabilità temporale, infine, è il parametro che collega la calibrazione al sistema qualità aziendale: definire intervalli di ricalibrazione basati su dati di deriva reali, e non su scadenze arbitrarie, è prassi consolidata nelle aziende certificate ISO 9001.
Per chi adotta sistemi di scansione avanzati, come quelli proposti da INSVISION, la documentazione di calibrazione dovrebbe includere tutti e quattro i parametri con valori misurabili e confrontabili nel tempo.
Campi di applicazione e limiti d’uso della calibrazione standard per scanner 3D
La calibrazione standard risolve la maggior parte delle esigenze metrologiche quando i requisiti di accuratezza rientrano in tolleranze industriali ordinarie e l’ambiente operativo è stabile.
Nel controllo qualità automotive OEM, ad esempio, la verifica di stampati e lamierati con tolleranze nell’ordine dei decimi di millimetro non richiede procedure speciali.
Lo stesso vale per l’ispezione di stampi destinati a componenti meccanici, dove l’obiettivo è rilevare usura o deformazioni macroscopiche, e per il reverse engineering nel settore energetico, tipicamente finalizzato alla ricostruzione geometrica di parti non soggette a vincoli sub-micrometrici.
Anche i dispositivi medicali di classe medio-bassa rientrano in questo ambito.
I limiti emergono quando cambiano i fattori di processo.
| Condizione operativa | Adeguatezza calibrazione standard |
|---|---|
| Tolleranze ≥ 0,05 mm, ambiente climatizzato | Adeguata |
| Componenti aerospaziali MRO di grandi dimensioni | Richiede personalizzazione |
| Variazioni termiche significative durante la misura | Richiede personalizzazione |
| Tolleranze sub-micrometriche | Richiede personalizzazione |
| Dispositivi medicali di classe alta | Richiede personalizzazione |
La discriminante non è il settore in sé, ma la combinazione tra precisione richiesta e stabilità delle condizioni operative. Un hangar aerospaziale non climatizzato, con componenti di diversi metri soggetti a dilatazione termica, impone procedure di compensazione che la calibrazione standard non contempla.
Analogamente, quando il capitolato richiede incertezze inferiori al micron, servono routine dedicate, riferimenti certificati e cicli di verifica più frequenti. In questi casi, soluzioni come quelle sviluppate da INSVISION prevedono configurazioni di calibrazione adattate al contesto applicativo specifico.
Idee sbagliate comuni sulla calibrazione dello scanner 3D
La calibrazione dello scanner 3D è spesso fraintesa anche da professionisti esperti. Un primo errore diffuso è ritenere che la taratura di fabbrica garantisca precisione per l’intera vita operativa del dispositivo.
Componenti ottici, sensori e montaggi meccanici subiscono derive termiche, vibrazioni e micro-assestamenti che degradano progressivamente l’accuratezza, anche senza danni evidenti.
Collegata a questa convinzione è l’idea che solo urti o cadute richiedano una nuova calibrazione: in realtà, cicli termici ripetuti o il semplice trasporto tra reparti possono alterare i parametri geometrici interni.
Un terzo equivoco riguarda l’uniformità delle procedure. Scanner laser, a luce strutturata e a contatto impiegano principi di misura differenti e richiedono routine di verifica distinte, con artefatti e step specifici.
Va inoltre respinta l’assunzione che la precisione dichiarata dal produttore valga in ogni condizione operativa: temperatura ambiente, riflettività del pezzo e setup di scansione influenzano i risultati reali.
Infine, anche per lavorazioni con tolleranze ampie, una calibrazione trascurata può introdurre errori sistematici che si propagano nei controlli dimensionali, compromettendo ripetibilità e confrontabilità delle misure nel tempo.
Concetti correlati alla calibrazione dello scanner 3D
Nei reparti qualità occidentali il termine “calibrazione” viene spesso usato in modo improprio, confondendolo con attività che hanno finalità e implicazioni metrologiche diverse. La distinzione non è accademica: un audit ISO 9001 o una qualifica fornitore IATF possono fallire proprio su questa ambiguità terminologica.
Taratura è il confronto documentato tra lo strumento e un campione di riferimento tracciabile a un istituto nazionale (INRIM, NIST, PTB). Produce un certificato con valori misurati, scostamenti e incertezza associata. Non modifica lo strumento, lo caratterizza.
Regolazione interviene fisicamente o via software sullo strumento per riportarlo entro le specifiche dichiarate. Segue tipicamente una taratura che ha evidenziato derive oltre tolleranza.
Verifica periodica è il controllo intermedio tra due tarature, eseguito con artefatti interni (sfere di riferimento, barre calibrate, piastre a fori) per monitorare la stabilità nel tempo senza interrompere la produzione.
Allineamento del sistema di misura riguarda la corretta referenziazione del sistema di coordinate tra scanner, tracker o macchina di misura e il pezzo. È un’operazione di setup, non una conferma metrologica.
Incertezza di misura quantifica il dubbio associato a ogni risultato. Per sistemi ottici come quelli della gamma INSVISION, l’accuratezza dichiarata fino a 0,020 mm per lo scanner rappresenta un contributo all’incertezza complessiva, che include anche temperatura, materiale del pezzo, strategia di campionamento e operatore.
| Termine | Domanda chiave | Output tipico | Frequenza tipica |
|---|---|---|---|
| Taratura | Quanto devia dallo standard? | Certificato con incertezza | Annuale o biennale |
| Verifica periodica | È ancora stabile rispetto all’ultima taratura? | Report interno di conformità | Mensile o trimestrale |
| Regolazione | Come lo riporto in specifica? | Intervento correttivo documentato | Quando necessario |
| Allineamento | Il sistema di coordinate è corretto? | Setup di misura validato | A ogni cambio lotto o setup |
Nella produzione occidentale, la tracciabilità metrologica non è un requisito formale ma una condizione operativa: un fornitore automotive che esegue controlli in linea su particolari con tolleranze GD&T strette deve poter dimostrare che lo scanner 3D utilizzato per il first-article inspection è tarato, verificato e allineato correttamente.
La catena di riferimenti dal laboratorio nazionale alla singola misura sul pezzo è ciò che rende difendibile un report dimensionale in caso di contestazione cliente o audit di processo.
La calibrazione dello scanner 3D, intesa in senso stretto, è quindi solo l’anello iniziale di una catena di attività metrologiche che garantiscono l’affidabilità dei dati raccolti in produzione.
Relazione tra calibrazione dello scanner 3D e soluzioni industriali INSVISION
La calibrazione dello scanner 3D non è un’operazione una tantum. È un processo periodico che verifica e ripristina la corrispondenza tra le coordinate del sensore e il sistema di riferimento dell’oggetto misurato.
In contesti di produzione dove le tolleranze geometriche si attestano su decimi o centesimi di millimetro, una deriva di calibrazione non rilevata può invalidare interi lotti di misurazione prima ancora che il controllo qualità se ne accorga.
Le fonti di deriva sono note: shock termici, vibrazioni di reparto, micro-urti durante la movimentazione, invecchiamento dei componenti ottici.
Un programma di verifica intermedio, eseguito con artefatti di riferimento tracciabili, consente di intercettare queste deviazioni prima che superino la soglia critica del processo.
Fattori che influenzano la stabilità della calibrazione
| Fattore | Impatto tipico | Frequenza di verifica consigliata |
|---|---|---|
| Sbalzi termici ambientali | Dilatazione del telaio e deriva ottica | Giornaliera o a inizio turno |
| Vibrazioni da macchinari adiacenti | Disallineamento progressivo sensore-ottica | Settimanale |
| Movimentazione frequente dello scanner | Micro-urti su supporti e lenti | Prima di ogni sessione critica |
| Usura dei target di riferimento | Degrado della nuvola di punti | Mensile o per lotto |
In questo quadro, le soluzioni di scansione 3D industriali proposte da INSVISION sono concepite per mantenere standard di precisione metrologica nel tempo.
Le procedure di calibrazione previste per i sistemi del marchio sono adattabili ai diversi contesti operativi manifatturieri e risultano conformi alle normative internazionali di settore in materia di verifica metrologica.
L’approccio non è quello di eliminare la calibrazione, ma di renderla un passaggio integrato nel flusso di lavoro, con tempi e modalità compatibili con i ritmi della produzione reale.
La scelta di uno scanner industriale dovrebbe quindi considerare non solo l’accuratezza nominale dichiarata, ma anche la robustezza della calibrazione nel tempo e la disponibilità di procedure documentate per la verifica periodica.
Domande frequenti sulla calibrazione dello scanner 3D
La calibrazione dello scanner 3D è un processo metrologico che stabilisce la relazione tra le coordinate del sensore e un riferimento dimensionale tracciabile. Senza questa verifica periodica, i dati acquisiti non hanno validità documentale nei processi di controllo qualità.
Con quale frequenza è necessario effettuare la calibrazione?
La prassi industriale consolidata prevede una calibrazione annuale per scanner utilizzati in contesti produttivi con requisiti di tolleranza stretti. In ambienti con escursioni termiche significative, vibrazioni o movimentazione frequente dello strumento, l’intervallo può scendere a sei mesi.
Alcune aziende del settore automotive adottano verifiche intermedie mensili con artefatti di riferimento, come barre calibrate o sfere ceramiche, per intercettare derive tra una calibrazione completa e l’altra.
La calibrazione può essere eseguita in officina o serve un laboratorio specializzato?
Dipende dal livello di tracciabilità richiesto. Una verifica funzionale con artefatto certificato può essere eseguita internamente da personale addestrato, seguendo procedure documentate.
La calibrazione completa, che coinvolge la ricostruzione dei parametri ottici e geometrici del sistema, richiede invece un laboratorio metrologico accreditato secondo ISO/IEC 17025, con campioni riferibili a campioni nazionali o internazionali.
Quali sono i rischi di uno scanner non calibrato?
| Conseguenza | Impatto sul processo |
|---|---|
| Deriva sistematica delle misure | Scarti non rilevati o pezzi buoni respinti |
| Perdita di tracciabilità | Non conformità in audit ISO 9001 o IATF 16949 |
| Errori di allineamento tra nuvole di punti | Ricostruzioni geometriche distorte |
| Decisioni basate su dati non validi | Costi di rilavorazione e contestazioni cliente |
Come si verifica che una calibrazione sia andata a buon fine?
Il laboratorio rilascia un certificato con i valori di errore residuo misurati su artefatti di lunghezza nota. Il criterio di accettazione tipico è che l’errore massimo rientri nella specifica dichiarata dal costruttore dello scanner.
Un controllo pratico consiste nella scansione di un manufatto con caratteristiche geometriche note — ad esempio un blocco di riscontro con fori calibrati — e nel confronto con i valori nominali tramite software di ispezione.
La calibrazione influisce sulla velocità di acquisizione?
No. La calibrazione agisce sull’accuratezza e sulla ripetibilità delle misure, non sulla frequenza di campionamento o sulla velocità di scansione. Uno scanner calibrato correttamente non è più lento: è semplicemente più affidabile.
Eventuali rallentamenti percepiti dopo una calibrazione indicano in genere problemi hardware o impostazioni software errate, non effetti del processo di taratura.
In sintesi, la calibrazione dello scanner 3D non è un adempimento burocratico ma un requisito operativo per chi usa la scansione come strumento di decisione ingegneristica.
Sintesi finale
La calibrazione dello scanner 3D non è un’operazione accessoria, ma il presupposto tecnico che separa una misurazione affidabile da una nuvola di punti priva di valore metrologico.
Il principio di fondo riguarda la determinazione dei parametri intrinseci ed estrinseci del sistema: geometria ottica, distorsione delle lenti, allineamento tra sensori e riferimento di coordinate. Senza questa base, ogni confronto dimensionale resta aleatorio.
I parametri di validazione più rilevanti si riassumono nella tabella seguente.
| Parametro | Cosa verifica | Conseguenza pratica |
|---|---|---|
| Errore di forma | Deviazione su geometrie note (sfere, piani) | Affidabilità su tolleranze GD&T strette |
| Errore volumetrico | Accuratezza su distanze e volumi nello spazio di misura | Coerenza tra scanner e CMM di riferimento |
| Ripetibilità | Stabilità dei risultati su acquisizioni successive | Idoneità per controllo processo (SPC) |
| Deriva termica | Variazione dei parametri con la temperatura | Necessità di ricalibrazione in ambienti non climatizzati |
I contesti applicativi spaziano dal primo collaudo (first-article inspection) nel settore automobilistico, al reverse engineering di componenti legacy nell’aerospace MRO, fino al controllo di conformità nel medicale.
In ognuno di questi ambiti la calibrazione risponde a requisiti normativi specifici: ISO 10360 per le macchine di misura, ASME Y14.5 per l’interpretazione delle tolleranze geometriche.
Un errore comune è confondere la calibrazione con l’allineamento del pezzo o con la compensazione software. L’allineamento posiziona il dato acquisito rispetto al CAD; la calibrazione corregge gli errori sistematici dello strumento prima che il dato esista.
Un altro equivoco frequente riguarda la frequenza: molti operatori ricalibrano solo dopo urti o trasporti, ignorando che variazioni termiche stagionali o usura ottica progressiva degradano l’accuratezza in modo silenzioso.
In alcuni casi la deriva è sufficiente a invalidare tolleranze nell’ordine dei centesimi di millimetro senza che il sistema segnali alcun guasto.
Concetti correlati come la tracciabilità metrologica, l’incertezza di misura e il volume di lavoro effettivo richiedono una valutazione integrata.
La scelta della procedura di calibrazione adatta dipende dalle esigenze applicative del settore: un fornitore automotive con tolleranze di 0,1 mm su lamierati ha necessità diverse rispetto a un’officina MRO aerospaziale che misura accoppiamenti critici con tolleranze di 0,02 mm o inferiori.

Per i responsabili qualità, la calibrazione va trattata come un processo documentato, non come un’attività sporadica.
Registrazione dei certificati, verifica con artefatti di riferimento e monitoraggio della deriva nel tempo sono elementi che i sistemi di gestione qualità (ISO 9001, IATF 16949) esaminano con attenzione crescente.
Soluzioni professionali come quelle sviluppate da INSVISION integrano procedure di calibrazione che supportano questi requisiti documentali, ma la responsabilità operativa resta del metrologo: nessuno strumento, per quanto avanzato, sostituisce la comprensione dei propri limiti di misura.
- Cos’è l’ispezione 3D industriale? Ispezione a campo completo e analisi delle deviazioni L’ispezione 3D industriale utilizza scansione 3D, elaborazione di nuvole di punti e confronto con modelli CAD per supportare ispezioni dimensionali, visualizzazione delle deviazioni, controllo qualità e reportistica tracciabile nel settore manifatturiero.
- Che cos’è l’ingegneria inversa? Il ruolo della scansione 3D nella modellazione inversa L'ingegneria inversa utilizza la scansione 3D e la modellazione digitale per convertire pezzi fisici esistenti in modelli CAD modificabili, per la modifica di prodotti, lo sviluppo di stampi, l'ispezione e la produzione additiva.
- Che cosa sono i dati di nuvola di punti? Nuvole di punti, mesh e modelli CAD nella scansione 3D I dati di nuvola di punti sono un formato di dati grezzi fondamentale nella scansione 3D. Sono composti da punti di coordinate 3D discreti che descrivono la geometria della superficie degli oggetti e supportano…
- Cos’è l’accuratezza della scansione 3D? Spiegazione di accuratezza, ripetibilità e risoluzione L'accuratezza della scansione 3D indica quanto i dati di scansione corrispondono alla geometria e alle dimensioni reali di un oggetto. Viene valutata tramite accuratezza locale, accuratezza volumetrica, accuratezza di cucitura, ripetibilità e risoluzione.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.