

Scanner 3D per clonazione: misura affidabile per superfici complesse e reverse engineering
Scopri come uno scanner 3D per clonazione trasforma superfici fisiche in dati numerici completi, riducendo interpretazioni soggettive e tempi di controllo.
Contesto produttivo e bisogno di misura

Contesto produttivo e bisogno di misura
Chi lavora in uno stabilimento conosce bene la differenza tra un controllo che “passa” sulla carta e uno che restituisce dati davvero utilizzabili a valle. L’ispezione tradizionale, basata su calibri, dime e tastatori a contatto, funziona finché il pezzo è semplice e la tolleranza è ampia.
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
Quando però entrano in gioco superfici complesse, raggi di raccordo, zone interne o geometrie organiche, il divario tra ciò che si misura e ciò che serve alla produzione diventa evidente.
Non è raro che un controllo richieda più tempo del previsto, che il dato venga registrato manualmente e che il reparto qualità debba ricostruire a posteriori cosa sia successo in linea.
Note sui termini
Chi lavora in uno stabilimento conosce bene la differenza tra un controllo che “passa” sulla carta e uno che restituisce dat…
Dove la misura tradizionale mostra i limitiIl problema raramente emerge sulla prima quota quotata a disegno.
Inserire la scansione 3D nel flusso operativoMolti pensano che uno scanner 3D per clonazione serva solo a “copiare” un pezzo.
Molti reparti qualità partono da un presupposto sbagliato: che uno scanner 3D per clonazione sia uno strumento “plug and mea…
La pressione sui controlli è aumentata in modo trasversale: lotti più piccoli, cambi formato frequenti, richieste di documentazione sempre più dettagliate. In questo contesto, un sistema di misura deve produrre dati affidabili e ripetibili, non solo un esito conforme o non conforme.
Il passaggio a uno scanner 3D per clonazione risponde proprio a questa necessità: trasformare la superficie fisica in una nuvola di punti utilizzabile per confronto, reverse engineering o verifica dimensionale.
Il valore non sta nella sola acquisizione, ma nella possibilità di consegnare al processo un dato numerico completo, archiviabile e confrontabile nel tempo.
Per un quality manager occidentale, abituato a ragionare in termini di capability, tracciabilità e riduzione delle rilavorazioni, questo cambia il modo di impostare la stazione di misura.
Non si tratta di eliminare il personale esperto, ma di dargli uno strumento che riduca l’interpretazione soggettiva e acceleri la revisione delle eccezioni.
INSVISION affronta questo tema dal punto di vista dell’integrazione tra scanner, operatore e flusso di controllo: il dato acquisito deve essere subito spendibile, senza passaggi intermedi che allungano i tempi o introducono errori.
Dove la misura tradizionale mostra i limiti

Dove la misura tradizionale mostra i limiti
Il problema raramente emerge sulla prima quota quotata a disegno. Emerge più avanti, quando il pezzo reale smette di assomigliare al modello nominale.
Una superficie organica, un raccordo che cambia sezione lungo la sua lunghezza, una cavità interna con accesso ottico limitato: qui la misura a contatto o il calibro passa/non passa restituiscono un dato parziale, spesso insufficiente per decidere.
Il tecnico di collaudo si trova davanti a un vincolo non dichiarato: il punto misurato non rappresenta la superficie, e la superficie è ciò che determina l’accoppiamento, la tenuta o il comportamento in esercizio.
Il secondo limite è la continuità dei dati. Una nuvola di punti rada costringe a interpolare, e ogni interpolazione introduce un’interpretazione. Quando il dato serve per clonazione, l’interpretazione non è ammessa: serve la forma reale, con la sua microgeometria e le sue deviazioni locali. Il terzo limite è il tempo.
Ripetere allineamenti, riposizionare il tastatore, ricostruire manualmente il profilo mancante allunga il ciclo di acquisizione e sposta l’attenzione dal processo alla singola misura.
Qui si colloca lo scanner 3D per clonazione: non come sostituto universale della metrologia tradizionale, ma come risposta a quei casi in cui la geometria complessa, la densità di punti richiesta e i tempi di consegna rendono il metodo puntuale strutturalmente inadeguato.
Per un responsabile qualità occidentale, abituato a lavorare su first-article inspection e a gestire il passaggio di dati tra reparti, il punto non è solo acquisire più punti: è ottenere un dato completo, verificabile e trasferibile senza ambiguità alla fase successiva.
INSVISION affronta questo passaggio con sistemi pensati per restituire nuvole dense su superfici difficili, mantenendo il controllo del processo di misura anche quando il pezzo esce dai casi semplici.
Inserire la scansione 3D nel flusso operativo

Inserire la scansione 3D nel flusso operativo
Molti pensano che uno scanner 3D per clonazione serva solo a “copiare” un pezzo. In produzione, il valore reale è un altro: chiudere il cerchio tra scansione, confronto, revisione e report senza spostare il dato fuori dal reparto.
Sul campo il flusso tipico parte dalla scansione del componente reale. Il dato acquisito viene allineato al modello CAD di riferimento o, in assenza di CAD, a una nuvola di punti master. Qui entra il confronto: mappe colore, scostamenti dimensionali, tolleranze geometriche. La revisione non è un passaggio separato.
L’operatore verifica subito se lo scostamento è accettabile rispetto alle specifiche, decide se intervenire o fermare il lotto. Il report, infine, diventa un documento di tracciabilità condivisibile con qualità e produzione.
INSVISION inserisce questo flusso in un’unica sessione di lavoro. Precisione fino a 0,020 mm e area di scansione fino a 1100×800 mm permettono di gestire sia particolari piccoli sia componenti medi senza cambiare postazione.
Il punto non è digitalizzare di più: è rendere il dato utilizzabile subito da chi deve decidere.
Verifiche prima dell’adozione

Verifiche prima dell’adozione
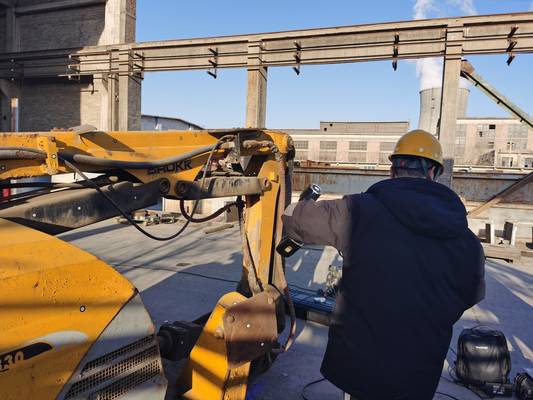
Molti reparti qualità partono da un presupposto sbagliato: che uno scanner 3D per clonazione sia uno strumento “plug and measure”, pronto a sostituire calibri e tastatori dal primo giorno. Non è così. Lo scanner è un nodo di un processo di misura, non una macchina isolata.
Prima di adottarlo in reparto, servono verifiche tecniche precise, altrimenti il rischio è di digitalizzare gli errori invece di ridurli.
Il primo punto da validare riguarda l’oggetto da rilevare. Superfici lucide, trasparenti o molto scure richiedono quasi sempre un opacizzante. Se il pezzo non può essere trattato, la resa della nuvola di punti peggiora e i dati diventano inutilizzabili per una clonazione fedele.
Il secondo aspetto è il volume di lavoro. Un componente piccolo con geometrie interne strette non si scansiona con le stesse impostazioni di una fusione o di un pannello carrozzeria.
La profondità di campo e l’area di scansione dichiarate dal costruttore vanno confrontate con il pezzo reale, non con il disegno CAD idealizzato.
La terza verifica riguarda il riferimento dimensionale. Per clonare un componente servono target, allineamenti e, nei casi più critici, un tracker che mantenga la coerenza metrica su superfici estese.
Senza questo passaggio, la nuvola acquisita può apparire completa ma contenere derive locali che emergono solo in fase di ispezione o di lavorazione.
Su questo fronte, la linea INSVISION offre strumenti pensati proprio per gestire la continuità del riferimento tra scanner e tracker, con specifiche che indicano accuratezza fino a 0,020 mm per lo scanner e 0,025 mm per il tracker nel sistema industrial scanner 3D.
Sono valori da leggere come condizioni di laboratorio, non come garanzia assoluta sul campo: la temperatura, le vibrazioni e l’operatore incidono sempre.
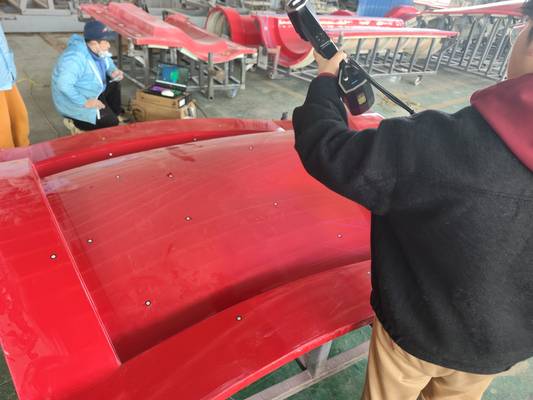
Va poi validato il flusso dati. La clonazione non finisce con la mesh: servono confronto con il CAD originale, estrazione di sezioni, tolleranze GD&T e consegna del file al reparto produttivo.
Se il software non dialoga con i formati già usati in azienda, lo scanner resta uno strumento da laboratorio, non una risorsa di linea. Il consiglio pratico è provare il sistema su un pezzo campione rappresentativo, non su un provino ideale.
Solo così si capisce se lo scanner 3D per clonazione entra davvero nel flusso qualità o resta un costoso accessorio da banco.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.