

Scanner 3D industriali per controllo qualità e misura in produzione
Come integrare scanner 3D nel flusso produttivo per controllo dimensionale, reverse engineering e dati tracciabili senza fermare la linea.
Contesto produttivo e bisogno di misura
Come fanno i responsabili qualità a tenere il passo quando i lotti si riducono, le varianti aumentano e i tempi di fermo linea costano più del controllo stesso? In molti stabilimenti occidentali la risposta sta cambiando.
Il controllo dimensionale non è più un’attività confinata alla sala metrologica: sta diventando parte integrante del flusso produttivo. La pressione arriva da più fronti. I clienti automotive e aerospace chiedono report completi, non semplici esiti passa/non passa.
Le norme ISO e ASME impongono documentazione tracciabile. Gli auditor vogliono vedere che il processo di misura sia ripetibile, non affidato all’abilità del singolo operatore. E quando un fornitore esterno consegna un primo lotto, il first-article inspection deve essere pronto in ore, non in giorni.

Criteri di selezione e controlli sul campo
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Contesto produttivo e bisogno di misura | Come fanno i responsabili qualità a tenere il passo quando i lotti si riducono, le varianti aumentano e i tempi di fermo linea costano più del contro… | In molti stabilimenti occidentali la risposta sta cambiando. |
| Dove la misura tradizionale mostra i limiti | L’evoluzione del controllo qualità industriale ha progressivamente spostato l’attenzione dalla semplice verifica dimensionale alla ricostruzione comp… | In questo passaggio, gli strumenti di misura tradizionali mostrano con chiarezza i propri limiti. |
| Inserire la scansione 3D nel flusso operativo | La vera differenza, oggi, non la fa più il singolo strumento di misura. | La fa il modo in cui scansione, confronto, revisione e report si collegano tra loro sul campo. |
| Verifiche prima dell’adozione | State valutando uno scanner 3D per il controllo qualità in linea o per il reverse engineering di componenti complessi? | Prima di firmare l’ordine conviene fermarsi un attimo e capire se il reparto è davvero pronto. |
In questo contesto, strumenti tradizionali come calibri, micrometri e dime mostrano limiti evidenti. Funzionano bene su geometrie semplici, ma non restituiscono una visione completa della superficie. Non catturano deviazioni locali, deformazioni da stampaggio o usura distribuita.
E soprattutto non generano dati digitali utilizzabili a valle, per confronti con il CAD o per analisi statistiche di processo. È qui che la richiesta di dati affidabili si scontra con i metodi di misura manuali.
Un errore di rilevamento su una tolleranza stretta può tradursi in una non conformità non rilevata o, peggio, in un fermo linea non necessario.
L’integrazione di scanner 3D industriali risponde a questa esigenza. Non si tratta solo di sostituire uno strumento con un altro, ma di cambiare il tipo di informazione che arriva al reparto qualità. Un rilievo a nuvola di punti consente di valutare l’intera superficie, non solo pochi punti campionati.
Questo approccio si allinea con i principi della lean manufacturing: ridurre gli sprechi legati a rilavorazioni, contestazioni e controlli ripetuti. E si inserisce nei percorsi Industry 4.0 già avviati in molti impianti, dove i dati di misura devono fluire verso MES e sistemi di gestione qualità senza passaggi manuali.
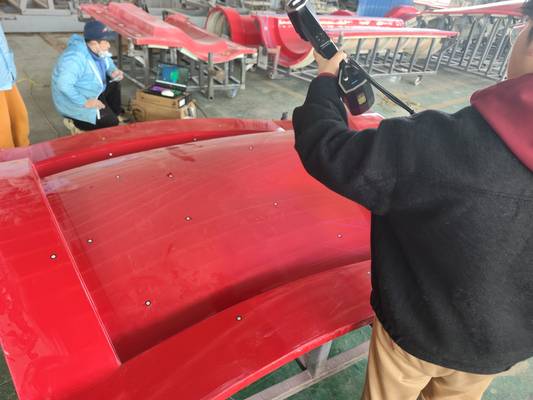
INSVISION opera proprio in questa direzione. I suoi scanner 3D sono pensati per contesti produttivi reali, dove servono tempi di acquisizione contenuti e flussi di lavoro semplici.
Non servono postazioni dedicate o operatori altamente specializzati: il rilievo può avvenire accanto alla linea, con risultati confrontabili immediatamente con il modello nominale.
Questo risponde a una domanda concreta dei responsabili di produzione: come ottenere dati dimensionali affidabili senza rallentare il flusso. La risposta passa da strumenti che si adattano al ritmo dello stabilimento, non da processi che costringono lo stabilimento ad adattarsi allo strumento.
Dove la misura tradizionale mostra i limiti
Dove la misura tradizionale mostra i limiti
L’evoluzione del controllo qualità industriale ha progressivamente spostato l’attenzione dalla semplice verifica dimensionale alla ricostruzione completa delle superfici. In questo passaggio, gli strumenti di misura tradizionali mostrano con chiarezza i propri limiti.
Calibri, micrometri e macchine di misura a coordinate restano fondamentali per tolleranze lineari e riferimenti semplici, ma faticano quando il pezzo presenta geometrie complesse, sottosquadri o curvature continue.
Il primo vincolo riguarda la continuità dei dati. Una misura a contatto produce punti discreti, non una nuvola densa. Per un profilo aerodinamico, una pala di turbina o una superficie stilizzata di un componente automotive, il divario tra un punto rilevato e quello successivo può nascondere deviazioni locali rilevanti.
Il risultato è una mappa qualitativa incompleta, che obbliga l’operatore a interpolare e a fidarsi di campionature non rappresentative.
Il secondo limite è legato alle geometrie interne e agli accessi difficili. In molti particolari meccanici, la zona critica non è quella visibile, ma quella nascosta: canali interni, raccordi profondi, cavità di stampaggio.
Gli strumenti tradizionali richiedono posizionamenti ripetibili e accessi lineari, condizioni spesso impossibili da garantire in produzione.
Il terzo vincolo è il tempo di consegna della misura. Un rilievo manuale completo su una geometria complessa può richiedere ore di setup, più cicli di tastatura e una successiva fase di ricostruzione. Questo allunga il first-article inspection e rallenta le decisioni di processo.
È in questo contesto che lo scanner 3D industriale INSVISION cambia l’approccio. La tecnologia di scansione ottica consente di acquisire in pochi minuti una nuvola di punti densa e continua, coprendo superfici curve, dettagli interni e geometrie irregolari senza contatto fisico.
Per un’applicazione come il controllo di una pala aeronautica o di un componente di trasmissione, il vantaggio non è solo la velocità, ma la possibilità di confrontare l’intera superficie rilevata con il modello CAD di riferimento, individuando scostamenti locali che una tastatura discreta non rileverebbe.
La misura tradizionale non scompare, ma cambia ruolo. Resta utile per verifiche rapide e riferimenti dimensionali semplici. Quando invece servono continuità dei dati, copertura completa e tempi di consegna compatibili con i ritmi produttivi, lo scanner 3D diventa lo strumento primario.
Per un responsabile qualità occidentale, abituato a ragionare in ottica lean e a standard come ASME Y14.5, la differenza sta nella quantità di informazione utile per decisione: non più singoli punti, ma l’intera superficie come dato di processo.
Questa evoluzione non è solo tecnologica. È una risposta a un’esigenza produttiva concreta: ridurre il tempo tra la produzione del pezzo e la validazione dimensionale, senza perdere rigore metrologico.
Le aziende che adottano lo scanner 3D INSVISION in affiancamento alla strumentazione tradizionale ottengono un flusso più coerente, dove la misura complessa non è più un collo di bottiglia ma una fase integrata nel ciclo di controllo.
Inserire la scansione 3D nel flusso operativo

Inserire la scansione 3D nel flusso operativo
La vera differenza, oggi, non la fa più il singolo strumento di misura. La fa il modo in cui scansione, confronto, revisione e report si collegano tra loro sul campo. Chi continua a trattare lo scanner 3D come un dispositivo isolato, utile solo in sala metrologica o per interventi sporadici, sta perdendo il punto.
La direzione che vediamo nei reparti più avanzati è un’altra: il dato acquisito con lo scanner 3D entra immediatamente in un ciclo decisionale, senza passaggi manuali, senza attese, senza interpretazioni soggettive.
Prendiamo un caso tipico. Un componente stampato o lavorato arriva in postazione di controllo. L’operatore esegue la scansione, ottiene la nuvola di punti, la allinea al CAD di riferimento o a una mesh master. Il software restituisce una mappa colorimetrica delle deviazioni. Fin qui, nulla di nuovo.
Il salto avviene quando quel confronto non resta sullo schermo del tecnico, ma genera una revisione condivisa: tolleranze fuori specifica evidenziate, GD&T verificata, aree critiche isolate.
Il report che ne esce non è un PDF statico da archiviare, ma un documento che alimenta la riunione di produzione, la richiesta di modifica utensile o la decisione di rilavorazione.
Questo approccio cambia anche il ruolo della qualità. Chi gestisce linee di stampaggio o lavorazioni meccaniche sa bene che il collo di bottiglia non è quasi mai la velocità di acquisizione. È il tempo che passa tra la rilevazione di uno scostamento e l’azione correttiva.
Quando lo scanner 3D è inserito in un flusso operativo continuo, quel tempo si comprime. L’operatore non deve più esportare file, inviarli via mail, attendere il parere dell’ufficio tecnico. Il dato è già lì, leggibile, confrontabile, pronto per la decisione.
INSVISION ha costruito la propria offerta proprio attorno a questa logica. Non si tratta di vendere un hardware più veloce o con più punti al secondo. Si tratta di rendere il dato utilizzabile subito, nel linguaggio di chi produce.
Le applicazioni documentate su stampi per estrusione, componenti automotive e attrezzature di controllo mostrano un pattern ricorrente: la scansione non è il fine, è l’innesco di un processo di revisione più rapido. Il valore sta nella connessione tra acquisizione e azione.
Per chi valuta l’integrazione in produzione, il consiglio è di non partire dalle specifiche tecniche. Partire dal flusso. Dove si genera il dato? Chi lo usa? Quale decisione deve supportare? Solo dopo ha senso valutare risoluzione, accuratezza, portabilità e software di analisi.
Altrimenti si rischia di acquistare uno strumento eccellente che resta ai margini del processo.
L’integrazione reale dello scanner 3D nel flusso operativo richiede anche una revisione delle procedure. Non basta formare un operatore. Serve definire quando scansionare, quali geometrie controllare, quali tolleranze associare, come archiviare i report.
Le aziende che ottengono i risultati migliori trattano la scansione come una fase di processo, non come un’attività di laboratorio separata. E questo è un cambiamento organizzativo prima ancora che tecnologico.
Verifiche prima dell’adozione
Verifiche prima dell’adozione
State valutando uno scanner 3D per il controllo qualità in linea o per il reverse engineering di componenti complessi? Prima di firmare l’ordine conviene fermarsi un attimo e capire se il reparto è davvero pronto.
L’errore più comune non è scegliere un modello sbagliato, ma introdurre uno strumento nuovo dentro un flusso che non è stato preparato a riceverlo.
Il primo aspetto da validare è la tipologia di superfici che dovrete acquisire. Componenti lucidi, trasparenti o con finiture molto scure possono richiedere l’uso di spray opacizzanti.
Se il vostro mix produttivo è dominato da questi materiali, il tempo ciclo reale cambia e va considerato prima, non dopo l’installazione.
Il secondo punto riguarda il dato che serve davvero al reparto. Una cosa è generare una nuvola di punti per un confronto dimensionale rapido, un’altra è produrre un modello CAD parametrico da mandare all’ufficio tecnico. Nel primo caso basta una pipeline di misura;
nel secondo servono competenze di modellazione e un formato esportabile verso il CAD aziendale. Se manca questa competenza interna, lo scanner 3D rischia di diventare uno strumento usato a metà.
Terzo aspetto: l’ambiente di misura. Vibrazioni da macchine utensili vicine, sbalzi termici, illuminazione variabile. Tutti fattori che influenzano la ripetibilità della scansione. Vale la pena fare una prova direttamente in reparto, non solo in sala metrologica.
Infine, verificate l’integrazione con i software già in uso. Un sistema INSVISION che non dialoga con il vostro gestionale qualità o con il software di ispezione esistente crea isole di dati. Chiedete un test sul vostro pezzo reale, con il vostro operatore, nel vostro ambiente.
È l’unico modo per capire se l’adozione porterà valore o solo complessità.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.