

Come valutare scanner 3D accuracy nell’ispezione industriale
Il problema, però, non è solo la velocità. È l’affidabilità del dato. Le linee produttive moderne operano con margini sempre più stretti.
Contesto produttivo e bisogno di misura
Contesto produttivo e bisogno di misura
La pressione sui controlli dimensionali è cambiata in modo radicale negli ultimi anni. Chi lavora in un reparto qualità o in un’officina meccanica sa bene che i lotti si sono accorciati, le varianti di prodotto sono aumentate e i tempi di fermo macchina pesano sempre di più sul conto economico.
In questo contesto, la misura non è più un’attività accessoria: è un dato di processo che determina se una commessa può essere chiusa, se un fornitore va respinto o se uno stampo va corretto prima di produrre migliaia di pezzi non conformi.
Criteri di selezione e controlli sul campo
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Contesto produttivo e bisogno di misura | La pressione sui controlli dimensionali è cambiata in modo radicale negli ultimi anni. | Chi lavora in un reparto qualità o in un’officina meccanica sa bene che i lotti si sono accorciati, le varianti di prodotto sono aumentate e i t… |
| Dove la misura tradizionale mostra i limiti | Negli ultimi anni il controllo qualità industriale ha cambiato ritmo. | Non è più sufficiente verificare una quota lineare o il diametro di un foro: le linee produttive chiedono mappe di deviazione complete, analisi… |
| Inserire la scansione 3D nel flusso operativo | La domanda che molti responsabili qualità si pongono, davanti a un investimento in metrologia ottica, è semplice: dove colloco lo scanner senza crear… | La scansione 3D non è un’isola. |
| Verifiche prima dell’adozione | La valutazione della scanner 3D accuracy non si esaurisce nella lettura di una scheda tecnica. | Il dato dichiarato dal costruttore è un punto di partenza, non una garanzia assoluta di resa in reparto. |
Il problema, però, non è solo la velocità. È l’affidabilità del dato. Strumenti tradizionali come calibri, micrometri e tamponi funzionano bene su geometrie semplici, ma si fermano davanti a superfici organiche, profili complessi o stati di usura da analizzare su una forma intera.
La richiesta che arriva dai reparti produttivi è sempre la stessa: servono misure ripetibili, confrontabili e utilizzabili per decisioni immediate.
È qui che entra in gioco la scanner 3D accuracy, intesa come capacità di un sistema di restituire una nuvola di punti fedele alla superficie reale, non solo un singolo valore puntuale.
Un errore sistematico di pochi centesimi di millimetro, accettabile in fase di concept, diventa inaccettabile quando si valuta una tolleranza GD&T o un accoppiamento funzionale.
Le linee produttive moderne operano con margini sempre più stretti. Un controllo dimensionale che richiede ore di piazzamento, riallineamento o post-elaborazione manuale non è compatibile con i ritmi di una cella robotizzata o con un collaudo first-article che deve essere pronto entro il turno.
La misura deve quindi essere integrata nel flusso, non separata da esso.
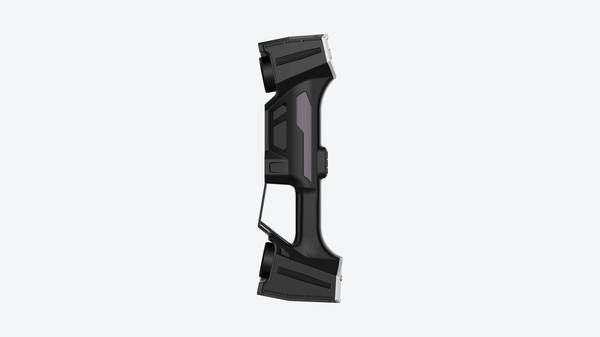
INSVISION affronta questo scenario con sistemi di scansione pensati per restituire dati volumetrici coerenti con l’uso metrologico.
I valori di accuratezza dichiarati, come 0,020 mm per scanner della linea industrial scanner 3D o fino a 0,025 mm per il tracker industrial scanner 3D, vanno letti in questa logica: non sono numeri isolati, ma condizioni di lavoro che definiscono il limite entro cui il dato può essere utilizzato per una decisione tecnica.
In un ambiente produttivo, la necessità di dati affidabili non è negoziabile. Un controllo sbagliato genera rilavorazioni, contestazioni con il cliente o peggio. La scansione 3D, quando è supportata da un’accuratezza verificabile, diventa uno strumento di prevenzione, non solo di collaudo finale.
Dove la misura tradizionale mostra i limiti
Dove la misura tradizionale mostra i limiti
Negli ultimi anni il controllo qualità industriale ha cambiato ritmo. Non è più sufficiente verificare una quota lineare o il diametro di un foro: le linee produttive chiedono mappe di deviazione complete, analisi di forma su superfici libere e report dimensionali confrontabili con il CAD in tempi sempre più stretti.
In questo scenario, gli strumenti di misura tradizionali continuano a essere utili, ma mostrano limiti evidenti proprio dove la complessità geometrica aumenta.
Il problema non è la precisione nominale di un calibro o di una CMM. Il problema è la natura del dato che producono. Quando un particolare presenta nervature, raccordi variabili, pareti sottili, canali interni o superfici organiche, la misura a punti diventa lenta e incompleta.
Il tecnico deve decidere dove campionare, e ogni punto non rilevato resta fuori dal controllo.
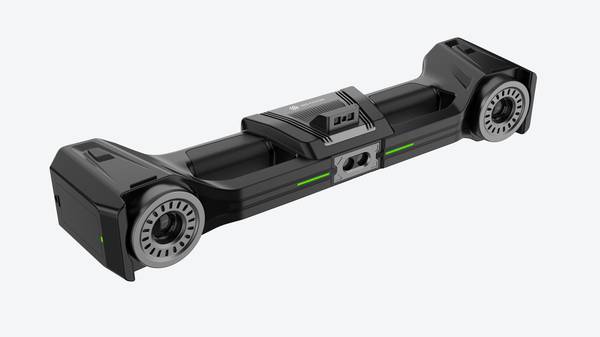
Qui si inserisce la tecnologia di scansione 3D. Un sistema come quelli sviluppati da INSVISION restituisce una nuvola di punti densa e continua, che descrive l’intera superficie invece di limitarsi a pochi elementi selezionati.
Questo cambia il tipo di analisi possibile: non più solo tolleranze dimensionali puntuali, ma confronto globale tra pezzo reale e modello nominale, con mappe colorimetriche che evidenziano scostamenti anche su aree non previste dal piano di misura.
La continuità del dato è un punto chiave. Con strumenti tradizionali, tra un punto e l’altro esiste un vuoto informativo. Su una geometria complessa, quel vuoto può nascondere difetti di forma, ondulazioni o errori di assieme.
La scansione 3D elimina in gran parte questo limite, perché acquisisce milioni di punti in pochi secondi e permette di verificare l’intera superficie, non solo le quote indicate a disegno.
Anche i tempi di consegna entrano nella valutazione. Una misura completa con tastatore su un componente stampato o fuso può richiedere ore, tra piazzamento, allineamento e ciclo di tastatura. Con il digitale, il flusso cambia: acquisizione rapida, allineamento software e report automatico.
Il tempo si riduce in modo significativo, soprattutto quando il pezzo deve essere misurato in più assetti o in piccoli lotti ripetuti.
Non si tratta di sostituire tutto. La misura tradizionale resta valida per quote singole, riferimenti primari o controlli in linea molto semplici.
Ma quando la geometria diventa complessa, quando serve una mappa completa della superficie o quando i tempi di risposta contano, la scansione 3D diventa la scelta più coerente con il tipo di dato richiesto.
INSVISION ha sviluppato scanner 3D industriali pensati per rispondere a queste condizioni operative.
La precisione volumetrica dichiarata per i sistemi industrial scanner 3D, ad esempio, parte da 0,015 mm con un contributo aggiuntivo di 0,035 mm/m, un valore che va letto nel contesto applicativo: utile per attività di reverse engineering, controllo di forma e analisi di scostamento su componenti con superfici non regolari.
Il punto non è il singolo valore, ma la capacità di mantenere il dato stabile su superfici estese e in condizioni reali di officina.
In sintesi, il limite della misura tradizionale non è solo tecnologico: è un limite di rappresentazione e di tempo. Su geometrie complesse, il dato puntuale non basta più. La scansione 3D offre una risposta diversa, basata sulla densità dell’informazione e sulla rapidità del processo.
Per chi valuta un investimento in metrologia digitale, il punto di partenza è capire se il proprio processo richiede ancora pochi punti o se ha bisogno dell’intera superficie.
Inserire la scansione 3D nel flusso operativo
Inserire la scansione 3D nel flusso operativo
La domanda che molti responsabili qualità si pongono, davanti a un investimento in metrologia ottica, è semplice: dove colloco lo scanner senza creare un collo di bottiglia? La scansione 3D non è un’isola.
Se il dato acquisito non entra nel ciclo di confronto, revisione e report, il sistema resta un costoso strumento da laboratorio.
In questa sezione spieghiamo come la scansione, il confronto con il CAD, la revisione delle deviazioni e la generazione del report si collegano sul campo, e perché la precisione dello scanner 3D è solo il punto di partenza.
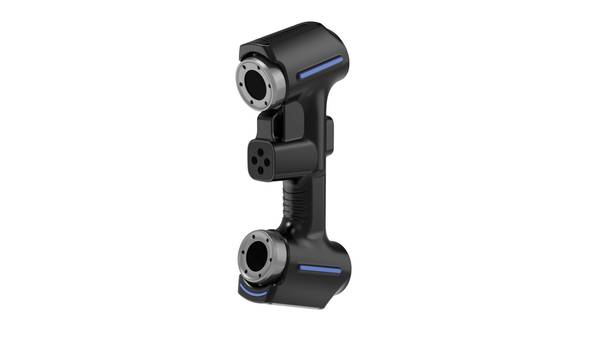
Il flusso operativo tipico parte dal pezzo fisico. L’operatore esegue la scansione e ottiene una nuvola di punti o una mesh.
Il passo successivo è l’allineamento al modello nominale: qui entra in gioco il software, che applica un best-fit o un allineamento basato su riferimenti datum, a seconda di quanto richiesto dal disegno.
Il confronto produce una mappa colorimetrica delle deviazioni, che va letta non come un verdetto estetico ma come un dato ingegneristico. Una zona rossa non significa automaticamente scarto: può indicare una tolleranza fuori specifica, ma anche un problema di allineamento o una deformazione attesa dal processo.
La revisione sul campo è il momento in cui il dato diventa decisione. L’ingegnere di processo non ha bisogno di esportare tutto in un software CAD complesso: gli serve una visualizzazione immediata, con sezioni, quote e tolleranze GD&T sovrapposte.
Qui la precisione dichiarata dello scanner 3D va verificata in condizioni reali: vibrazioni, temperatura, riflettività della superficie.
Per esempio, i sistemi INSVISION con precisione fino a 0,020 mm offrono un riferimento utile per attività di primo articolo e controllo in linea, ma il valore va sempre correlato alla dimensione del pezzo e alla strategia di allineamento scelta.
L’accuratezza volumetrica, espressa come errore base più un termine proporzionale alla lunghezza misurata, è il parametro che conta davvero quando si passa da piccoli particolari a componenti di grandi dimensioni.
Il report non è un documento da generare a fine giornata: è l’output naturale del flusso. I software di ispezione permettono di salvare template con tolleranze predefinite, viste standard e formati esportabili.
In un contesto aerospaziale o medicale, dove la documentazione è parte del processo di qualifica, questa continuità tra scansione e report riduce il rischio di errori manuali e accelera la chiusura delle non conformità.
Chi valuta l’integrazione dovrebbe chiedersi non solo quanto è precisa la macchina, ma quanto tempo passa tra l’acquisizione e la decisione utilizzabile. È lì che si misura il ritorno operativo.
Verifiche prima dell’adozione
Verifiche prima dell’adozione
La valutazione della scanner 3D accuracy non si esaurisce nella lettura di una scheda tecnica. Il dato dichiarato dal costruttore è un punto di partenza, non una garanzia assoluta di resa in reparto.
Prima di introdurre uno scanner industriale in una linea di controllo o in un flusso di reverse engineering, conviene validare tre aspetti: la ripetibilità della misura sul pezzo reale, la deriva volumetrica su superfici estese e la stabilità del dato in condizioni ambientali simili a quelle operative.
Il primo controllo da eseguire è su un campione di riferimento noto, meglio se un artefatto calibrato con geometrie semplici e tolleranze stringenti. La domanda non è “quanto è preciso lo scanner in laboratorio”, ma “quanto resta preciso dopo un’ora di lavoro, con variazioni termiche e vibrazioni di fondo”.
Su componenti di grandi dimensioni, l’accuratezza volumetrica diventa più significativa della precisione puntuale: un errore che cresce con la distanza tra i punti acquisiti può compromettere l’allineamento di superfici lontane tra loro.
INSVISION affronta questo problema distinguendo tra accuratezza locale e accuratezza volumetrica. Nei sistemi della gamma industriale, il dato di precisione puntuale è accompagnato da una specifica che lega l’errore alla distanza misurata, utile per capire come si comporta lo strumento su pezzi che superano il metro.
Quando il flusso prevede l’uso di barre fotogrammetriche, la compensazione dell’errore cumulato cambia sensibilmente: è un dettaglio tecnico che in fase di validazione fa la differenza tra un rilievo accettabile e uno inutilizzabile per il controllo dimensionale.
Un secondo fronte di verifica riguarda la compatibilità tra il dato acquisito e il software di ispezione già presente in azienda. Il miglior scanner non serve a nulla se il mesh generato non si integra con i modelli CAD di riferimento o se il formato di esportazione costringe a conversioni che degradano la precisione.
Prima dell’adozione, è opportuno simulare un intero ciclo di misura su un componente rappresentativo della produzione reale, non su un campione semplificato. Questo passaggio evidenzia colli di bottiglia legati alla preparazione della superficie, alla gestione dei riferimenti e al tempo di elaborazione.
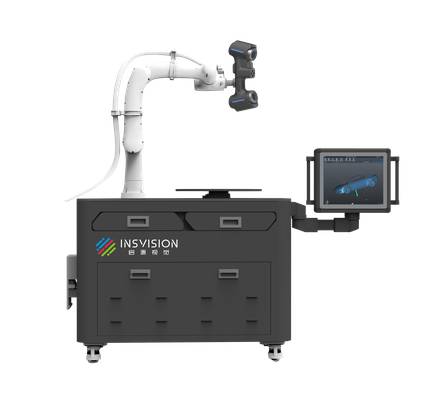
Infine, la verifica deve includere l’operatore. La scanner 3D accuracy dipende in buona parte dalla ripetibilità del percorso di scansione: due operatori diversi, o lo stesso operatore in momenti diversi, possono ottenere risultati differenti se la procedura non è vincolata.
Definire istruzioni chiare, punti di presa e sequenze di passaggio è parte integrante della validazione tecnica. Chi salta questo passaggio rischia di attribuire allo strumento errori che nascono invece da un uso non controllato.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.