

Come valutare portable scanner 3D nell’ispezione industriale
portable scanner 3d: Contesto produttivo e bisogno di misura Contesto produttivo e bisogno di misura La misura affidabile non è più un'attività da sala.
Contesto produttivo e bisogno di misura
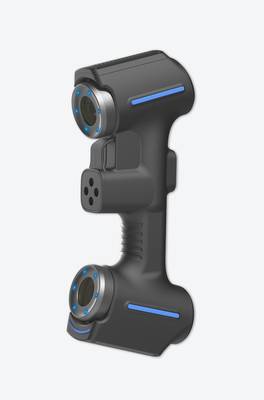
Contesto produttivo e bisogno di misura
La misura affidabile non è più un’attività da sala metrologica separata dal flusso produttivo. È diventata parte integrante del controllo processo, soprattutto dove le tolleranze si restringono e i lotti si accorciano.
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
In molti stabilimenti occidentali, il reparto qualità lavora sotto una pressione costante: deve validare primi pezzi, monitorare derive di processo e documentare conformità secondo norme ISO o ASME, senza fermare le linee più del necessario.
Flusso operativo pratico
- Contesto produttivo e bisogno di misura — La misura affidabile non è più un’attività da sala metrologica separata dal flusso produttivo.
- Dove la misura tradizionale mostra i limiti — Per anni, il controllo qualità in produzione si è basato su strumenti che funzionano bene finché il pezzo è semplice.
- Inserire la scansione 3D nel flusso operativo — Il punto non è la scansione in sé.
- Verifiche prima dell’adozione — State pensando di introdurre un portable scanner 3D in reparto e vi chiedete se reggerà il ritmo della produzione reale?
Il problema si presenta quando gli strumenti tradizionali non bastano. Calibri, dime e macchine di misura a contatto funzionano bene su geometrie semplici e piani di riferimento stabili, ma mostrano limiti evidenti su superfici complesse, forme organiche, particolari stampati o fusioni con scostamenti localizzati.
In questi casi, il dato puntuale non racconta la forma reale del pezzo. Il tecnico finisce per moltiplicare le misure, accettare incertezza o rimandare la decisione.
Serve un approccio diverso: rilevare l’intera superficie, confrontarla con il modello nominale e ottenere una mappa di scostamento leggibile anche da chi non ha fatto la scansione. È qui che un portable scanner 3D cambia il modo di lavorare. Non sostituisce il CMM dove il CMM è la scelta giusta;
copre invece le situazioni in cui il CMM non arriva, o arriva con tempi e costi non sostenibili.
La domanda che molti responsabili di produzione si pongono non è più se adottare la scansione 3D, ma come integrarla nel flusso esistente.
La risposta dipende da fattori concreti: dimensione del particolare, libertà di movimento in officina, presenza di riferimenti o marker, cadenza del lotto, ripetibilità richiesta tra un pezzo e il successivo.
Chi valuta l’investimento vuole capire se lo strumento regge l’uso quotidiano, non solo la demo in condizioni controllate.

I prodotti INSVISION come AlphaScan nascono per questo tipo di impiego. La scelta di un handheld non è una questione di moda: risponde alla necessità di portare lo strumento sul pezzo, non il pezzo sullo strumento.
Quando un particolare è montato a bordo macchina, è troppo ingombrante per essere spostato o richiede una verifica tra due fasi di lavorazione, la portabilità diventa il requisito che guida la selezione.
Il bisogno di misura, in sintesi, non è solo tecnico. È organizzativo: servono dati che il reparto produzione possa usare subito, non rapporti che arrivano quando il lotto è già stato spedito.
Un portable scanner 3D ben integrato riduce la distanza tra il momento in cui il pezzo viene prodotto e il momento in cui qualcuno sa se va bene. Questa distanza, più delle specifiche nominali, è ciò che determina il costo reale della qualità in officina.
Dove la misura tradizionale mostra i limiti
Dove la misura tradizionale mostra i limiti
Per anni, il controllo qualità in produzione si è basato su strumenti che funzionano bene finché il pezzo è semplice. Calibri, altimetri, macchine di misura a coordinate: tutti presuppongono una certa regolarità geometrica.
Il problema nasce quando il componente da verificare è una scocca stampata con nervature profonde, un inserto di stampo con superfici organiche o un particolare di ricambio per il quale non esiste più il disegno originale.
In questi casi, la misura tradizionale non è solo lenta: spesso non è proprio in grado di restituire un dato utilizzabile.
Il primo vincolo riguarda le geometrie complesse. Un tastatore fisico può raggiungere solo ciò che la sua lunghezza e il suo raggio consentono. Sottosquadri, cavità profonde, raccordi variabili e transizioni irregolari sfuggono alla rilevazione.
Il risultato è un modello di misura parziale, che costringe l’operatore a integrare con rilievi manuali e stime. La continuità dei dati ne risente: si ottengono nuvole di punti sparse, non una superficie completa.

Il secondo vincolo è temporale. Un primo articolo di ispezione su un componente stampato o fuso può richiedere ore di posizionamento, allineamento e rilevazione punto per punto. Se il lotto è in attesa di validazione, ogni ora di fermo linea ha un costo.
E quando il pezzo è grande o deformabile, il solo bloccaggio su attrezzatura introduce errori che vanificano la ripetibilità della misura.
È qui che un approccio basato su portable scanner 3D cambia il quadro. INSVISION propone strumenti come AlphaScan, pensati per rilevare superfici complete senza contatto, anche su particolari che la metrologia tradizionale fatica a descrivere.
Non si tratta di sostituire la CMM in ogni caso, ma di coprire quelle situazioni dove il dato puntuale non basta: serve una nuvola densa, continua e acquisita in tempi compatibili con la produzione.
Inserire la scansione 3D nel flusso operativo
Inserire la scansione 3D nel flusso operativo
Il punto non è la scansione in sé. È come la nube di punti diventa una decisione. Sul campo, un portable scanner 3D serve solo se il dato si aggancia a un confronto, passa a revisione e chiude con un report condivisibile.
Se il file STL resta sul portatile del tecnico, avete comprato un gadget, non uno strumento di controllo qualità.
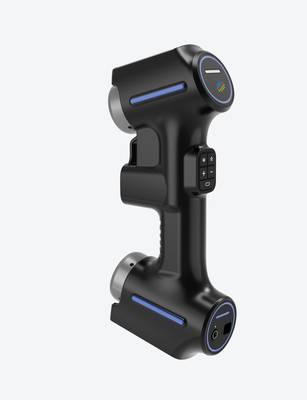
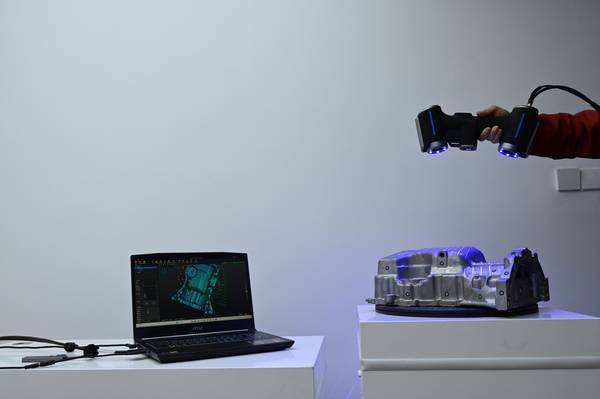
Il flusso parte dal pezzo, non dal software. Si appoggia il componente sul banco, si valuta se servono marker o se la geometria ha abbastanza riferimenti naturali, e si parte. Il vantaggio di un sistema portatile è che il laboratorio di misura va dal pezzo, non il contrario.
In fonderia o in area stampaggio questo cambia i tempi di attesa e riduce i rischi di movimentazione.
Dopo la scansione, il confronto con il CAD o con una mesh di riferimento deve essere immediato. Le mappe colore mostrano dove il materiale è in tolleranza e dove no. Qui entra il lavoro vero: capire se lo scostamento è sistematico, legato all’usura utensile o a un assestamento dello stampo.
Un operatore esperto non guarda solo il rosso e il blu. Guarda la forma della zona fuori tolleranza.
La revisione sul campo è la parte che molti sottovalutano. Con INSVISION, la mesh può essere condivisa con l’ufficio tecnico mentre il pezzo è ancora montato in macchina. Questo evita il classico loop: smonti, misuri, rimonti, ti accorgi che il difetto dipende dal serraggio e devi rifare tutto.
Il report non è un PDF statico. È un dato vivo che accompagna il lotto.
Per chi valuta l’acquisto, il consiglio è di partire da un pezzo critico reale, non da una demo su un provino pulito. Solo così si capisce se il tempo di scansione, la risoluzione e la ripetibilità sono adeguati al takt time della linea.
Verifiche prima dell’adozione
Verifiche prima dell’adozione
State pensando di introdurre un portable scanner 3D in reparto e vi chiedete se reggerà il ritmo della produzione reale? È la domanda giusta.
Prima di firmare l’ordine, vale la pena sedersi con chi fa i turni e validare quattro aspetti concreti: dimensione del particolare, libertà di movimento in officina, condizioni superficiali e cadenza di misura.
Il primo scenario adatto è il controllo dimensionale su componenti medio-grandi che oggi richiedono spostamenti continui verso la sala metrologica. Un portable scanner 3D ha senso quando il pezzo non può essere spostato facilmente, o quando il fermo macchina per il trasporto costa più della misura stessa.
Secondo scenario: controllo di primo pezzo e prove di assemblaggio su lotti piccoli, dove il confronto rapido con il CAD conta più di un report certificato in formato tradizionale. Terzo scenario: reverse engineering su ricambi senza disegno, tipico nelle linee datate o nei reparti manutenzione.
Cosa validare in reparto? Innanzitutto la stabilità termica dell’ambiente: variazioni forti tra il reparto presse e l’area controllo possono influire sulla ripetibilità. Poi la preparazione delle superfici: superfici lucide o riflettenti richiedono spesso opacizzante, e questo incide sul tempo ciclo reale.
Da non sottovalutare la presenza di vibrazioni: un banco vicino a una transfer o a una rettifica in funzione può degradare la qualità della nuvola di punti. Infine, verificate chi userà lo strumento: se l’operatore cambia a ogni turno, serve una procedura di allineamento semplice e ripetibile.
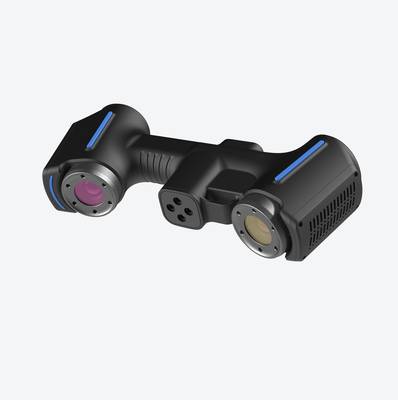
Per chi valuta soluzioni INSVISION, il punto da chiarire in fase di test è la coerenza tra accuratezza dichiarata e condizioni operative.
Il sistema industrial scanner 3D, ad esempio, riporta un’accuratezza fino a 0,020 mm per lo scanner e 0,025 mm per il tracker, con un’area di scansione che arriva a 1100×800 mm per lo scanner e 2600×2200 mm per il tracker.
Sono valori utili per capire se il sistema copre la dimensione dei vostri particolari senza richiedere troppi riposizionamenti. Ma il numero da solo non basta: chiedete una prova sul vostro pezzo, nel vostro reparto, con il vostro operatore.
Solo così capite se il portable scanner 3D entra davvero nel flusso produttivo o resta un bell’oggetto in sala metrologica.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.