

От данных сканирования к отчету контроля: высокоточный 3D сканер на практике
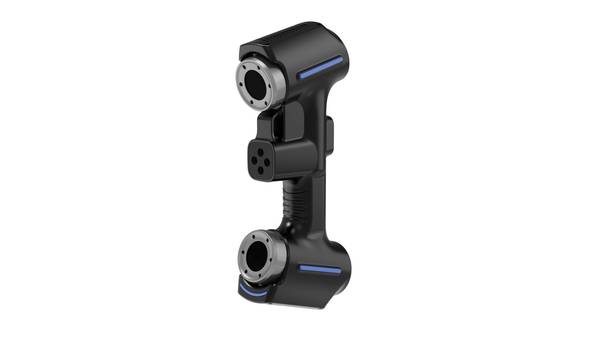
высокоточный 3d сканер: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях В современном дискретном.
Производственный контекст и потребность в измерениях
В современном дискретном производстве контроль геометрии перестал быть
В современном дискретном производстве контроль геометрии перестал быть вспомогательной операцией и превратился в источник данных для управления процессом.
Инженерные службы работают в условиях, где традиционный арсенал — штангенциркули, микрометры, калибры и координатно-измерительные машины — уже не закрывает все задачи. Проблема не в точности отдельных приборов, а в их ограничениях по охвату поверхности и скорости получения результата.
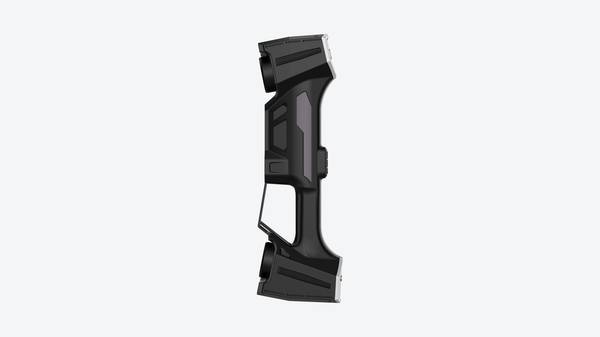
Типичная ситуация на заводе: отдел качества перегружен ручными замерами, а конструкторский отдел ждет данные для анализа отклонений формы. Сложные свободноформные поверхности, внутренние полости, кромки после механообработки — здесь точечные измерения дают фрагментарную картину.
При этом требования к прослеживаемости растут: заказчики ожидают не просто протокол «годен/не годен», а цифровую модель фактического состояния детали.
Ключевые ограничения традиционного контроля:
| Ограничение | Последствие для производства |
|---|---|
| Точечный характер замеров | Пропуск локальных отклонений формы |
| Низкая скорость на сложной геометрии | Задержка выпуска первой партии |
| Зависимость от оснастки и калибров | Рост затрат на переналадку |
| Субъективность ручных измерений | Разброс данных между операторами |
Потребность формулируется просто: получать полную цифровую копию поверхности с метрологическими характеристиками, достаточными для сравнения с CAD-моделью и анализа GD&T-допусков.
Именно эту нишу закрывает высокоточный 3D сканер — инструмент, который снимает облако точек с высокой плотностью и позволяет строить фактическую модель для контроля формы, анализа износа оснастки и обратного проектирования.
Для западных предприятий, работающих по ISO 9001 и ASME Y14.5, критично, чтобы данные сканирования встраивались в существующие процессы: первичный контроль (first-article inspection), статистический контроль партий и управление жизненным циклом оснастки.
Без надежной цифровой базы любая автоматизация контроля остается декларацией.
Где традиционные измерения теряют эффективность
Где традиционные измерения теряют эффективность
Традиционные средства измерений — штангенциркули, микрометры, координатно-измерительные машины (КИМ) — спроектированы под конкретную логику: оператор выбирает точки, прибор фиксирует значения, результат сравнивается с допуском.
Эта логика работает до тех пор, пока геометрия детали предсказуема, а критичные поверхности доступны для контактного щупа или ручного инструмента. Проблемы начинаются там, где форма перестаёт быть регулярной.
Сложная геометрия — свободные поверхности, литые переходы, органические обводы — не описывается конечным набором точек. КИМ может снять несколько сотен координат, но между ними остаются зоны неопределённости.
Для лопатки турбины или корпуса насоса с криволинейными стенками точечный контроль даёт лишь фрагментарную картину: отклонения между измеренными точками остаются невидимыми. Высокоточный 3D сканер закрывает этот пробел, фиксируя полное поле поверхности, а не выборку.
Разрывы данных возникают и в другом сценарии — при контроле внутренних полостей и глубоких карманов, куда щуп физически не достаёт. Износ внутренних стенок экструзионной матрицы, геометрия поднутрений, состояние труднодоступных сопряжений — всё это остаётся за пределами возможностей контактного инструмента.
Сканирование позволяет реконструировать такие зоны по видимым участкам и смежным поверхностям.
Наконец, сжатые сроки. Первая статья inspection (FAI) по традиционной методике занимает часы: установка, базирование, последовательный обход точек. При серийном контроле партии из десятков деталей это превращается в узкое место. Сканер снимает сотни тысяч точек за один проход, сокращая время сбора данных на порядок.
| Ограничение традиционного метода | Типичный сценарий | Что даёт сканирование |
|---|---|---|
| Точечная выборка вместо полного поля | Свободные поверхности, литые детали | Сплошная цифровая модель поверхности |
| Недоступность для щупа | Внутренние полости, поднутрения | Реконструкция по видимым зонам и смежным поверхностям |
| Длительный последовательный обход | FAI, серийный контроль партий | Параллельный сбор данных за один проход |
| Зависимость от квалификации оператора | Сложное базирование, ручные замеры | Воспроизводимость, меньше влияния человеческого фактора |
Практическое следствие если деталь содержит хотя бы одну
Практическое следствие: если деталь содержит хотя бы одну нерегулярную поверхность, внутреннюю полость или требует контроля в темпе производства — традиционная точечная метрология перестаёт быть достаточной. Это не дефект инструментов, а граница их применимости.
Высокоточный 3D сканер не заменяет КИМ там, где нужен контроль одного-двух критичных размеров с максимальной точностью; он дополняет его там, где нужна полнота данных о форме.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Понимание ценности высокоточного 3D сканера начинается не с характеристик оборудования, а с его места в производственной цепочке. В отличие от ручных измерительных инструментов, которые фиксируют отдельные точки или линейные размеры, сканер создает полную цифровую копию геометрии детали.
Эта копия становится исходными данными для всех последующих операций — и здесь важно не путать сканирование как таковое с измерительным циклом в целом.
Типичный цикл контроля геометрии состоит из четырех взаимосвязанных этапов. Пропуск любого из них разрушает прослеживаемость результатов, на которую опираются аудиты по ISO 9001 или AS9100.
Этап Содержание операции Результат Сканирование Оцифровка физической поверхности
| Этап | Содержание операции | Результат |
|---|---|---|
| Сканирование | Оцифровка физической поверхности без привязки к допускам | Полигональная сетка (mesh) или облако точек |
| Сравнение | Наложение облака на CAD-модель или эталонную деталь | Карта отклонений с цветовой индикацией |
| Проверка | Анализ отклонений по заданным GD&T-допускам | Вердикт «годен/не годен» по каждому контролируемому параметру |
| Отчетность | Фиксация результатов в воспроизводимом формате | Протокол, пригодный для аудита и передачи заказчику |
Ключевое различие между вторым и третьим этапом часто упускают из виду. Сравнение показывает, *где* и *насколько* поверхность отклоняется от номинала. Проверка отвечает на другой вопрос: выходит ли отклонение за пределы поля допуска, указанного в чертеже. Высокоточный 3D сканер обеспечивает только первый этап.
Корректность вердикта зависит от качества эталонной модели, правильности базирования и адекватности заданных допусков.
На практике это означает: сканер не заменяет КИМ (координатно-измерительную машину) и не отменяет калибры. Он закрывает те задачи, где контактные методы либо слишком медленны, либо физически не могут добраться до измеряемой поверхности — например, при контроле внутренних полостей или эластичных материалов.
В западной производственной практике такой подход называют «гибридной метрологией», когда контактные и бесконтактные методы дополняют друг друга в рамках единого протокола.
Отдельного внимания заслуживает этап отчетности. Цветовая карта отклонений без привязки к системе допусков — это иллюстрация, а не протокол. Для передачи данных в MRP/ERP-системы или заказчику требуются числовые значения по каждому контролируемому сечению, а не скриншот с градиентом.
Оборудование INSVISION в этом контексте рассматривается как источник первичных данных, качество которых определяет достоверность всего цикла — но не заменяет сам цикл.
Что проверить перед внедрением
Прежде чем интегрировать высокоточный 3D сканер в производственный
Прежде чем интегрировать высокоточный 3D сканер в производственный цикл, инженеру стоит рассматривать его не как замену КИМ, а как инструмент для закрытия специфических пробелов в контроле геометрии. Ключевой принцип выбора — соответствие сценария задаче, а не абстрактная «точность» прибора.
На площадке проверяют не только паспортные характеристики, но и условия, в которых сканер будет работать.
Первое, что требует оценки — стабильность микроклимата. Перепады температуры более 2–3 °C в течение измерительной сессии напрямую влияют на повторяемость результатов, особенно при контроле допусков в диапазоне 20–50 мкм.
Второе — вибрации от соседнего оборудования: штамповочные прессы или компрессоры, работающие в том же пролёте, могут свести на нет преимущества высокоточного 3D сканера. Третье — состояние поверхности деталей.
Блестящий металл после токарной обработки или прозрачный пластик требуют нанесения матирующего спрея, что увеличивает время цикла и вносит погрешность толщины покрытия.
Также стоит заранее определить, какой тип данных нужен цеху. Если задача — контроль геометрии по CAD-модели, достаточно облака точек и цветовой карты отклонений. Если речь о реверс-инжиниринге, потребуется постобработка в CAD-редакторе, и здесь критично качество сетки на острых кромках.
| Критерий проверки | Что оценивать | Типичный риск при игнорировании |
|---|---|---|
| Температурный дрейф | Стабильность показаний при нагреве/охлаждении детали | Ложные отклонения вне допуска |
| Вибрационный фон | Амплитуда колебаний основания сканера | Шум в данных, потеря мелких элементов |
| Отражающая способность | Необходимость матирования поверхности | Неполное облако точек, провалы на радиусах |
| Формат экспорта | Совместимость с PolyWorks, GOM Inspect, Geomagic | Ручная конвертация, потеря точности |
Отдельно стоит проговорить с операторами, какие элементы они считают критичными для контроля. Сканер может отлично оцифровывать свободные поверхности, но проваливаться на глубоких отверстиях малого диаметра или узких пазах.
Если таких элементов много, их всё равно придётся мерить щупами или калибрами — и это стоит заложить в маршрут контроля сразу, а не после запуска системы.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.