

Perché il flusso di lavoro scansione 3D non funziona nei controlli industriali e come rimediare
flusso di lavoro scansione 3d: Requisiti nascosti dei controlli dimensionali industriali con scansione 3D Requisiti nascosti dei controlli dimensionali.
Requisiti nascosti dei controlli dimensionali industriali con scansione 3D
Un controllo dimensionale in produzione non si esaurisce quando il pezzo esce dalla macchina di misura. Chi lavora in automotive, aerospace MRO, medicale o energia sa che il vero vincolo è il flusso di lavoro attorno alla scansione 3D: conformità ISO/ASME, tracciabilità del lotto, allineamento con i tempi lean.
La difficoltà operativa sta nel bilanciare velocità e precisione quando la linea non si ferma. Un componente automotive richiede acquisizioni rapide ma con tolleranze GD&T stringenti; una pala aeronautica in MRO presenta superfici usurate e nessun CAD di riferimento affidabile;
un impianto medicale impone documentazione completa per ogni singola unità. Il flusso di lavoro scansione 3D deve quindi includere acquisizione, allineamento, eventuale ri-scansione delle zone critiche e validazione del dato rispetto al nominale.
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
Se uno di questi passaggi non è ripetibile o non lascia traccia, il dato non è utilizzabile in audit. Con INSVISION, il valore non sta nel singolo scan, ma nella possibilità di costruire un processo di misura documentato, ripetibile e compatibile con i ritmi produttivi reali.
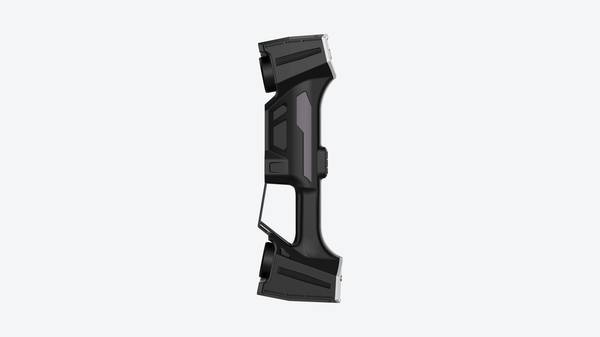
Sintesi dello scenario
Un modo pratico per leggere l’articolo è partire da questo scenario:
- Requisiti nascosti dei controlli dimensionali indus…: Un controllo dimensionale in produzione non si esaurisce quando il pezzo esce dalla macchina di misura.
- Rischi di acquisizione e disallineamento nei flussi…: Chi lavora ogni giorno in sala metrologica sa bene che il flusso di lavoro scansione 3D non si limita a premere un…
- Checklist di validazione per un flusso di lavoro sc…: Quando un flusso di lavoro scansione 3D entra in produzione, il problema non è più “se lo scanner funziona”, ma se…
Vincoli di oggetto e ambiente che condizionano il flusso di lavoro scansione 3D
Prima di configurare un flusso di lavoro scansione 3D, serve una mappatura diagnostica dei vincoli. Non è un passaggio opzionale: è ciò che determina se il dato finale sarà utilizzabile o da rifare.
Le geometrie complesse restano il primo filtro. Cavità interne profonde, bordi sottili, nervature e superfici a doppia curvatura impongono scelte precise su angoli di ripresa, numero di passate e strategia di allineamento.
Un sottosquadro non raggiunto produce una nuvola incompleta che si trascina fino alla validazione finale.
I materiali complicano il quadro. Superfici riflettenti o traslucide richiedono opacizzazione controllata, mentre le superfici scure assorbono troppa luce. In entrambi i casi, la configurazione di esposizione e risoluzione va regolata per evitare rumore o buchi nel dato.
Tolleranze microniche o sub-microniche alzano il rigore su calibrazione, stabilità del setup e ripetibilità delle acquisizioni. Se l’ambiente produttivo presenta polvere, vibrazioni o variazioni di temperatura, il flusso di lavoro scansione 3D deve includere riferimenti di controllo e verifiche intermedie.
Infine, i tempi di ciclo imposti dalla produzione definiscono quanta automazione o parallelizzazione introdurre. Con INSVISION, la configurazione parte sempre da questi vincoli reali, non da una scheda tecnica: il flusso di lavoro scansione 3D si adatta all’oggetto e al contesto, non il contrario.
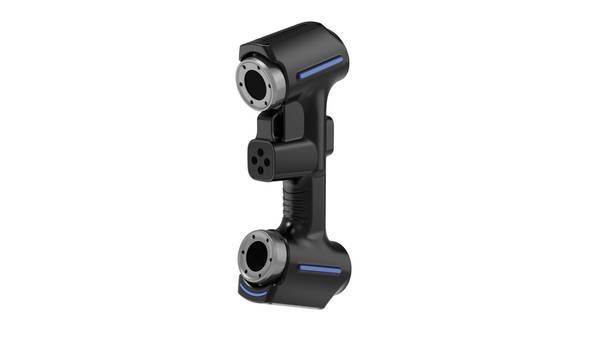
Rischi di acquisizione e disallineamento nei flussi di scansione 3D standard
Chi lavora ogni giorno in sala metrologica sa bene che il flusso di lavoro scansione 3D non si limita a premere un pulsante. Il problema più frequente parte già in fase di acquisizione: superfici lucide, trasparenti o con geometrie fortemente concave restituiscono nuvole di punti incomplete.
Il tecnico se ne accorge solo in fase di post-processing, quando il modello presenta fori o zone a bassa densità. A quel punto la scansione va ripetuta, spesso con preparazione superficiale aggiuntiva.
Il secondo punto critico è l’allineamento tra acquisizioni parziali. Quando si lavora su particolari di grandi dimensioni o con pochi riferimenti geometrici univoci, gli algoritmi di registrazione possono introdurre errori di traslazione o rotazione.
Il risultato è un modello apparentemente chiuso ma metricamente non affidabile: le quote rilevate non rispecchiano la geometria reale. Per un ingegnere qualità, un dato del genere è più pericoloso di un dato mancante, perché non genera un allarme immediato.
Ci sono poi i problemi legati al ritmo produttivo. Un flusso di lavoro scansione 3D che richiede più sessioni di ripresa, rilavorazioni manuali e controlli incrociati per ottenere una mesh pulita non è compatibile con i tempi di una linea che produce lotti giornalieri.
La conseguenza diretta è che il controllo dimensionale si concentra su pochi campioni, lasciando scoperte ampie porzioni della produzione.
Infine, la formattazione dei dati. Molti sistemi restituiscono mesh che non possono essere importate direttamente nei software CAD o di controllo qualità senza conversioni, riparazioni topologiche e semplificazioni. Ogni passaggio aggiuntivo introduce la possibilità di errore umano e allunga il ciclo di validazione.
I costi nascosti sono reali: non si vedono in fase di acquisto dello strumento, ma emergono come ritardi nelle consegne, non conformità rilevate dal cliente e ore di lavoro tecnico non pianificate.
INSVISION affronta questi temi partendo proprio dalla sequenza di acquisizione, allineamento e validazione, con flussi pensati per ridurre il numero di passaggi tra la nuvola di punti e il dato utilizzabile in produzione.
Come adattare il flusso di lavoro scansione 3D ai vincoli di produzione: l’approccio INSVISION
Molti considerano il flusso di lavoro scansione 3D un vincolo rigido, quasi un corpo estraneo ai ritmi produttivi. In realtà, il problema non è la scansione in sé, ma la sua configurazione generica.
Su una linea automotive, un componente con tolleranze GD&T strette richiede strategie di acquisizione e allineamento diverse rispetto a una pala aerospaziale in ambiente MRO o a un dispositivo medico con superfici lucide.
INSVISION parte da qui: analizzare l’oggetto, l’ambiente e i requisiti di consegna prima di definire il flusso. Non si tratta solo di scegliere lo scanner, ma di stabilire dove acquisire, quante pose servono, quando riallineare e cosa validare.
Un flusso tarato sui vincoli reali riduce le rilavorazioni, perché l’operatore sa esattamente cosa controllare e quando fermarsi. Il risultato è un processo che non rallenta la produzione, ma ne diventa parte.
Checklist di validazione per un flusso di lavoro scansione 3D affidabile
Quando un flusso di lavoro scansione 3D entra in produzione, il problema non è più “se lo scanner funziona”, ma se i dati che genera reggono un audit, un controllo lotto o una contestazione cliente. La differenza tra una demo convincente e un processo industriale sta nella validazione.
E la validazione parte da una domanda scomoda: cosa succede quando la nuvola di punti non copre una geometria critica e nessuno se ne accorge?
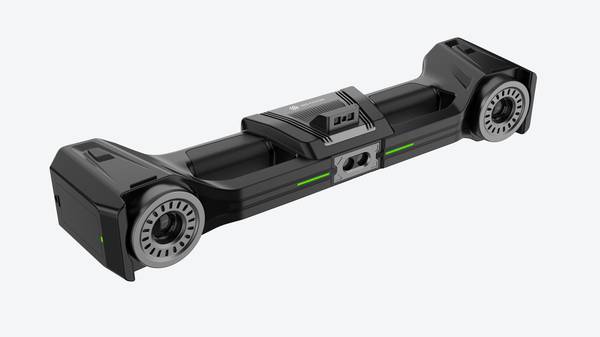
Il primo controllo riguarda la copertura. Prima di accettare una scansione, verificate che tutte le superfici funzionali, i raccordi, i fori con tolleranza GD&T e le zone di accoppiamento siano acquisite senza occlusioni sistematiche.
Non basta il colpo d’occhio sulla mesh: servono criteri oggettivi, come la densità di punti minima su spigoli e cavità profonde. Se una zona è assente o rumorosa, va pianificata una ripresa mirata, non un ritocco software.
Il secondo punto critico è l’allineamento. Un errore di registrazione tra scansioni diverse produce deviazioni fantasma che sembrano difetti reali. Prima di estrarre misure, controllate i residui di allineamento sui riferimenti primari.
Se il componente ha superfici simmetriche o ripetitive, un allineamento “riuscito” può essere matematicamente valido ma geometricamente sbagliato. In questi casi conviene vincolare la registrazione a elementi univoci, non alla nuvola intera.
La terza verifica è la conformità delle tolleranze. Le mappe colorimetriche sono utili, ma non sostituiscono una lettura numerica contro la norma di riferimento. Per ogni quota critica va definito il metodo di estrazione: sezione, cilindro best-fit, piano di riferimento.
Lo stesso dato grezzo può dare esiti diversi in base al criterio scelto. Il flusso va validato non sul pezzo “facile”, ma sul pezzo limite, quello che sta al confine della tolleranza.
Infine, la tracciabilità. Ogni scansione deve portare con sé lotto, operatore, data, versione del software e stato di validazione. Senza questo, il dato tridimensionale è inutilizzabile per il monitoraggio qualità e per le non conformità cliente.
Un flusso di lavoro scansione 3D affidabile è quello che produce non solo mesh, ma decisioni difendibili.
Confini applicativi dei flussi di scansione 3D: quando serve una valutazione dedicata
L’adozione di flussi di lavoro scansione 3D sta cambiando il controllo qualità in molti reparti produttivi, ma non tutti gli scenari rientrano nelle configurazioni standard.
Componenti con tolleranze estremamente elevate, geometrie con accesso molto limitato, ambienti con condizioni operative estreme o linee di produzione completamente automatizzate richiedono una valutazione preliminare dedicata.
In questi casi, prima di scegliere una soluzione è necessario definire con precisione le specifiche del progetto: il tipo di superficie da acquisire, la strategia di allineamento, le eventuali riprese aggiuntive e i criteri di validazione dei dati.
Solo così si evita di investire in una configurazione che non garantisce risultati conformi o che genera costi operativi nascosti.
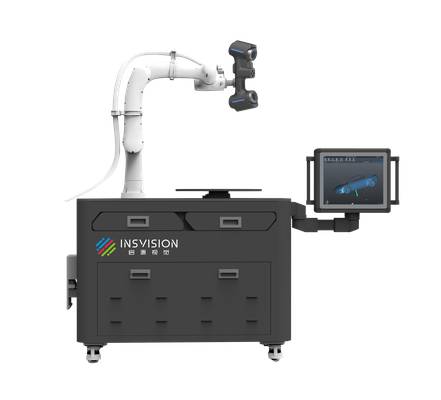
INSVISION affronta questi confini applicativi partendo dall’oggetto da rilevare e dal compito ispettivo, non dalla scheda tecnica.
L’obiettivo è definire una configurazione che assicuri un buon rapporto tra investimento e benefici operativi, mantenendo la tracciabilità qualitativa richiesta dai moderni standard industriali.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.