

Cosa verificare prima di scegliere rapporto di ispezione 3D
rapporto di ispezione 3d: Contesto produttivo e bisogno di misura Contesto produttivo e bisogno di misura Nelle officine meccaniche e nei reparti qualità, il.
Contesto produttivo e bisogno di misura
Contesto produttivo e bisogno di misura
Nelle officine meccaniche e nei reparti qualità, il controllo dimensionale segue ancora in molti casi un percorso consolidato: calibro, micrometro, comparatore, a volte una CMM quando il pezzo lo consente e il tempo lo permette.
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
Il problema emerge quando la geometria si complica, quando le tolleranze stringono o quando il lotto è piccolo e il setup di misura diventa più lungo della lavorazione stessa.
In questi contesti, il dato dimensionale arriva tardi, oppure arriva incompleto, e la decisione di accettare o scartare un pezzo finisce per poggiare su un campionamento parziale.
Flusso operativo pratico
- Contesto produttivo e bisogno di misura — Nelle officine meccaniche e nei reparti qualità, il controllo dimensionale segue ancora in molti casi un percorso consolidato: ca…
- Dove la misura tradizionale mostra i limiti — Molti responsabili qualità partono da un presupposto sbagliato: che il problema sia solo la precisione dello strumento.
- Inserire la scansione 3D nel flusso operativo — Il valore di un sistema di scansione 3D non si misura in laboratorio, ma in officina, dentro il ritmo reale della produzione.
- Rapporto di ispezione 3D: verifiche prima dell’adozione — Prima di introdurre uno scanner 3D in reparto qualità, conviene fermarsi su un punto spesso trascurato: non tutti i pezzi e non t…
La pressione sui controlli non è solo tecnica, è anche organizzativa. Un collaudo che richiede ore di piazzamento in macchina blocca il flusso, trattiene operatori specializzati e sposta il collo di bottiglia dalla lavorazione alla verifica.
Quando poi emergono non conformità a valle, il costo non è più solo quello della misura, ma quello della rilavorazione, del fermo linea o della contestazione cliente.
In questi casi il dato affidabile non è un dettaglio: è la condizione per difendere la conformità del prodotto e per capire davvero dove si sta perdendo controllo di processo.
Qui si inserisce il rapporto di ispezione 3D. Non come sostituzione di tutti gli strumenti tradizionali, ma come modalità per generare una nuvola di punti completa, confrontabile con il modello nominale, capace di restituire in tempi brevi una mappa delle deviazioni su superfici complesse.
Per chi gestisce la produzione, questo significa passare da una verifica a campione su pochi punti a una descrizione estesa della geometria reale, utile sia per il collaudo sia per il dialogo con l’ufficio tecnico.
In ambienti come l’automotive, l’aerospace o la produzione di stampi, la richiesta di documentazione sta crescendo: il cliente non vuole solo il pezzo buono, vuole la prova che il pezzo è buono. Un rapporto di ispezione 3D ben costruito fornisce esattamente questo: una traccia oggettiva, ripetibile e archiviabile.
INSVISION affronta questa esigenza partendo dall’oggetto da misurare e dal tipo di esito richiesto, non dalla scheda tecnica dello strumento. Il valore sta nel dato che arriva al momento giusto, nel formato che serve davvero a chi deve decidere.
Dove la misura tradizionale mostra i limiti
Dove la misura tradizionale mostra i limiti
Molti responsabili qualità partono da un presupposto sbagliato: che il problema sia solo la precisione dello strumento. In realtà, sui componenti che contano davvero, il limite non è quasi mai il micrometro. È la geometria.
Quando una superficie libera, un sottosquadro o una nervatura interna non sono accessibili a un tastatore, la misura diventa un’approssimazione per punti. E l’approssimazione, in un flusso ISO o ASME, si traduce in rilievi non ripetibili e in rapporti che non raccontano l’intera superficie.
Il secondo vincolo è la continuità dei dati. Una CMM a contatto restituisce una nuvola di punti discreta: utile per verificare tolleranze dimensionali classiche, ma insufficiente quando serve una mappa completa degli scostamenti, una comparazione con il CAD o una base per il reverse engineering.
Il tecnico finisce per integrare il dato con congetture, e il rapporto di ispezione 3D che ne deriva non è più un documento oggettivo.

Poi ci sono i tempi. Programmazione, allineamento, cicli punto-punto: su lotti piccoli o su primi pezzi, il collo di bottiglia è spesso la misura, non la lavorazione.
È qui che un approccio a scansione ottica come quello di INSVISION cambia il flusso: acquisizione a campo pieno, senza contatto, con una nuvola densa che copre anche le zone che il tastatore non raggiunge.
Il risultato è un rapporto di ispezione 3D più completo, generato in una frazione del tempo e con meno dipendenza dall’operatore.
Per un ingegnere occidentale, abituato a ragionare in termini di capability e di tracciabilità, il punto non è sostituire la CMM. È smettere di usarla dove non ha senso. Geometrie complesse, superfici organiche, zone interne: lì la misura tradizionale non è più uno standard, è un compromesso.
E il compromesso, in produzione, si paga in ore di rilavorazione e in lotti contestati.
Inserire la scansione 3D nel flusso operativo
Inserire la scansione 3D nel flusso operativo
Il valore di un sistema di scansione 3D non si misura in laboratorio, ma in officina, dentro il ritmo reale della produzione.
Un errore frequente è trattare la scansione come un’attività separata: si digitalizza il pezzo, si esporta la nuvola di punti, si passa a un software diverso, si attende una revisione, e solo dopo si decide se il lotto può avanzare. In questo modo la tecnologia c’è, ma il flusso resta lento.
L’integrazione corretta parte dal collegamento tra quattro momenti: scansione, confronto, revisione e report. Il pezzo viene rilevato accanto alla linea o nella sala metrologica. La nuvola di punti viene immediatamente confrontata con il CAD di riferimento o con un pezzo master acquisito in precedenza.
Le deviazioni vengono lette da chi ha la responsabilità della qualità, non solo da chi gestisce lo strumento. Il rapporto di ispezione 3D diventa l’output finale, archiviato e associato al lotto, all’ordine o al cliente.
Questo passaggio è meno banale di quanto sembri. In molte officine il collo di bottiglia non è la velocità di acquisizione, ma il tempo che intercorre tra la misura e la decisione. Se il report arriva quando il lotto è già imballato, la scansione non ha ridotto il rischio: lo ha solo documentato.
Se invece il confronto avviene mentre il pezzo è ancora in lavorazione, l’operatore può intervenire prima che la deviazione si trasformi in scarto o rilavorazione.
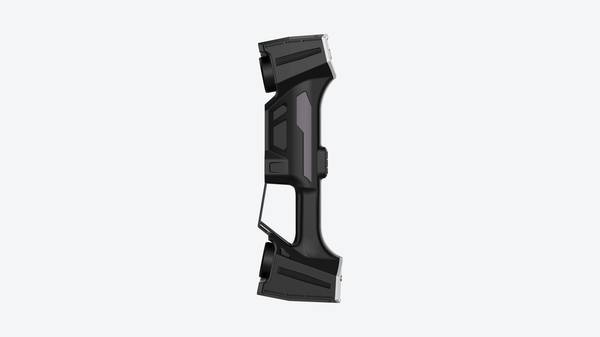
INSVISION entra in questo flusso in modo pragmatico. Gli scanner industriali della linea industrial scanner 3D sono pensati per essere utilizzati in contesti produttivi reali, non solo in ambienti controllati.
La loro utilità emerge quando il dato acquisito viene letto con gli strumenti di analisi già presenti in azienda, oppure quando il sistema diventa il riferimento per costruire un archivio digitale dei pezzi critici.
Non serve stravolgere il reparto qualità: serve collocare la scansione nel punto giusto della sequenza operativa.
Un esempio concreto è la gestione dei componenti con tolleranze strette o geometrie difficili da verificare con strumenti tradizionali. In questi casi la scansione non sostituisce solo il calibro, ma riduce il numero di passaggi tra reparti.
Il pezzo viene rilevato una volta, il confronto avviene sul modello digitale e il report viene condiviso con produzione, qualità e ufficio tecnico senza dover rieseguire la misura.
Il punto chiave per chi gestisce la produzione è semplice: la scansione 3D deve produrre un dato utilizzabile subito, non un archivio di nuvole di punti da interpretare in un secondo momento.
Quando scansione, confronto, revisione e report sono collegati nello stesso ciclo operativo, il rapporto di ispezione 3D smette di essere un documento a consuntivo e diventa uno strumento di controllo attivo.
È questa la differenza tra digitalizzare per moda e digitalizzare per ridurre davvero tempi, rilavorazioni e incertezza sulle decisioni.
Rapporto di ispezione 3D: verifiche prima dell’adozione
Prima di introdurre uno scanner 3D in reparto qualità, conviene fermarsi su un punto spesso trascurato: non tutti i pezzi e non tutti i flussi di controllo giustificano lo stesso livello di digitalizzazione.
Un sistema che funziona benissimo su una linea automotive può rivelarsi sovradimensionato per una piccola officina meccanica, e viceversa.
La valutazione preliminare non è quindi un passaggio burocratico, ma il momento in cui si capisce se il rapporto di ispezione 3D entrerà davvero nel ciclo produttivo o resterà uno strumento isolato.
Il primo aspetto da validare riguarda la tipologia di superfici e geometrie da rilevare. Componenti con forme libere, nervature interne, sottosquadri o aree difficilmente accessibili con strumenti tradizionali traggono vantaggio immediato dalla scansione ottica.
Al contrario, pezzi con tolleranze molto ampie e geometrie semplici possono continuare a essere gestiti con calibri e comparatori senza perdita di valore.
La domanda corretta da porsi in reparto non è “quanto è preciso lo scanner”, ma “quanto margine di errore posso tollerare nel mio processo attuale e dove si concentrano le non conformità”.
Un secondo elemento da verificare è la stabilità dell’ambiente di misura. Vibrazioni, sbalzi termici, illuminazione variabile e presenza di polvere o liquidi influenzano la ripetibilità della scansione. In molti stabilimenti occidentali, l’area metrologica è separata dalla produzione proprio per questo motivo.
Se l’obiettivo è portare lo scanner accanto alla macchina utensile, bisogna prima osservare le condizioni reali per alcune ore, non limitarsi a una prova dimostrativa in condizioni ideali.
Va poi considerato il flusso dati esistente. Un rapporto di ispezione 3D produce nuvole di punti, mesh e confronti con il CAD. Se l’azienda non ha ancora definito chi riceve questi file, come vengono archiviati e con quale cadenza vengono consultati, il rischio è di accumulare dati senza trasformarli in decisioni.
Prima dell’adozione serve quindi un accordo minimo tra qualità, produzione e ufficio tecnico su formato, soglie di accettazione e responsabilità di revisione.
Infine, è utile validare il sistema su un lotto reale già misurato con metodo tradizionale. Il confronto tra i due esiti, eseguito sullo stesso pezzo e nelle stesse condizioni operative, permette di valutare non solo la coerenza dimensionale, ma anche il tempo effettivo di preparazione, scansione e refertazione.
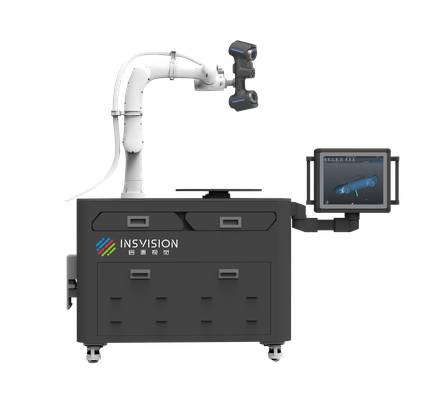
INSVISION propone scanner industriali 3D che si integrano in questo tipo di verifica senza richiedere postazioni dedicate o operatori specializzati in metrologia ottica.
La valutazione sul campo, condotta con pezzi propri e tolleranze proprie, resta comunque il criterio più affidabile per decidere se l’investimento avrà un ritorno operativo concreto.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.