

Come valutare scansione 3D automatizzata nell’ispezione industriale
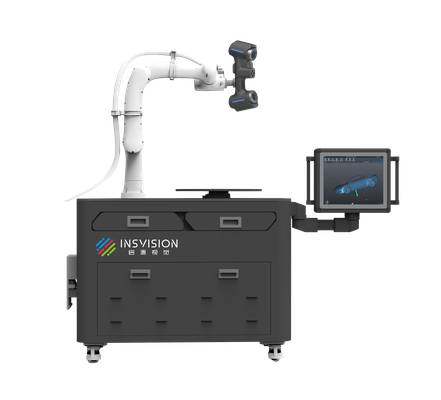
Definizione di scansione 3D automatizzata Definizione di scansione 3D automatizzata La scansione 3D automatizzata è una tecnologia di acquisizione.
Definizione di scansione 3D automatizzata
Definizione di scansione 3D automatizzata
La scansione 3D automatizzata è una tecnologia di acquisizione tridimensionale in cui la rilevazione geometrica di un oggetto avviene senza intervento manuale continuo da parte di un operatore.
A differenza della scansione manuale, dove il tecnico muove lo scanner sulla superficie del pezzo, e di quella semiautomatizzata, che prevede ancora fasi di presidio o posizionamento ripetuto, la modalità automatizzata integra sensori, sistemi di movimentazione e software di elaborazione in una cella o in una stazione operativa autonoma.
Flusso operativo pratico
- Definizione di scansione 3D automatizzata — La scansione 3D automatizzata è una tecnologia di acquisizione tridimensionale in cui la rilevazione geometrica di un oggetto avv…
- Principio di funzionamento generale — La scansione 3D automatizzata si basa su una sequenza operativa che riduce al minimo la manipolazione manuale del pezzo e affida…
- Criteri di valutazione per soluzioni industriali — Meta Description: Criteri oggettivi per valutare una soluzione di scansione 3D automatizzata in ambito industriale: precisione, v…
- Ambiti di applicazione e contesti di elezione — La scansione 3D automatizzata trova il suo spazio naturale laddove il volume dei pezzi da controllare, la ripetibilità richiesta…
Il principio è semplice: il pezzo viene posizionato, il ciclo di scansione parte, la nuvola di punti viene generata e convertita in mesh o confrontata con il modello CAD di riferimento. L’operatore interviene solo per caricare e scaricare i componenti o per gestire le eccezioni segnalate dal sistema.
Questa distinzione non è solo terminologica. Ha implicazioni concrete sulla ripetibilità della misura, sulla capacità di gestire lotti, sulla tracciabilità dei dati e sull’integrazione con i flussi produttivi esistenti.
| Modalità di scansione | Intervento operatore | Ripetibilità tipica | Contesto d’uso prevalente |
|---|---|---|---|
| Manuale | Continuo durante l’acquisizione | Dipendente dall’operatore | reverse engineering, pezzi unici, campionature |
| Semiautomatizzata | Parziale (posizionamento, avvio, supervisione) | Media | Controlli in linea, piccoli lotti |
| Automatizzata | Minimo (carico/scarico, gestione eccezioni) | Elevata e documentabile | Produzione in serie, controllo qualità integrato |
Nel contesto dell’Industria 4.0, la scansione 3D automatizzata rappresenta uno strumento di raccolta dati geometrici che alimenta i sistemi di gestione della qualità senza creare colli di bottiglia.
In ottica lean manufacturing, elimina gli sprechi legati all’attesa, alla rilavorazione e alla variabilità della misura manuale.
Un aspetto spesso sottovalutato riguarda la conformità normativa. Le procedure di controllo dimensionale secondo i riferimenti ISO e ASME richiedono non solo accuratezza, ma anche ripetibilità documentabile e tracciabilità del processo di misura.
Un sistema automatizzato, opportunamente validato, fornisce registrazioni coerenti nel tempo e riduce il rischio di errore umano — un requisito centrale quando si lavora su componenti automotive, aerospaziali o medicali dove le tolleranze GD&T sono stringenti.
La scansione automatizzata non sostituisce il giudizio dell’ingegnere: lo sposta. Il metrologo non passa più ore a inseguire superfici con lo scanner in mano, ma analizza deviazioni, valuta trend di processo e interviene quando i dati segnalano derive. È un cambio di ruolo, non una semplice automazione del gesto.
Principio di funzionamento generale
Principio di funzionamento generale
La scansione 3D automatizzata si basa su una sequenza operativa che riduce al minimo la manipolazione manuale del pezzo e affida la ripetibilità del processo a un sistema coordinato di hardware e software.
Il flusso parte dal posizionamento: il componente viene collocato su una piattaforma dedicata, movimentato lungo una linea di produzione oppure caricato da un sistema di presa automatica. La stabilità e la ripetibilità del posizionamento determinano in larga parte la qualità del dato acquisito.
L’acquisizione avviene tramite sensori ottici — tipicamente a luce strutturata o laser — che rilevano la geometria superficiale senza contatto. I dati grezzi vengono elaborati automaticamente per generare una nuvola di punti, che viene poi convertita in mesh o modello 3D.
A questo punto il software esegue il confronto con il modello CAD di riferimento o con parametri di tolleranza predefiniti, producendo mappe di scostamento e report dimensionali.
| Fase | Operazione | Ruolo dell’operatore |
|---|---|---|
| Posizionamento | Collocazione su piattaforma, linea o sistema di movimentazione | Configurazione iniziale, supervisione |
| Acquisizione | Rilevamento ottico della superficie | Nessuno durante il ciclo |
| Elaborazione | Generazione nuvola di punti, mesh, modello 3D | Controllo dei risultati |
| Confronto | Verifica contro CAD o parametri di controllo | Analisi anomalie |
La gestione dell’intero flusso è affidata a software dedicati. L’intervento umano resta limitato alla configurazione iniziale del ciclo, alla definizione dei criteri di accettazione e alla gestione di eventuali anomalie segnalate dal sistema.
Questo approccio si integra con logiche di controllo qualità tipiche dei contesti ISO e ASME, dove la tracciabilità e la ripetibilità della misura contano quanto il singolo esito dimensionale.
Criteri di valutazione per soluzioni industriali
Meta Description: Criteri oggettivi per valutare una soluzione di scansione 3D automatizzata in ambito industriale: precisione, velocità, compatibilità e integrazione.
La valutazione di una soluzione di scansione 3D automatizzata non si esaurisce nella scheda tecnica. In un contesto produttivo reale, il valore di un sistema emerge dalla sua capacità di inserirsi in un flusso esistente senza creare colli di bottiglia o richiedere interventi manuali continui.
Per chi opera nel controllo qualità, nell’ingegneria di produzione o nell’approvvigionamento, servono parametri misurabili e verificabili in fase di test.
La tabella che segue raccoglie i criteri essenziali da considerare prima di un investimento. Non si tratta di una classifica, ma di una griglia di analisi tecnica.
| Criterio di valutazione | Descrizione e rilevanza industriale |
|---|---|
| Precisione di acquisizione | Grado di corrispondenza tra i dati rilevati e le dimensioni reali del pezzo; fondamentale per garantire la conformità a normative e specifiche tecniche. |
| Velocità di ciclo | Tempo necessario per completare la scansione e l’elaborazione dei dati di un pezzo; rilevante per l’integrazione in linee di produzione con ritmi serrati. |
| Compatibilità con materiali e superfici | Capacità di acquisire dati correttamente su diverse tipologie di superfici (opache, riflettenti, scure, chiare) e materiali comuni nell’industria. |
| Integrabilità con sistemi esistenti | Possibilità di connettere la soluzione a software CAD, sistemi di gestione della qualità (QMS) e sistemi di esecuzione della produzione (MES) già presenti in azienda. |
| Flessibilità di configurazione | Facilità e velocità di impostazione di nuovi programmi di scansione per pezzi diversi, utile per contesti con produzione mista o lotti variabili. |
| Conformità normativa | Rispetto delle normative industriali relative al controllo qualità e alla sicurezza, per garantire la validità dei rilevamenti in contesti regolamentati. |
Un aspetto spesso sottovalutato è la compatibilità con le tolleranze geometriche definite nei disegni tecnici. La precisione dichiarata dal costruttore va verificata sul campo, con pezzi di riferimento e procedure di validazione ripetibili.
Lo stesso vale per la velocità: il dato di targa va confrontato con il ciclo completo, inclusi posizionamento, elaborazione e trasferimento dati al MES o al sistema QMS.
La flessibilità di configurazione merita attenzione particolare in ambienti con produzione a lotti variabili. Un sistema che richiede ore di programmazione per ogni nuovo codice pezzo vanifica i benefici dell’automazione.
In questo senso, soluzioni come il sistema di ispezione 3D automatizzata AlphaAutoScan-400 di INSVISION rappresentano un riferimento utile per comprendere come i criteri sopra descritti si traducano in specifiche concrete, ma la griglia resta applicabile a qualsiasi fornitore.
Ambiti di applicazione e contesti di elezione
Ambiti di applicazione e contesti di elezione
La scansione 3D automatizzata trova il suo spazio naturale laddove il volume dei pezzi da controllare, la ripetibilità richiesta e la necessità di documentazione tracciabile superano ciò che un operatore può gestire con strumenti manuali.
Il criterio non è semplicemente la complessità geometrica del singolo componente, ma la combinazione tra cadenza produttiva, numero di caratteristiche dimensionali da verificare e tolleranze da attestare.
Nei settori automotive e aerospaziale, l’impiego più frequente riguarda il controllo di componenti per carrozzeria, propulsione, sospensioni, strutture e motori.
Qui il valore risiede nella capacità di generare nuvole di punti complete e confrontarle con il CAD nominale in tempi compatibili con cicli di produzione o di manutenzione. La mappatura colorimetrica degli scostamenti consente di individuare derive di processo prima che producano scarti o non conformità a valle.
Nei dispositivi medici — protesi, strumenti chirurgici, componenti per imaging — la verifica dimensionale si intreccia con requisiti normativi stringenti: la scansione automatizzata fornisce report ripetibili e archiviabili, riducendo la variabilità legata all’interpretazione dell’operatore.
Nel settore energia, l’ispezione di componenti per turbine e impianti beneficia della possibilità di rilevare usure, deformazioni o difetti superficiali su geometrie complesse senza smontaggi estesi.
La meccanica di precisione e la produzione di stampi utilizzano la scansione automatizzata sia per il controllo qualità in linea o in cella dedicata, sia per il supporto all’ingegneria inversa su pezzi di serie, dove serve un riferimento numerico affidabile per ricostruire o ottimizzare il processo.
| Ambito applicativo | Tipologia di controllo prevalente | Valore principale |
|---|---|---|
| Controllo qualità in linea | Verifica dimensionale su campioni o totalità dei pezzi | Riduzione della variabilità e tracciabilità |
| Ispezione di lotti in serie | Confronto CAD/nuvola di punti con mappe di scostamento | Individuazione precoce di derive di processo |
| Verifica di conformità dimensionale | Controllo di tolleranze GD&T su caratteristiche critiche | Documentazione oggettiva per accettazione |
| Supporto all’ingegneria inversa | Acquisizione di geometrie per ricostruzione CAD | Riferimento numerico per pezzi di serie |
Le soluzioni manuali restano più adatte per pezzi unici, prototipi in fase di sviluppo o componenti con accessibilità limitata che richiedono decisioni di posizionamento non prevedibili.
Anche nelle attività di reverse engineering su singoli esemplari, dove il tempo di programmazione di un sistema automatizzato non sarebbe ammortizzato dal volume, lo scanner portatile offre flessibilità superiore.
La scelta tra approccio automatizzato e manuale va quindi valutata sul costo per pezzo ispezionato, sulla ripetibilità richiesta e sul livello di documentazione che il cliente finale o la normativa impongono.
Un sistema come il modello AlphaAutoScan-400 di INSVISION rappresenta una delle possibili implementazioni di questo principio, pensata per contesti in cui il volume e la ripetibilità giustificano l’investimento in automazione.
Idee sbagliate comuni sulla scansione 3D automatizzata
La diffusione della scansione 3D automatizzata nei reparti produttivi occidentali è ancora frenata da alcuni luoghi comuni tecnici. Vale la pena chiarirli.
“Serve solo per pezzi di grandi dimensioni.” Falso. I sistemi attuali coprono geometrie che vanno da componenti medicali minuti a stampi complessi. La risoluzione e il volume di misura dipendono dall’ottica e dalla cinematica della soluzione scelta, non da un limite intrinseco della tecnologia.
“Non funziona con superfici riflettenti o trasparenti.” Parzialmente superato. Le ottiche a luce strutturata blu e gli algoritmi di esposizione multipla gestiscono molti metalli lucidi senza spray opacizzante.
Per vetro o materiali trasparenti restano criticità, ma l’operatore può valutare soluzioni con lunghezze d’onda o modalità di illuminazione differenti.
“Richiede mesi di formazione.” L’interfaccia dei sistemi moderni riduce l’addestramento a sessioni brevi per un tecnico già familiare con metrologia e GD&T. La complessità sta nella definizione corretta del piano di misura, non nell’uso dello strumento.
“Non è integrabile con i software aziendali esistenti.” La maggior parte delle piattaforme esporta nuvole di punti, mesh STL o report in formati compatibili con sistemi PLM, MES e software di ispezione. L’integrazione dipende dalla connettività della soluzione scelta.
“Serve solo per il controllo qualità.” In realtà copre anche reverse engineering, digital twin, manutenzione predittiva e primo collaudo (FAI).
| Luogo comune | Realtà tecnica |
|---|---|
| Solo pezzi grandi | Range dimensionale ampio, dipende da ottica e cinematica |
| Superfici riflettenti impossibili | Luce blu ed esposizioni multiple gestiscono molti metalli lucidi |
| Mesi di formazione | Addestramento breve per tecnici con basi di metrologia |
| Non integrabile | Export standard verso PLM, MES, software di ispezione |
| Solo controllo qualità | Anche reverse engineering, FAI, digital twin |
Le prestazioni effettive variano in base alla tipologia di soluzione adottata.
Concetti tecnici correlati
La scansione 3D automatizzata non opera isolatamente: si inserisce in un ecosistema di tecniche e sistemi che ne amplificano l’utilità nei flussi produttivi. Conoscerne i termini chiave aiuta a valutarne l’integrazione reale.
Nuvola di punti — È l’output grezzo dello scanner: milioni di coordinate XYZ che descrivono le superfici rilevate. La qualità della nuvola (densità, rumore, registrazione) determina tutto ciò che segue. Senza una nuvola pulita, ogni analisi successiva perde affidabilità.
Modello 3D — Dalla nuvola, tramite mesh e superfici NURBS, si genera un modello matematico utilizzabile in CAD. Nel contesto automatizzato, il modello diventa il riferimento digitale per confronti ripetibili su lotti interi.
Confronto CAD — Operazione che sovrappone il modello scansionato al modello nominale CAD, producendo mappe di deviazione colorimetriche. È il cuore del controllo dimensionale: evidenzia dove il pezzo reale si discosta dal progetto, con tolleranze GD&T applicabili direttamente.
Controllo qualità dimensionale — Verifica sistematica che le geometrie prodotte rientrino nelle specifiche. La scansione automatizzata lo rende statisticamente significativo, perché consente campionamenti estesi o ispezioni al 100% senza colli di bottiglia manuali.
Ingegneria inversa — Processo di ricostruzione del modello CAD da un pezzo fisico esistente, quando i disegni originali mancano o sono obsoleti. L’automazione accelera l’acquisizione su componenti complessi come pale di turbina o stampi usurati.
Industria 4.0 — Paradigma che collega sensori, macchine e sistemi informativi. La scansione 3D automatizzata è un nodo sensoriale avanzato: genera dati dimensionali in tempo quasi reale, alimentando decisioni di processo.
QMS e MES — Il Quality Management System definisce procedure e standard qualitativi; il Manufacturing Execution System gestisce l’esecuzione produttiva in officina. I dati di scansione, integrati in questi sistemi, chiudono il ciclo tra rilevamento, documentazione e azione correttiva.
| Concetto | Ruolo nella scansione 3D automatizzata |
|---|---|
| Nuvola di punti | Dato grezzo di partenza |
| Modello 3D | Riferimento digitale per analisi |
| Confronto CAD | Mappa deviazioni rispetto al nominale |
| Controllo qualità | Verifica dimensionale su lotti |
| Ingegneria inversa | Ricostruzione CAD da pezzi fisici |
| Industria 4.0 | Integrazione dati nel flusso digitale |
| QMS / MES | Documentazione e gestione qualità/processo |
In questa prospettiva, sistemi come quelli sviluppati da INSVISION rappresentano un tassello di un’architettura più ampia, dove il valore non sta nel singolo dato ma nella sua integrazione coerente nei processi decisionali.
Scansione 3D automatizzata e soluzioni INSVISION
La scansione 3D automatizzata rappresenta l’evoluzione del controllo dimensionale tradizionale: un sistema che acquisisce geometrie senza intervento manuale diretto dell’operatore, integrandosi in celle di misura o linee produttive.
Il principio di base è la ripetibilità del processo di acquisizione, non soltanto la velocità del singolo rilevamento. Un sistema automatizzato deve garantire che la stessa misura, eseguita su cento pezzi consecutivi, produca dati confrontabili entro tolleranze note.
Questa categoria si distingue dalla scansione manuale per tre aspetti fondamentali:
| Criterio | Scansione manuale | Scansione 3D automatizzata |
|---|---|---|
| Dipendenza dall’operatore | Elevata: posizionamento, percorso e parametri variano | Ridotta: percorso e parametri definiti una volta e replicati |
| Ripetibilità del processo | Variabile tra operatori e turni | Controllata tramite posizionamento meccanico o robotizzato |
| Integrazione nel flusso produttivo | Tipicamente in laboratorio metrologico o a bordo linea con presidio | In linea o in cella, con potenziale integrazione in cicli di collaudo automatici |
Nel contesto del controllo qualità industriale, la scansione automatizzata risponde a un’esigenza precisa: ridurre le fonti di variabilità non attribuibili al pezzo misurato.
Quando un’ispezione produce dati non ripetibili, il problema non è soltanto l’incertezza di misura, ma l’impossibilità di distinguere una deviazione reale del processo produttivo da un errore di esecuzione del controllo.
Questo aspetto è particolarmente rilevante in settori come l’automotive, l’aerospace MRO e la produzione di dispositivi medicali, dove i requisiti di tracciabilità e conformità documentata impongono processi di verifica difendibili in sede di audit.
In questo quadro si colloca il sistema di ispezione 3D automatizzato AlphaAutoScan-400, sviluppato da INSVISION come soluzione appartenente alla categoria della scansione 3D automatizzata.
Il sistema è progettato per rispondere alle esigenze di controllo qualità automatizzato in contesti industriali, dove la ripetibilità dell’acquisizione e l’integrazione nel flusso di verifica costituiscono requisiti prioritari.
La collocazione di questa soluzione all’interno della categoria descritta non implica automaticamente l’idoneità per ogni applicazione: la scelta di un sistema di scansione automatizzata richiede una valutazione tecnica che consideri il tipo di geometrie da rilevare, i volumi produttivi, le tolleranze da verificare e l’infrastruttura di automazione già presente nello stabilimento.
Domande frequenti (FAQ)
La scansione 3D automatizzata può sostituire completamente i metodi di controllo tradizionali?
No, nella maggior parte dei casi non si tratta di una sostituzione totale, ma di una integrazione complementare. Calibri, micrometri e macchine di misura a coordinate (CMM) restano riferimenti validi per tolleranze geometriche specifiche e per la verifica di quote singole.
La scansione 3D automatizzata eccelle invece dove i metodi a contatto risultano lenti o incompleti: superfici a forma libera, profili complessi, confronto rapido con il modello CAD e mappatura completa delle deviazioni.
La scelta dipende dal tipo di tolleranza da verificare, dal volume produttivo e dalla necessità di documentare digitalmente l’intera superficie del pezzo.
| Criterio | Controllo tradizionale | Scansione 3D automatizzata |
|---|---|---|
| Copertura superficiale | Punti discreti | Nube di punti densa |
| Velocità su forme libere | Bassa | Elevata |
| Verifica GD&T puntuale | Alta precisione | Dipende dal sistema |
| Documentazione digitale | Limitata | Completa |
È possibile integrare una soluzione di scansione 3D automatizzata in una linea di produzione già esistente?
Sì, a condizione che vengano valutati alcuni fattori critici: il tempo ciclo disponibile, lo spazio fisico per la cella o il robot, la ripetibilità del posizionamento del pezzo e l’interfaccia con i sistemi MES o di gestione qualità già presenti.
L’integrazione più semplice avviene in postazioni di controllo fuori linea, dove il pezzo viene prelevato e posizionato manualmente o tramite manipolatore.
L’integrazione completamente in linea richiede invece una progettazione più accurata, con attenzione a vibrazioni, illuminazione ambientale e sincronizzazione con il flusso produttivo.
Che tipo di formazione è necessario per gestire un sistema di scansione 3D automatizzato?
Per l’operatività quotidiana è sufficiente una formazione di base sull’avvio del ciclo, sul caricamento dei programmi di misura e sulla lettura dei report.
Per la creazione di nuovi programmi di ispezione, la definizione delle tolleranze e l’interpretazione avanzata delle mappe di deviazione serve invece un profilo tecnico con competenze in metrologia dimensionale e nella lettura di disegni con indicazioni GD&T.
La curva di apprendimento è generalmente più ripida per chi proviene da un contesto esclusivamente di controllo manuale, mentre risulta più breve per chi ha già familiarità con software CAD e macchine di misura.
I dati della scansione 3D automatizzata sono validi per audit di conformità normativa?
Dipende dal contesto normativo e dalla qualifica del sistema. In ambiti come automotive e aerospaziale, i dati di misura sono accettati quando il sistema è validato secondo procedure interne e, dove richiesto, correlato a riferimenti tracciabili.
Il punto chiave non è la tecnologia in sé, ma la capacità di dimostrare ripetibilità, accuratezza e tracciabilità delle misure.
I report digitali generati dalla scansione offrono un vantaggio documentale significativo, perché conservano l’intera nuvola di punti e consentono verifiche successive senza dover ripetere fisicamente la misura.
La scansione 3D automatizzata è utile anche per l’ingegneria inversa?
Sì, è uno degli impieghi più immediati. La densità della nube di punti consente di ricostruire superfici complesse e geometrie difficili da rilevare con metodi a contatto, come raccordi, nervature e forme organiche.
Il flusso tipico prevede l’acquisizione, la pulizia della nuvola, la generazione della mesh e infine la ricostruzione del modello CAD parametrico o a superfici.
Per componenti di ricambio senza disegno originale, per stampi usurati o per l’analisi di parti concorrenti, la scansione automatizzata riduce sensibilmente i tempi rispetto alla modellazione manuale, pur richiedendo comunque un intervento esperto nella fase di ricostruzione CAD.
Sintesi finale
La scansione 3D automatizzata rappresenta il punto di convergenza tra acquisizione metrologica senza contatto e ripetibilità di processo.
In termini essenziali, il sistema rileva la geometria di un componente tramite sensori ottici o laser, muovendo il pezzo o il sensore lungo traiettorie predefinite, e restituisce una nuvola di punti confrontabile con il modello CAD nominale.
Il valore non sta nella singola misura, ma nella capacità di produrre dati coerenti ciclo dopo ciclo, riducendo la variabilità legata all’operatore.
I criteri di valutazione di una soluzione si articolano su più livelli. La tabella seguente sintetizza i fattori da considerare in fase di analisi tecnica.
| Criterio | Domanda chiave | Impatto principale |
|---|---|---|
| Accuratezza e ripetibilità | Il sistema mantiene la tolleranza dichiarata su cicli consecutivi? | Affidabilità delle decisioni di conformità |
| Tempo ciclo | Quanto incide la scansione sul takt time della linea? | Integrazione nel flusso produttivo |
| Gestione delle superfici | Come tratta finiture lucide, trasparenti o opache? | Completezza della nuvola di punti |
| Interfaccia dati | Esporta in formati compatibili con software GD&T o CMM? | Confronto con rilievi tradizionali |
| Flessibilità di setup | Quanto rapidamente si passa da un codice pezzo all’altro? | Adattamento a produzioni miste |
Gli ambiti applicativi più consolidati includono il controllo primo pezzo in automotive, la verifica di pale e componenti critici in ambito aerospaziale, l’ispezione dimensionale di dispositivi medici e il reverse engineering di attrezzature nel settore energetico.
In ciascun contesto, il dato acquisito alimenta i sistemi di gestione qualità senza interrompere il flusso produttivo.
Nel quadro dell’Industria 4.0, la scansione automatizzata svolge una funzione precisa: trasforma il controllo dimensionale da attività a campione post-processo a monitoraggio continuo in linea. Per la produzione lean, questo significa rilevare le derive di processo prima che generino scarti, non dopo.
La riduzione dei colli di bottiglia metrologici e l’eliminazione di rilavorazioni tardive sono effetti diretti, non accessori.
La scelta della soluzione adatta dipende dalle caratteristiche geometriche dei pezzi, dai volumi produttivi e dalle tolleranze richieste. Un sistema configurato per componenti stampati di grandi dimensioni non è automaticamente adatto a particolari torniti con tolleranze strette.
La valutazione deve partire dal processo reale: tipologia di superfici, accessibilità delle aree critiche, cadenza produttiva e integrazione con i sistemi di reportistica esistenti. Solo incrociando questi elementi si arriva a una configurazione coerente con le necessità effettive dell’impianto.
- Cos’è l’ispezione 3D industriale? Ispezione a campo completo e analisi delle deviazioni L’ispezione 3D industriale utilizza scansione 3D, elaborazione di nuvole di punti e confronto con modelli CAD per supportare ispezioni dimensionali, visualizzazione delle deviazioni, controllo qualità e reportistica tracciabile nel settore manifatturiero.
- Che cos’è l’ingegneria inversa? Il ruolo della scansione 3D nella modellazione inversa L'ingegneria inversa utilizza la scansione 3D e la modellazione digitale per convertire pezzi fisici esistenti in modelli CAD modificabili, per la modifica di prodotti, lo sviluppo di stampi, l'ispezione e la produzione additiva.
- Che cosa sono i dati di nuvola di punti? Nuvole di punti, mesh e modelli CAD nella scansione 3D I dati di nuvola di punti sono un formato di dati grezzi fondamentale nella scansione 3D. Sono composti da punti di coordinate 3D discreti che descrivono la geometria della superficie degli oggetti e supportano…
- Cos’è l’accuratezza della scansione 3D? Spiegazione di accuratezza, ripetibilità e risoluzione L'accuratezza della scansione 3D indica quanto i dati di scansione corrispondono alla geometria e alle dimensioni reali di un oggetto. Viene valutata tramite accuratezza locale, accuratezza volumetrica, accuratezza di cucitura, ripetibilità e risoluzione.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.