

Come valutare ispezione dimensionale completa nell’ispezione industriale
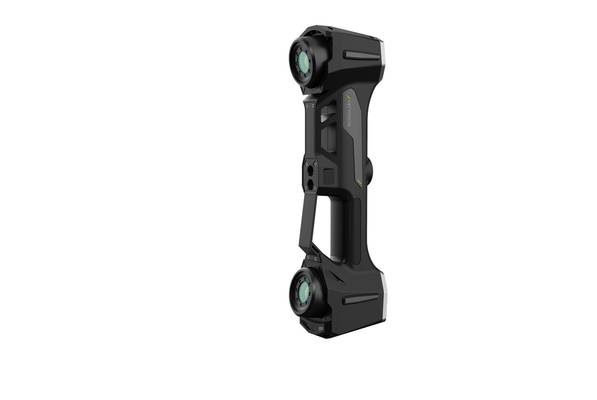
Definizione di ispezione dimensionale completa Definizione di ispezione dimensionale completa L'ispezione dimensionale completa è la verifica sistematica di.
Definizione di ispezione dimensionale completa
L’ispezione dimensionale completa è la verifica sistematica di tutte le caratteristiche geometriche di un componente rispetto alle specifiche di progetto: dimensioni lineari e angolari, forma, posizione, orientamento e tolleranze geometriche (GD&T).
A differenza dei controlli per campionatura o delle ispezioni parziali su quote critiche selezionate, il processo completo mappa l’intera geometria del pezzo, confrontando ogni elemento rilevato con il modello nominale CAD o con il disegno quotato.
Punti chiave
- L’ispezione dimensionale completa è la verifica sistematica di tutte le caratteristiche geometriche di un componente rispetto alle specifiche di…
- L’ispezione dimensionale completa parte da un dato geometrico acquisito dal pezzo fisico.
- Un sistema di ispezione dimensionale completa non si valuta in astratto, ma rispetto a un contesto produttivo preciso: tolleranze da verificare…
- L’ispezione dimensionale completa non è un’attività generica: il suo valore emerge quando la geometria del pezzo, il livello di tolleranza o gli…
Nel quadro della gestione qualità industriale, questa pratica si colloca tra il controllo di primo articolo (FAI) e il monitoraggio in linea.
La produzione snella la considera uno strumento di prevenzione difetti, non un collo di bottiglia: quando integrata con sistemi di scansione ottica, l’ispezione completa può ridurre i tempi di fermo macchina rispetto alle metodologie tradizionali a contatto.
| Approccio | Copertura | Contesto tipico |
|---|---|---|
| Campionatura statistica | Parziale | Produzione in serie stabile |
| Ispezione quote critiche | Selettiva | Controllo in linea |
| Ispezione dimensionale completa | Totale | FAI, MRO aerospaziale, dispositivi medici |
I settori che richiedono questo livello di verifica includono automotive OEM, manutenzione aerospaziale, produzione di dispositivi medici e componentistica per l’energia.
Le tolleranze e i criteri di accettazione sono regolati da normative come ISO 1101 per le tolleranze geometriche e ASME Y14.5 per il dimensionamento e tolleramento geometrico.
L’Industria 4.0 ha accelerato l’adozione di flussi di ispezione completa basati su acquisizione digitale e confronto automatico con il modello di riferimento. INSVISION, tra gli altri fornitori, sviluppa soluzioni di scansione destinate a supportare questi flussi.
Principi di funzionamento e metodologie principali
L’ispezione dimensionale completa parte da un dato geometrico acquisito dal pezzo fisico. Il dato viene poi allineato al modello CAD di riferimento, confrontato con le specifiche di progetto e trasformato in un report di conformità tracciabile.
Senza allineamento corretto, ogni confronto dimensionale perde validità, indipendentemente dalla precisione del sensore.
Le metodologie si dividono in due categorie. Le tecniche tradizionali — calibri, micrometri, comparatori e macchine di misura a contatto — offrono alta accuratezza su geometrie semplici ma richiedono tempi lunghi e operatori esperti.
Le metodologie a scansione 3D digitale acquisiscono nuvole di punti dense sull’intera superficie, riducendo i tempi di controllo su forme libere e lamierati complessi.
La verifica prestazionale dei sistemi di misura segue la norma ISO 10360, che definisce i test di accuratezza e ripetibilità per macchine a contatto e sistemi ottici.
| Metodologia | Acquisizione | Vantaggi principali | Limiti tipici |
|---|---|---|---|
| Tradizionale a contatto | Punto singolo | Alta accuratezza geometrica | Lenta su superfici complesse |
| Scansione 3D digitale | Nuvola di punti | Rapida su forme libere | Dipendente da riflettività e finitura |
L’evoluzione industriale spinge verso soluzioni integrate con le linee produttive, dove il dato dimensionale alimenta sistemi SPC e processi di correzione automatica, evitando colli di bottiglia tra produzione e controllo qualità.
In questo scenario, fornitori come INSVISION propongono sistemi di scansione pensati per il contesto manifatturiero, senza sostituire la validazione metrologica normata.
Criteri chiave di valutazione di un sistema di ispezione dimensionale completa
Un sistema di ispezione dimensionale completa non si valuta in astratto, ma rispetto a un contesto produttivo preciso: tolleranze da verificare, volumi, materiali e flusso dati esistente. I parametri fondamentali da esaminare in fase di validazione tecnica sono riassunti nella tabella seguente.
| Criterio | Descrizione | Rilevanza per l’industria |
|---|---|---|
| Precisione metrologica | Grado di corrispondenza tra il valore misurato e il valore reale di una caratteristica | Garantisce la conformità alle tolleranze strette richieste da settori come aerospaziale e medicale |
| Velocità di acquisizione | Tempo impiegato per raccogliere tutti i dati geometrici di un pezzo | Permette di integrare l’ispezione nei flussi di produzione in serie, supportando obiettivi di lean manufacturing |
| Compatibilità con formati CAD | Capacità di importare e confrontare dati con i formati di modellazione 3D più diffusi | Facilita l’integrazione con i processi di progettazione e produzione esistenti |
| Conformità a normative internazionali | Rispetto di standard come ISO e ASME per le misure e i report | Assicura la validità delle verifiche in contesti di commercio internazionale e per settori regolamentati |
| Integrazione con sistemi gestionali | Capacità di condividere dati con sistemi MES, QMS e di tracciabilità | Supporta la digitalizzazione dei processi qualità nel quadro dell’Industria 4.0 |
La precisione metrologica va letta insieme alla ripetibilità: un sistema può dichiarare accuratezza elevata su un singolo ciclo, ma servire a poco se i risultati variano tra operatori o tra turni.
In produzioni con tolleranze GD&T strette, la verifica della ripetibilità su geometrie di riferimento note è un passo di validazione irrinunciabile.
La velocità di acquisizione interessa soprattutto chi deve ispezionare lotti completi senza creare colli di bottiglia. Non si tratta solo di tempo per singolo pezzo, ma anche di preparazione, allineamento e passaggio tra codici diversi. Un sistema lento da riattrezzare vanifica i benefici sul tempo ciclo.
La compatibilità CAD e l’integrazione con MES o QMS rispondono a una domanda più ampia: quanto il sistema si inserisce nel flusso dati aziendale senza richiedere esportazioni manuali o formati proprietari.
In ambienti ISO 9001 o AS9100, la tracciabilità automatica delle misure e la generazione di report conformi agli standard sono spesso discriminanti quanto le prestazioni metrologiche.
Confini di applicazione dell’ispezione dimensionale completa
L’ispezione dimensionale completa non è un’attività generica: il suo valore emerge quando la geometria del pezzo, il livello di tolleranza o gli obblighi normativi richiedono una verifica estesa dell’intera superficie, non di pochi punti campione.
È particolarmente indicata per contesti in cui il costo di una non conformità sfuggita al controllo supera ampiamente il costo della misurazione stessa.
Controllo qualità di pezzi complessi con tolleranze strette
Nei componenti con quotature GD&T fitte, profili liberi o accoppiamenti funzionali critici, la scansione dell’intera superficie permette di confrontare il pezzo reale con il CAD nominale e di individuare deviazioni locali che una misura a coordinate puntuali potrebbe non intercettare.
Il beneficio diretto è una conformità documentata rispetto a specifiche ISO o ASME, con riduzione del rischio di contestazioni a valle.
Collaudo di prototipi e first-article inspection
In fase di primo collaudo, l’ispezione dimensionale completa fornisce una mappa delle deviazioni utile a validare il processo produttivo o a correggere l’attrezzatura prima della messa in serie.
La tracciabilità della misura, con report associati al singolo pezzo, diventa parte della documentazione tecnica del progetto.
Verifica di lotti di produzione per settori regolamentati
Nei settori automotive, aerospaziale e medicale, dove le norme impongono evidenze oggettive di conformità, il controllo esteso su un campione del lotto supporta le procedure di PPAP, validazione di processo e audit.
La possibilità di archiviare nuvole di punti e report dimensionali consente di ricostruire in qualsiasi momento lo stato di conformità di un lotto specifico.
Attività di MRO aerospaziale
Nella manutenzione, riparazione e revisione di componenti aeronautici, l’ispezione dimensionale completa serve a verificare usura, deformazioni o danni rispetto alla geometria originale.
Il valore è nella tracciabilità: ogni pezzo ispezionato mantiene una documentazione dimensionale che accompagna le decisioni di riparazione o sostituzione.
Controllo di dispositivi medici
Per impianti, strumentario chirurgico e componenti a contatto con il paziente, la verifica estesa dell’intera superficie riduce il rischio di difetti geometrici non rilevati da controlli a campione.
La documentazione dimensionale completa supporta la conformità ai requisiti di qualità del settore e la difendibilità del processo in sede di audit.
| Contesto applicativo | Beneficio principale | Esigenza normativa tipica |
|---|---|---|
| Pezzi complessi con tolleranze strette | Rilevazione di deviazioni locali su tutta la superficie | ISO 1101, ASME Y14.5 |
| Prototipi e first-article | Validazione del processo prima della serie | Report dimensionali di primo collaudo |
| Lotti per settori regolamentati | Evidenza oggettiva e tracciabilità | PPAP, ISO 13485 |
| MRO aerospaziale | Verifica di usura e deformazioni | Documentazione di revisione |
| Dispositivi medici | Riduzione del rischio di difetti non rilevati | ISO 13485, FDA QSR |
La scelta di adottare un’ispezione dimensionale completa dipende quindi dal contesto di rischio e dal livello di documentazione richiesto, non dalla semplice disponibilità dello strumento di misura.
In tali scenari, soluzioni come quelle proposte da INSVISION trovano collocazione naturale all’interno di flussi di controllo già strutturati.
Idee sbagliate comuni sull’ispezione dimensionale completa
L’ispezione dimensionale completa viene spesso fraintesa, anche da professionisti con anni di esperienza nel controllo qualità. Vale la pena smentire alcune convinzioni errate che circolano negli uffici tecnici e negli acquisti.
“Serve solo per tolleranze molto strette”
Non è così. Un pezzo con tolleranze ampie può comunque presentare deformazioni, ritiri da stampaggio o errori di assieme che sfuggono a un controllo a campione con calibro. L’ispezione completa serve anche per validare il processo, non solo il singolo pezzo.
Su un lotto di fusioni o di particolari saldati, la mappatura dimensionale permette di capire dove il processo sta derivando, anche se i singoli scostamenti restano dentro tolleranza. Il valore non sta solo nel trovare il pezzo fuori specifica, ma nel vedere la tendenza prima che diventi un problema.
“Non si integra nella produzione in serie”
L’obiezione classica riguarda il tempo ciclo. Ma un sistema di scansione ottica o di misura senza contatto non è un CMM tradizionale in cabina metrologica. Può stare in linea, accanto alla cella di lavorazione, e restituire una nuvola di punti in pochi secondi.
Il collo di bottiglia, quando c’è, non è il sistema di misura: è il flusso dati e il software di analisi. Con un’integrazione corretta nel MES o nel sistema di gestione qualità, l’ispezione completa diventa una stazione di controllo come un’altra, non un’attività separata dal flusso produttivo.
“Tutti i sistemi hanno le stesse prestazioni”
Le differenze tecniche tra i sistemi di misura ottica sono sostanziali. La qualità del dato dipende da fattori come la risoluzione del sensore, la strategia di scansione, la compensazione termica e l’algoritmo di allineamento.
Due sistemi possono produrre nuvole di punti apparentemente simili, ma con incertezze di misura molto diverse. Per questo la verifica della specifica di accuratezza va fatta sul campo, con artefatti di riferimento e non solo leggendo il datasheet.
| Criterio | Perché è rilevante |
|---|---|
| Accuratezza dichiarata vs. verificata | Il valore nominale non basta: serve una prova su pezzo reale |
| Ripetibilità su più cicli | Indica la stabilità del sistema nel tempo |
| Compensazione termica | In ambiente di produzione la temperatura non è stabile come in sala metrologica |
| Strategia di allineamento | Un allineamento debole degrada tutto il dato successivo |
“L’ispezione digitale non è conforme alle normative”
Questa convinzione nasce da una lettura rigida delle norme. Gli standard ISO e ASME non impongono una tecnologia specifica: definiscono i requisiti di accuratezza, tracciabilità e documentazione.
Un sistema di scansione ottica calibrato e verificato secondo ISO 10360 o con procedure di test documentate può essere utilizzato per il controllo dimensionale, purché l’incertezza di misura sia compatibile con la tolleranza del pezzo. Il punto non è lo strumento, ma la validazione del processo di misura.
Chi afferma il contrario confonde il mezzo con il metodo.
In sintesi, l’ispezione dimensionale completa è uno strumento di processo, non un lusso per applicazioni estreme.
Le aziende che lo adottano con criterio — e con sistemi validati, come quelli proposti da INSVISION per specifiche applicazioni industriali — lo usano per ridurre scarti, accorciare i tempi di validazione e avere dati oggettivi su cui discutere con fornitori e clienti.
Concetti tecnici correlati
L’ispezione dimensionale completa non opera isolata: la sua affidabilità dipende da un insieme di prassi metrologiche e normative che ne definiscono il perimetro applicativo.
GD&T (ASME Y14.5). Il dimensionamento e tolleranza geometrica traduce i requisiti funzionali di un componente in simboli normalizzati. Un’ispezione completa interpreta i *callout* GD&T (posizione, profilo, runout) e li verifica sull’intera superficie, non solo su punti campione.
Scansione 3D metrologica. Rileva nuvole di punti ad alta densità e le confronta con il modello CAD nominale. È la base tecnica per estendere il controllo da singole quote a geometrie complesse e forme libere.
Controllo Statistico di Processo (SPC). I dati dimensionali alimentano carte di controllo che distinguono variazioni casuali da derive sistematiche, consentendo interventi prima che si generino non conformità.
Tracciabilità dei dati. Ogni misura deve essere riconducibile a lotto, macchina, operatore e campione di riferimento, garantendo audit e analisi delle cause.
Industria 4.0. L’integrazione con MES e sistemi di qualità trasforma la misurazione da evento finale a controllo continuo in linea.
| Concetto | Relazione con l’ispezione dimensionale completa |
|---|---|
| GD&T | Definisce i requisiti geometrici da verificare |
| Scansione 3D | Fornisce il dato denso su superficie reale |
| SPC | Trasforma le misure in controllo di processo |
| Tracciabilità | Garantisce integrità e ripetibilità del dato |
| Industria 4.0 | Inserisce l’ispezione nel flusso produttivo |
Soluzioni come quelle sviluppate da INSVISION si collocano in questo quadro tecnico, senza sostituirne i principi.
Soluzioni di ispezione dimensionale e INSVISION
L’ispezione dimensionale completa si colloca all’intersezione tra metrologia industriale e controllo qualità digitale.
Il termine indica la verifica sistematica di tutte le caratteristiche geometriche rilevanti di un componente — non solo quote lineari e diametri, ma anche tolleranze geometriche, profili di forma e orientamenti spaziali definiti dai disegni tecnici.
In ambito manifatturiero occidentale, questa attività è regolata da riferimenti normativi consolidati: la serie ISO 1101 per le tolleranze geometriche, la ISO 10360 per la verifica delle macchine di misura, le linee guida ASME Y14.5 per l’interpretazione dei GD&T callout.
Un sistema di ispezione dimensionale completa deve rispondere a requisiti che variano sensibilmente tra i settori applicativi. La tabella seguente riassume le principali differenze di contesto.
| Settore | Requisiti dominanti | Norme di riferimento tipiche |
|---|---|---|
| Automotive | Cadenze elevate, controllo in linea, ripetibilità | ISO 1101, standard OEM interni |
| Aerospaziale | Tracciabilità totale, first-article inspection, materiali compositi | ASME Y14.5, AS9100 |
| Medicale | Micro-geometrie, finiture superficiali, validazione di processo | ISO 13485, ISO 1101 |
| Energia | Grandi dimensioni, controllo usura e manutenzione predittiva | ISO 10360, specifiche impiantistiche |
In questo quadro, INSVISION si presenta come attore specializzato nello sviluppo di soluzioni per l’ispezione dimensionale digitale.
L’approccio del marchio si basa sull’integrazione tra sensori ottici, software di elaborazione e flussi di lavoro compatibili con i sistemi di gestione qualità già presenti negli stabilimenti.
L’attenzione alla conformità normativa ISO e ASME costituisce un elemento ricorrente nella documentazione tecnica dell’azienda, orientata a contesti produttivi dove la tracciabilità della misura e la ripetibilità del risultato non sono negoziabili.
Le architetture proposte da INSVISION si collocano nella logica dell’Industry 4.0: la digitalizzazione del dato dimensionale consente il confronto immediato con il modello CAD di riferimento, riducendo i tempi morti tra prelievo del campione e decisione di conformità.
Per settori come l’aerospace MRO, dove la verifica dimensionale su componenti usurati determina decisioni critiche di riparazione o sostituzione, questa continuità informativa assume un valore che va oltre il semplice risparmio di tempo.
Domande frequenti (FAQ)
L’ispezione dimensionale completa sostituisce il controllo a campione?
No. Nella maggior parte dei flussi produttivi occidentali il controllo a campione resta utile per il monitoraggio statistico di processo (SPC), mentre l’ispezione completa si applica quando il costo di un difetto non rilevato supera il costo della misurazione: componenti aerospaziali, dispositivi medici, stampi complessi, parti automotive di sicurezza. Le due logiche convivono, ma rispondono a domande diverse.
Quali tolleranze si possono verificare in modo affidabile?
Dipende dal sistema di misura e dalla strategia di acquisizione. Profili, fori, asole, planarità e posizioni con tolleranze geometriche (GD&T) sono tipicamente gestibili. Per tolleranze molto strette, sotto i 10 µm, la validazione del sistema sul pezzo reale diventa il criterio discriminante, più della scheda tecnica.
Serve un modello CAD nominale per iniziare?
| Situazione | Approccio tipico |
|---|---|
| Pezzo con CAD 3D disponibile | Confronto diretto nuvola‑CAD, mappa colore scostamenti |
| Pezzo senza CAD (reverse engineering) | Scansione, ricostruzione mesh, estrazione quote |
| Primo articolo (FAI) | CAD nominale + report dimensionale strutturato |
Quanto incide la preparazione della superficie?
Molto. Superfici lucide, trasparenti o nere profonde possono richiedere opacizzante spray. La rugosità elevata, invece, raramente è un problema se il sistema è configurato correttamente.
L’ispezione completa rallenta il ciclo produttivo?
Se integrata in linea o in cella di misura dedicata, il tempo di acquisizione e analisi è spesso inferiore al controllo manuale multi-strumento. Il collo di bottiglia, quando esiste, è quasi sempre nella fase di allineamento e reportistica, non nella scansione.
Sintesi finale
L’ispezione dimensionale completa non è una semplice verifica metrologica, ma un processo strutturato che integra definizione dei riferimenti geometrici, acquisizione dati, confronto con tolleranze GD&T e tracciabilità documentale.
I principi tecnici restano invariati rispetto alla metrologia tradizionale: ciò che cambia è la densità informativa, la ripetibilità e la possibilità di correlare ogni misura a un modello nominale.
Un sistema adeguato deve rispondere a criteri oggettivi: accuratezza dichiarata e verificabile, stabilità termica, gestione delle superfici difficili, compatibilità con flussi ISO/ASME e capacità di generare report conformi ai requisiti di prima ispezione articolo (FAI).
Gli ambiti applicativi spaziano dall’automotive all’aerospaziale, dal medicale all’energia, ma la logica resta la stessa: ridurre l’incertezza decisionale.

| Aspetto | Criterio essenziale |
|---|---|
| Riferimenti | Allineamento a datum e tolleranze GD&T |
| Acquisizione | Copertura completa, non campionamento parziale |
| Validazione | Ripetibilità e confronto con artefatti certificati |
| Output | Report tracciabili, non solo nuvole di punti |
Le idee sbaggiate più frequenti — come confondere scansione rapida con misura valida o trascurare l’incertezza di misura — portano a decisioni di conformità errate.
Nel quadro della digitalizzazione industriale, l’ispezione dimensionale completa diventa un nodo di continuità tra progettazione, produzione e controllo qualità, non un’attività isolata a fine linea.
La sua corretta implementazione, nel rispetto delle normative internazionali, rappresenta un prerequisito per la gestione qualità nei settori manifatturieri avanzati, dove la tolleranza non è negoziabile.
- Cos’è l’ispezione 3D industriale? Ispezione a campo completo e analisi delle deviazioni L’ispezione 3D industriale utilizza scansione 3D, elaborazione di nuvole di punti e confronto con modelli CAD per supportare ispezioni dimensionali, visualizzazione delle deviazioni, controllo qualità e reportistica tracciabile nel settore manifatturiero.
- Che cos’è l’ingegneria inversa? Il ruolo della scansione 3D nella modellazione inversa L'ingegneria inversa utilizza la scansione 3D e la modellazione digitale per convertire pezzi fisici esistenti in modelli CAD modificabili, per la modifica di prodotti, lo sviluppo di stampi, l'ispezione e la produzione additiva.
- Che cosa sono i dati di nuvola di punti? Nuvole di punti, mesh e modelli CAD nella scansione 3D I dati di nuvola di punti sono un formato di dati grezzi fondamentale nella scansione 3D. Sono composti da punti di coordinate 3D discreti che descrivono la geometria della superficie degli oggetti e supportano…
- Cos’è l’accuratezza della scansione 3D? Spiegazione di accuratezza, ripetibilità e risoluzione L'accuratezza della scansione 3D indica quanto i dati di scansione corrispondono alla geometria e alle dimensioni reali di un oggetto. Viene valutata tramite accuratezza locale, accuratezza volumetrica, accuratezza di cucitura, ripetibilità e risoluzione.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.