

Принципы параметры стандарты и области применения автоматизированного 3D-сканирования

автоматизированное 3D-сканирование: Определение автоматизированного 3D-сканирования Определение автоматизированного 3D-сканирования Автоматизированное.
Определение автоматизированного 3D-сканирования
Автоматизированное 3D сканирование это процесс получения цифровой геометрической
Автоматизированное 3D-сканирование — это процесс получения цифровой геометрической модели физического объекта с минимальным участием человека в цикле измерения.
В отличие от ручного сканера, который оператор ведёт по поверхности детали вручную, автоматизированный комплекс выполняет захват геометрии по заданной программе: роботизированная рука позиционирует сканирующую головку, поворотный стол перемещает объект, а управляющее ПО координирует траектории и обработку облака точек.
Ключевые моменты
- Автоматизированное 3D-сканирование — это процесс получения цифровой геометрической модели физического объекта с минимальным участием человека в…
- Автоматизированное 3D-сканирование в промышленном контексте оценивают не по маркетинговым характеристикам, а по measurable-параметрам, которые н…
- Автоматизированное 3D-сканирование целесообразно рассматривать не как универсальную замену контактным измерениям, а как специализированный инстр…
- Часто считается, что автоматизированные комплексы справляются лишь с плоскими или призматическими поверхностями.
В контексте Индустрии 4.0 такая система представляет собой не просто измерительный прибор, а узел цифрового производственного контура. Данные сканирования передаются напрямую в CAD-среду, систему управления качеством (QMS) или архив цифровых двойников.
Это убирает разрыв между физической деталью и её математической моделью, который при традиционных методах контроля закрывался протоколами и бумажными отчётами.
Ключевое отличие автоматизированного подхода от ручного
| Критерий | Ручной 3D-сканер | Автоматизированный комплекс |
|---|---|---|
| Участие оператора | Постоянное: ведение сканера, контроль покрытия, повторные проходы | Минимальное: загрузка детали, запуск программы, выгрузка результата |
| Повторяемость | Зависит от усталости, опыта и техники конкретного специалиста | Воспроизводима в пределах допусков оснастки и калибровки системы |
| Интеграция в линию | Точечная, как правило — в лаборатории или на участке ОТК | Встраивается в ячейку контроля, может работать в такте производства |
| Скорость на серии | Высокая вариативность | Стабильная, прогнозируемая |
| Требования к персоналу | Высокая квалификация оператора-метролога | Оператор загрузки + инженер по программированию измерений |
Для бережливого производства автоматизация сканирования закрывает один из источников потерь — вариативность измерений. Когда результаты контроля зависят от того, кто именно держал сканер, невозможно выстроить достоверную статистику процесса (SPC).
Автоматизированная ячейка даёт сопоставимые данные от смены к смене, что и требуется для принятия решений по коррекции техпроцесса.
С точки зрения нормативной базы автоматизированные системы проходят ту же верификацию, что и координатно-измерительные машины.
Применимы положения ISO 10360 (приёмочные и периодические испытания КИМ), а интерпретация геометрических отклонений выполняется по ASME Y14.5 или ISO 1101 в зависимости от принятой на предприятии системы GD&T.
На практике это означает: прежде чем автоматизированная ячейка допускается к контролю серийной продукции, её точностные характеристики подтверждаются эталонными артефактами, а не только паспортными данными производителя.
INSVISION рассматривает автоматизированное сканирование как часть более широкой задачи — построения сквозного цифрового контура контроля геометрии, где результат измерения не заканчивается цветовой картой отклонений, а становится входными данными для анализа корневых причин и обратной связи в технологический процесс.
Принцип работы автоматизированных систем 3D-сканирования
Автоматизированное 3D-сканирование — это измерительный цикл, в котором позиционирование объекта, захват геометрии и первичная обработка данных выполняются без ручного вмешательства оператора. Последовательность операций обычно включает четыре этапа.
Сначала система автоматически позиционирует деталь — с помощью поворотного стола, робота-манипулятора или конвейерной подачи. Затем выполняется бесконтактный захват трехмерных данных.
На практике применяются две основные технологии: структурный подсвет, проецирующий на объект кодированные световые паттерны, и лазерное сканирование, фиксирующее профиль по триангуляционному принципу. Выбор зависит от требований к скорости, глубине резкости и отражающей способности поверхности.
Полученное облако точек автоматически фильтруется, выравнивается и сравнивается с эталонной CAD-моделью. На финальном этапе система генерирует отчет о контроле — с цветовыми картами отклонений и допусками GD&T — либо корректную 3D-модель детали для обратного проектирования.
| Этап | Функция |
|---|---|
| Позиционирование | Робот, поворотный стол или конвейер |
| Захват данных | Структурный свет или лазерная триангуляция |
| Обработка | Фильтрация облака точек, выравнивание |
| Вывод | Отчет о контроле или 3D-модель |
Интеграция с САПР, системами управления качеством (СИМС) и промышленными роботами позволяет встраивать такие ячейки непосредственно в производственные линии — от первой статьи до серийного контроля.
Ключевые критерии оценки автоматизированных систем 3D-сканирования
Автоматизированное 3D сканирование в промышленном контексте оценивают не
Автоматизированное 3D-сканирование в промышленном контексте оценивают не по маркетинговым характеристикам, а по measurable-параметрам, которые напрямую влияют на воспроизводимость инспекции и интеграцию в существующий производственный контур.
Критерии группируются в пять категорий, и их приоритет зависит от конкретного сценария применения.
| Группа критериев | Основные показатели | Значимость для промышленного применения |
|---|---|---|
| Геометрическая точность | Разрешение, повторяемость, соответствие ISO/ASME | Критическая для допусков в авиации, медицине, автопроме |
| Производительность | Время цикла, скорость обработки, пакетный режим | Высокая при серийном контроле номенклатуры |
| Адаптивность | Диапазон размеров, работа с блестящими/тёмными поверхностями, сложная геометрия | Высокая для универсальных площадок |
| Интеграция | Форматы 3D-данных, совместимость с CAD/CMM, подключение к оборудованию | Критическая для цифрового контура предприятия |
| Отраслевые стандарты | ISO, ASME, отраслевые нормы | Критическая в регулируемых отраслях |
Для задачи first-article inspection геометрическая точность перевешивает производительность. Для MRO-операций с партиями однотипных деталей — наоборот.
Правильная оценка начинается не с характеристик сканера, а с формулировки инспекционной задачи: какие GD&T callouts нужно проверить, какой объём данных достаточен, в каком ритме работает линия. Системы INSVISION закрывают часть этих сценариев, но выбор должен опираться на формальные требования, а не на бренд.
Границы и области применения в промышленности
Границы и области применения в промышленности
Автоматизированное 3D-сканирование целесообразно рассматривать не как универсальную замену контактным измерениям, а как специализированный инструмент для задач, где традиционная метрология упирается в физические или экономические ограничения.
Ключевой критерий применимости — наличие сложной свободной геометрии либо необходимость получения полного поля отклонений вместо дискретного набора точек.
Наибольшую отдачу технология дает в отраслях с высокими требованиями к повторяемости и документированию контроля. В автомобилестроении это контроль кузовных элементов, деталей подвески, корпусов коробок передач и компонентов вторичного рынка.
Авиационно-космическая отрасль использует сканирование для контроля лопаток двигателей и задач MRO (ремонта и технического обслуживания). Машиностроение применяет его для обратного инжиниринга узлов и контроля валов.
Отдельно выделяются изготовление штампов и пресс-форм, энергетика (компрессоры, турбины), производство медицинского оборудования (компоненты томографов) и оцифровка объектов культурного наследия.
Эффективность внедрения напрямую зависит от типа производства. Технология оправдывает затраты при серийном и массовом выпуске, где циклы контроля повторяются, а программа измерений настраивается один раз и тиражируется без участия оператора.
При обратном инжиниринге сложных изделий ценность обеспечивается полнотой цифровой модели, а не скоростью единичного измерения.
| Отрасль | Типовые задачи автоматизированного 3D-сканирования | Характер геометрии |
|---|---|---|
| Автомобилестроение | Контроль деталей подвески, кузовных элементов, коробок передач; задачи вторичного рынка | Свободные поверхности, литые и штампованные формы |
| Авиационно-космическая | Контроль лопаток двигателей, ремонт и техническое обслуживание (MRO) | Аэродинамические профили, тонкостенные конструкции |
| Машиностроение | Обратный инжиниринг узлов, контроль валов и механических компонентов | Цилиндрические поверхности, сопряжения, износ |
| Штампы и пресс-формы | Контроль формообразующих поверхностей, отклонения после термообработки | Глубокие полости, сложные криволинейные переходы |
| Энергетика | Контроль деталей компрессоров и турбин | Лопаточные венцы, тепловые деформации |
| Медицинское оборудование | Производство компонентов томографов и прецизионной техники | Высокоточные сопряжения, малые допуски |
| Культурное наследие | Оцифровка, документирование, создание архивных копий | Органические формы, хрупкие поверхности |
Ограничения технологии связаны с оптическим принципом измерения. Блестящие, прозрачные или глубокие матовые полости могут требовать нанесения покрытия, что не всегда допустимо в серийном контроле.
Для изделий, где критичны исключительно линейные размеры с допусками в единицы микрон, контактная координатно-измерительная машина остается более предсказуемым выбором.
Решения вроде систем INSVISION наиболее оправданы именно там, где требуется сочетание полноты данных о форме с высокой пропускной способностью участка контроля.
Распространенные заблуждения об автоматизированном 3D-сканировании
Автоматизированное 3D-сканирование — это процесс получения цифровой модели физического объекта с помощью сенсоров, перемещаемых роботом или поворотным столом по заранее заданной траектории. Технология применяется в контроле геометрии, обратном проектировании и цифровой архивации.
Несмотря на зрелость метода, в производственной среде сохраняется несколько устойчивых мифов, которые мешают объективной оценке его применимости.
Заблуждение 1: «Подходит только для простых деталей»
Часто считается что автоматизированные комплексы справляются лишь с
Часто считается, что автоматизированные комплексы справляются лишь с плоскими или призматическими поверхностями. На практике современные системы работают с глубокими пазами, внутренними полостями, тонкими кромками и свободноформными поверхностями.
Многоосевая кинематика и сменные измерительные стратегии позволяют оцифровывать турбинные лопатки, литые корпуса и штампованные элементы без ручной доработки траектории. Ограничение чаще связано не с геометрией как таковой, а с доступностью поверхности для оптического сенсора.
Заблуждение 2: «Внедрение требует полной перестройки производства»
Этот тезис восходит к ранним этапам развития технологии, когда интеграция требовала остановки линий и глубокой кастомизации. Сегодня автоматизированное 3D-сканирование разворачивается как изолированная измерительная ячейка или мобильный пост контроля.
Оно не заменяет станки и не требует изменения технологического маршрута. Деталь по-прежнему поступает на контроль после тех же операций, что и раньше. Изменяется только способ снятия размеров: вместо ручного инструмента — программируемый оптический захват.
Заблуждение 3: «Точности недостаточно для прецизионного контроля»
Распространённое сравнение с контактными КИМ не всегда корректно. Метрологические характеристики автоматизированных оптических систем зависят от сенсора, оснастки и стратегии измерения.
При корректной калибровке и температурной стабилизации современные комплексы обеспечивают повторяемость в пределах нескольких микрон, что достаточно для значительной части задач размерного контроля, включая анализ GD&T-допусков и сравнение с CAD-моделью.
| Параметр | Ручное 3D-сканирование | Автоматизированное 3D-сканирование |
|---|---|---|
| Повторяемость траектории | Зависит от оператора | Программируемая, воспроизводимая |
| Скорость серийного контроля | Низкая | Высокая |
| Влияние человеческого фактора | Значительное | Минимальное |
| Требования к обучению | Базовые навыки работы с оборудованием | Настройка измерительной программы |
Заблуждение 4: «Нужны операторы с высокой квалификацией»
Интерфейс современных систем ориентирован на инженера-технолога, а не на программиста робота. Создание измерительной программы занимает часы, а не недели. Рутинные операции — запуск, смена детали, выгрузка отчёта — выполняются по стандартной инструкции.
Квалификация требуется на этапе внедрения, а не при ежедневной эксплуатации.
Перечисленные заблуждения отражают устаревшие представления о технологии. Реальные ограничения связаны не с формой деталей, точностью или сложностью интеграции, а с корректной постановкой измерительной задачи и выбором конфигурации системы под конкретный класс изделий.
Смежные понятия и нормативная база
Смежные понятия и нормативная база
Термин «автоматизированное 3D-сканирование» редко существует в вакууме. На производстве его применение опирается на несколько смежных дисциплин, каждая из которых определяет свои требования к данным и точности.
| Понятие | Роль автоматизированного 3D-сканирования |
|---|---|
| Обратный инжиниринг | Создание CAD-моделей по физической детали при отсутствии чертежей |
| GD&T | Проверка допусков формы, расположения и профиля по облаку точек |
| Цифровой двойник | Актуализация виртуальной копии изделия по фактической геометрии |
| СИМС | Интеграция измерений в контур контроля качества и прослеживаемости |
| Индустрия 4.0 | Потоковая передача геометрических данных в MES и ERP-системы |
| Бережливое производство | Сокращение времени первого изделия и отбраковки за счёт раннего выявления отклонений |
Инженеру важно понимать сканирование не заменяет GD T
Инженеру важно понимать: сканирование не заменяет GD&T, а поставляет исходные данные для его расчёта. Допуск на профиль 0,1 мм, например, требует плотности облака точек, исключающей пропуск локальных отклонений.
Нормативная база опирается на ISO 10360 (приёмка координатно-измерительных систем), ISO 8015 (основы геометрических допусков) и ASME Y14.5. Для автоматизированных ячеек дополнительно применяют ISO 5725 (повторяемость и воспроизводимость измерений).
Оборудование INSVISION проектируется с учётом этих требований, что подтверждается применением в автомобильной и аэрокосмической промышленности.
Решения INSVISION в области автоматизированного 3D-сканирования
Автоматизированное 3D-сканирование представляет собой процесс бесконтактного получения геометрии объекта с минимальным участием оператора.
В отличие от ручных измерений, где точность зависит от навыков конкретного специалиста, автоматизированные системы работают по заранее заданной программе, обеспечивая повторяемость результатов от цикла к циклу. Это особенно важно для серийного контроля, где расхождение в методике измерения между сменами недопустимо.
Ключевое отличие автоматизированных решений — способность интегрироваться в существующую производственную цепочку. Сканирующая система может быть встроена в измерительную ячейку, роботизированную станцию или конвейерную линию.
Данные при этом поступают в единую цифровую среду предприятия, где сопоставляются с CAD-моделью и анализируются по заданным допускам.
INSVISION разрабатывает и поставляет решения для автоматизированного 3D-сканирования, адаптированные под задачи промышленных предприятий.
| Отрасль | Типовые задачи |
|---|---|
| Автомобилестроение | Контроль геометрии кузовных деталей, оснастки, трансмиссионных компонентов |
| Авиационно-космическая отрасль | Инспекция лопаток турбин, обшивки, ремонт и восстановление деталей |
| Машиностроение | Входной контроль заготовок, проверка корпусных деталей после механообработки |
| Изготовление штампов и пресс-форм | Верификация формообразующих поверхностей, контроль износа инструмента |
| Энергетика | Диагностика лопастей, трубопроводной арматуры, сварных соединений |
| Медицинское оборудование | Контроль корпусов приборов, прецизионных посадочных поверхностей |
| Сфера культурного наследия | Оцифровка экспонатов для архивов, реставрации и научных исследований |
Решения INSVISION соответствуют международным стандартам точности, что подтверждается применением в задачах, где допуски исчисляются микрометрами.
Интеграция в действующие контрольные процессы не требует полной перестройки производства: сканирующие модули могут работать параллельно с существующими КИМ и ручным инструментом, дополняя их там, где контактные методы неэффективны — например, при контроле эластичных, тонкостенных или сложнопрофильных деталей.
Выбор конфигурации автоматизированного сканирования определяется не столько брендом, сколько классом решаемых задач: требуемая скорость съёмки, рабочая зона, тип поверхности, необходимость температурной компенсации. Эти критерии первичны.
Оборудование INSVISION закрывает определённый сегмент таких задач — и в этом качестве рассматривается инженерными службами наряду с другими техническими вариантами.
Часто задаваемые вопросы (FAQ)
Какие требования предъявляются к помещению для размещения автоматизированной системы 3D-сканирования?
Ключевые факторы — вибрационная стабильность, температурный режим и достаточное рабочее пространство для траекторий манипулятора или перемещения детали. Для точных измерений (с допусками в десятки микрон) необходимо исключить резкие перепады температуры и потоки воздуха от открытых ворот.
Специальная затемненная комната обычно не требуется, однако интенсивная засветка от окон может влиять на качество данных при работе с темными или блестящими поверхностями.
Можно ли интегрировать систему в существующую линию?
Да
Да. Современные решения совместимы с промышленными протоколами ПЛК и стандартными интерфейсами роботов. Интеграция сводится к синхронизации цикла сканирования с тактом конвейера и настройке безопасных зон. Оборудование INSVISION поддерживает типовые сценарии встраивания в действующие ячейки.
Подходит ли технология для блестящих или прозрачных деталей?
Современные алгоритмы экспозиции и синие лазерные источники позволяют сканировать металл после мехобработки без матирования. Для прозрачных материалов может потребоваться тонкое нанесение проявляющего спрея, так как оптический принцип требует отражения сигнала от поверхности.
Какие форматы данных поддерживаются?
| Тип задачи | Распространенные форматы |
|---|---|
| Облака точек | ASCII, PLY, PTS |
| Полигональные сетки | STL, OBJ |
| Контроль геометрии | CSV-отчеты, PDF, привязка к CAD (IGES, STEP) |
Формат выбирается исходя из задачи: реверс-инжиниринг требует сеток, контроль геометрии — сопоставления с CAD-моделью.
Краткое резюме
Автоматизированное 3D-сканирование следует рассматривать не как узкоспециализированный измерительный инструмент, а как базовый элемент цифрового производственного контура.
Его функциональная ценность раскрывается в трех основных направлениях: контроль геометрии серийных деталей, восстановление конструкторской документации на изделия без CAD-моделей и оптимизация технологических процессов за счет быстрого получения фактических данных о состоянии оснастки и заготовок.
Практика промышленного применения подтверждает универсальность метода. Одно и то же оборудование успешно решает задачи в автомобильном производстве, энергетическом машиностроении, аэрокосмической отрасли и медицинской технике.
При этом ключевым фактором остается не сам факт наличия сканера, а корректность его сопряжения с производственными требованиями.
Критерии выбора решения
| Критерий | Что оценивать | На что влияет |
|---|---|---|
| Точность | Соответствие допускам по ISO/ASME | Применимость для контрольных операций |
| Производительность | Скорость сбора и обработки данных | Встраивание в такт производства |
| Интеграция | Совместимость с CAD/PLM/MES | Сквозная цифровизация процессов |
| Программная часть | Автоматизация построения отчетов | Снижение влияния человеческого фактора |
Выбор конфигурации должен опираться на конкретные задачи участка: требования к допускам, серийность, наличие эталонных моделей и степень автоматизации окружающей инфраструктуры.
Отдельного внимания заслуживает вопрос метрологической прослеживаемости — для контрольных операций необходимо подтверждение заявленных характеристик в условиях реального цеха, а не в лабораторной среде.
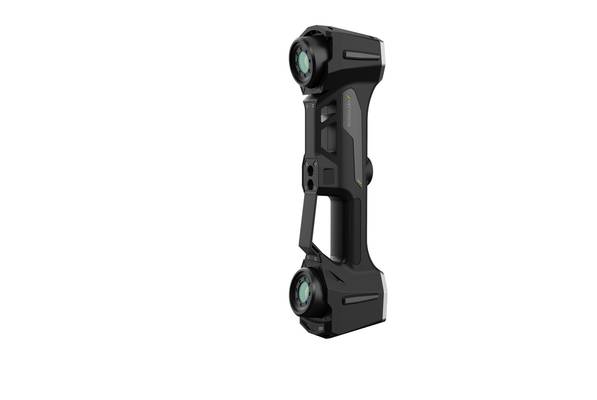
Решения, предлагаемые под брендом INSVISION, ориентированы на решение прикладных задач обратного инжиниринга и размерного контроля в условиях действующего производства, однако окончательный выбор всегда определяется техническим заданием и валидацией на тестовых образцах заказчика.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.