

Что такое 3D-сканирование малых точных деталей и как оно работает

3D-сканирование малых точных деталей: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях Под.
Производственный контекст и потребность в измерениях
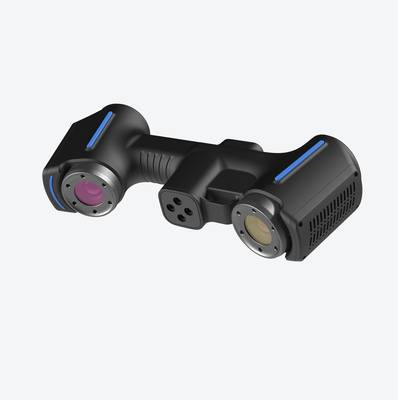
Под 3D сканированием малых точных деталей понимают бесконтактное
Под 3D-сканированием малых точных деталей понимают бесконтактное получение цифровой копии геометрии объекта, чьи критические размеры часто исчисляются десятыми или сотыми долями миллиметра.
Потребность в такой технологии возникает не из абстрактного стремления к цифровизации, а из конкретных ограничений традиционного контроля.
Практический процесс
- Под 3D сканированием малых точных деталей понимают бескон… — Под 3D-сканированием малых точных деталей понимают бесконтактное получение цифровой копии геометрии объекта, чьи критические разм…
- Где традиционные измерения теряют эффективность — Где традиционные измерения теряют эффективность
- Как 3D сканирование встраивается в процесс — Как 3D-сканирование встраивается в процесс
- Этап цикла Что происходит Результат для производства Скан… — В западной производственной практике эта цепочка встраивается в существующие процедуры контроля первой партии (FAI), приёмочного…
Когда допуски ужесточаются до уровня IT6–IT7, ручной инструмент перестает давать воспроизводимую картину. Штангенциркуль или микрометр фиксируют лишь отдельные точки, тогда как отклонения формы — конусность, овальность, коробление — остаются за пределами измерения.
Контролер тратит время на позиционирование, а результаты зависят от усилия прижима и угла установки.
В условиях серийного производства нагрузка на ОТК растет непропорционально объему выпуска. Первая статья, межоперационный контроль, приемка оснастки — каждый этап требует подтверждения геометрии. Традиционный подход создает узкое место: либо контроль замедляет отгрузку, либо партии уходят с непроверенными параметрами.
Ключевое различие подходов:
| Параметр | Ручной контроль | 3D-сканирование |
|---|---|---|
| Число контрольных точек | Единичные замеры | Полное облако точек |
| Воспроизводимость | Зависит от оператора | Стабильна |
| Скорость контроля партии | Минуты на размер | Секунды на деталь |
| Анализ отклонений формы | Ограничен | Полная карта |
Надежные данные нужны не только для приемки, но и для обратной связи с производством. Когда отклонение зафиксировано количественно и привязано к CAD-модели, корректировка процесса становится инженерной задачей, а не предметом спора между цехом и ОТК.
Именно этот переход от субъективной оценки к измеримой картине лежит в основе современных требований к контролю.
Где традиционные измерения теряют эффективность
Где традиционные измерения теряют эффективность
Традиционный контроль геометрии — координатно-измерительные машины, микрометры, калибры, профилометры — остаётся базовым инструментом в цехе. Его ограничения проявляются не в простых сценариях, а там, где форма детали перестаёт быть совокупностью прямых линий, радиусов и плоскостей, заданных чертежом.
Как только геометрия усложняется, контактные и точечные методы начинают систематически недобирать информацию.
Первая зона потерь — сложная геометрия. Свободные поверхности, лопатки, переходы переменного радиуса, глубокие узкие пазы, поднутрения. Щуп КИМ физически не может попасть в часть таких зон, а ручной инструмент даёт лишь несколько дискретных точек, по которым нельзя восстановить реальный профиль.
Вторая зона — разрывы данных. При контроле кромок, отверстий малого диаметра, рёбер жёсткости или участков с бликами и тёмной поверхностью точечный замер оставляет «пустые пятна». Оператор интерполирует, усредняет, додумывает. Третья зона — сжатые сроки.
Полный цикл измерений сложной детали на КИМ может занимать часы, а при переналадке на новое изделие — дни. Для серийного производства с короткими партиями это не просто неудобство, а прямой простой оборудования.
| Ограничение традиционного метода | Типичный сценарий | Последствие для контроля качества |
|---|---|---|
| Точечный замер вместо полного поля | Свободная поверхность корпуса | Пропуск локальных отклонений формы |
| Физическая недоступность щупа | Глубокий паз, малое отверстие | Нет данных по критической зоне |
| Медленная переналадка под новую деталь | Частая смена номенклатуры | Задержка первой статьи, рост незавершёнки |
| Чувствительность к материалу и покрытию | Полированный или тёмный металл | Шум, ложные выбросы, повторные замеры |
Именно здесь 3D-сканирование малых точных деталей закрывает разрывы: вместо набора точек — облако, вместо интерполяции — фактическая поверхность, вместо часов на партию — минуты на деталь. Но важно понимать: сканер не отменяет КИМ.
Он снимает с неё те задачи, где контактный метод работает на пределе своих возможностей, а точечная стратегия измерения перестаёт быть адекватной реальной геометрии.
Для инженера-метролога критерий перехода прост: если на детали есть зоны, которые вы не можете измерить с заявленной неопределённостью за разумное время, — традиционный метод достиг своего потолка. Дальше начинается область, где полное поле данных становится не опцией, а производственной необходимостью.
Как 3D сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
3D-сканирование малых точных деталей не является изолированной операцией. В производственном цикле оно выполняет роль источника измерительных данных, которые затем проходят через цепочку сравнения, проверки и документирования.
Без этой связки сканирование остаётся лишь способом получить облако точек, а не инструментом контроля качества.
Типичный цикл выглядит так. Оператор сканирует деталь, получая полигональную модель или облако точек. Далее эта геометрия сопоставляется с CAD-моделью или эталонной деталью. Программное обеспечение рассчитывает отклонения по заданным полям допусков — например, по GD&T-позициям, профилю поверхности или соосности.
Результаты сравнения формируют цветовую карту отклонений, которая сразу показывает проблемные зоны. Затем инженер принимает решение: деталь годна, требует доработки или отбраковывается. Финальный шаг — автоматическое формирование отчёта с привязкой к номеру партии, дате и оператору.
Такая последовательность особенно важна для малых деталей, где традиционные контактные измерения либо слишком медленны, либо не обеспечивают достаточного покрытия поверхности. Сканер снимает полную геометрию за один проход, а программная часть берёт на себя рутинные операции сравнения.
Этап цикла Что происходит Результат для производства Сканирование
| Этап цикла | Что происходит | Результат для производства |
|---|---|---|
| Сканирование | Получение облака точек или STL-модели детали | Полная геометрия без пропусков |
| Сравнение | Наложение на CAD или эталон, расчёт отклонений | Цветовая карта, список отклонений |
| Проверка | Анализ отклонений по допускам, GD&T-позициям | Решение о годности детали |
| Отчётность | Автоматический протокол с данными партии | Прослеживаемость, аудит качества |
В западной производственной практике эта цепочка встраивается в существующие процедуры контроля первой партии (FAI), приёмочного контроля и периодической верификации оснастки.
Важно, что сканирование не заменяет координатно-измерительные машины полностью — оно закрывает те задачи, где требуется быстрое покрытие сложной геометрии, а КИМ остаётся для эталонных замеров отдельных размеров.
INSVISION рассматривает такое разделение как практический компромисс: скорость и полнота данных от сканера сочетаются с точностью традиционных методов там, где это критично.
Что проверить перед внедрением
Прежде чем интегрировать 3D-сканирование малых точных деталей в производственный контур, инженеру стоит разделить саму задачу на два уровня: пригодность сценария и готовность площадки. Первый уровень отсекает заведомо неподходящие случаи, второй — предотвращает срыв измерений из-за условий на месте.
Подходящие сценарии обычно связаны с геометрией, которую трудно или невозможно снять контактным инструментом: глубокие пазы, тонкие стенки, внутренние радиусы, свободные поверхности без базовых плоскостей.
Типовые применения — контроль первых изделий, реверс-инжиниринг изношенной оснастки, сравнение «как спроектировано — как изготовлено» по CAD-модели, а также периодическая аттестация пресс-форм и литьевых вставок.
Ключевые пункты проверки на площадке сводятся к следующей
Ключевые пункты проверки на площадке сводятся к следующей таблице:
| Пункт проверки | Что оценивать | Типовой риск при игнорировании |
|---|---|---|
| Стабильность основания | Вибрации от прессов, станков, транспорта | Дрожание облака точек, потеря микрогеометрии |
| Температурный режим | Перепады в зоне измерения, нагрев детали после обработки | Термическое расширение, искажение фактических размеров |
| Подготовка поверхности | Блеск, прозрачность, тёмный цвет, масляная плёнка | Пропуски данных, шум на гранях и кромках |
| Фиксация детали | Жёсткость зажима, отсутствие деформации от усилия | Смещение между проходами, недостоверная сборка сканов |
| Эталон для поверки | Калибровочная сфера или аттестованный образец | Систематическая ошибка остаётся незамеченной |
Отдельного внимания заслуживает вопрос допусков. Если чертёж содержит GD&T-указания с допуском в единицы микрон, стоит заранее сопоставить заявленную погрешность сканера с полем допуска.
Практическое правило: измерительная система должна вносить не более 10–20 % от допуска контролируемого размера, иначе разброс данных начнёт маскировать реальные отклонения детали.
Не менее важен вопрос эталонной базы. При отсутствии CAD-модели потребуется либо эталонная деталь, либо повторяемая процедура сканирования одного и того же образца для оценки сходимости. Без этого любые выводы о точности остаются субъективными.
Наконец, проверьте совместимость выходных данных с существующим ПО: формат сетки, плотность точек, возможность экспорта в используемую CAM- или CAI-систему. Если результаты сканирования нельзя передать в привычный контур контроля, внедрение создаст дополнительный ручной этап, а не устранит его.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.