

файл STL: практические критерии для производственных команд

файл STL: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях В промышленном производстве контроль.
Производственный контекст и потребность в измерениях
В промышленном производстве контроль геометрии редко бывает самоцелью
В промышленном производстве контроль геометрии редко бывает самоцелью. Чаще это реакция на ужесточение допусков, рост доли сложных поверхностей или переход к автоматизированной сборке.
Когда литейный цех передает корпус на механическую обработку, а та — на сборку с пневмо- или гидроиспытаниями, любое отклонение формы на раннем этапе оборачивается пригоночными работами либо отбраковкой на финише.
Нагрузка на службу контроля растет, а классические средства — штангенциркуль, нутромер, шаблоны — перестают давать полную картину.
Потребность формулируется просто: нужны надежные данные, по которым можно принять решение. Не одиночные замеры в нескольких точках, а целостная цифровая модель поверхности.
Файл STL становится здесь рабочим форматом — это полигональное представление геометрии, которое можно сравнивать с CAD-моделью, анализировать отклонения и архивировать для повторных проверок.
Типичные ситуации, где традиционного контроля недостаточно:
| Производственный сценарий | Ограничение традиционного метода | Что требуется от данных |
|---|---|---|
| Литье и штамповка | Сложная свободная форма, нет базовых плоскостей | Полное облако точек, пригодное для сравнения с эталоном |
| Сварные узлы и корпусные детали | Коробление после термообработки, локальные деформации | Карта отклонений по всей поверхности, а не в контрольных точках |
| Реверс-инжиниринг изношенной оснастки | Отсутствие чертежей на старую деталь | Полигональная модель для восстановления CAD-геометрии |
| Первая статья (FAI) по ASME Y14.5 / ISO 1101 | Трудоемкость ручного обмера всех элементов | Цифровой протокол с привязкой к GD&T-указаниям |
Во всех этих случаях ценность представляет не сам факт наличия файла STL, а его пригодность для последующего анализа: плотность сетки, точность привязки, отсутствие артефактов.
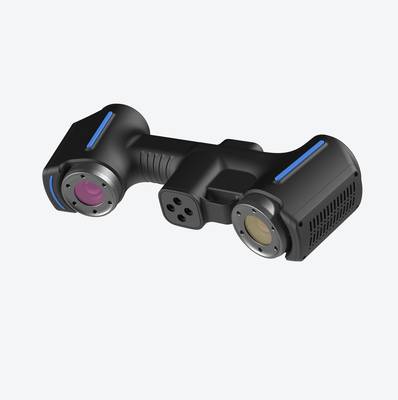
Оборудование INSVISION применяется там, где такой файл должен формироваться в производственном темпе и без потери данных на сложных поверхностях.
Где традиционные измерения теряют эффективность
Где традиционные измерения теряют эффективность
Традиционный измерительный инструмент — КИМ, шаблоны, нутромеры, калибры — проектировался под линейную и регулярную геометрию. Пока деталь описывается плоскостями, цилиндрами и стандартными отверстиями, контактный метод даёт воспроизводимый результат.
Проблемы начинаются там, где форма перестаёт быть номинально простой.
Первый источник потерь — сложная свободная геометрия. Лопатки турбин, литые корпуса, органические поверхности медицинских имплантатов не имеют базовых примитивов, по которым удобно строить траекторию щупа. Число контрольных точек растёт, а плотность данных по-прежнему не покрывает реальную форму.
Оператор вынужден выбирать: либо приемлемое время измерения, либо приемлемая детализация. Оба требования одновременно контактный метод при сложной геометрии не закрывает.
Второй источник — разрывы данных. Контактное измерение фиксирует дискретный набор точек. Между ними форма остаётся неизвестной. Для плоскостности или диаметра это несущественно. Для отклонения профиля, волнистости или локальных дефектов — критично.
Инженер по качеству получает карту из двухсот точек на поверхности, где реальная топология может содержать отклонения между измеренными точками. Дефект остаётся необнаруженным не потому, что его нет, а потому, что в него не попал щуп.
Третий фактор — сжатые сроки. Первая статья, запуск серии, аварийный ремонт — во всех этих сценариях время измерения прямо влияет на запуск производства. Контактная КИМ при плотной сетке точек может работать часы. Ускорять — значит сокращать число точек и терять информацию.
Ограничения становятся нагляднее при сравнении парадигм
Ограничения становятся нагляднее при сравнении парадигм:
| Критерий | Контактное измерение | Бесконтактное 3D-сканирование |
|---|---|---|
| Тип данных | Дискретные точки | Облако точек, поверхностная модель |
| Плотность покрытия | Зависит от числа точек | Высокая по всей поверхности |
| Сложная геометрия | Требует сложной траектории | Безразлична к форме |
| Выходной формат | Протокол, координаты | Файл STL, PLY, TXT и др. |
| Время на деталь сложной формы | Высокое | Существенно ниже |
Файл STL здесь — не просто формат. Это граница между точечным контролем и полной цифровой моделью поверхности. Когда деталь оцифрована в STL, инженер сравнивает не набор координат с допуском, а фактическую поверхность с CAD-моделью целиком.
Это меняет сам подход к контролю: от выборочной проверки — к анализу всей геометрии.
Оборудование INSVISION поддерживает экспорт в STL, PLY, TXT и другие форматы, что позволяет встроить сканирование в существующий цикл контроля без дополнительной конвертации. Однако выбор технологии — вопрос не бренда, а задачи. Если геометрия регулярная, а допуски широкие, контактный метод остаётся оправданным.
Если форма сложная, данные нужны плотные, а сроки сжатые — ограничения традиционного подхода становятся неустранимыми, и переход к сканированию перестаёт быть вопросом предпочтений.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
В промышленной метрологии 3D-сканирование — это не изолированная операция, а этап единой цифровой цепочки. Результатом сканирования становится файл STL или иное полигональное представление поверхности, которое служит исходными данными для последующих инженерных процедур.
Важно понимать: сам по себе файл STL не является результатом контроля. Это лишь сырая геометрия.
Рабочий цикл выглядит так: сканнер оцифровывает физическую деталь, программное обеспечение строит полигональную сетку, затем эта сетка совмещается с номинальной CAD-моделью. На этапе совмещения выполняется сравнение фактической геометрии с эталонной. Отклонения анализируются по заданным допускам, и формируется отчет.
Файл STL здесь — промежуточный формат, связывающий физический объект с цифровой средой контроля.
| Этап | Инструмент | Результат |
|---|---|---|
| Оцифровка | 3D-сканнер | Облако точек |
| Построение сетки | ПО сканера | Файл STL |
| Сравнение | ПО контроля | Карта отклонений |
| Документирование | Отчетный модуль | Протокол проверки |
Такой подход исключает ручной перенос данных между системами. После сканирования файл STL без конвертации передается в программу анализа, где инженер проверяет соответствие размерам, допускам формы и расположения. Это критично для первого изделия (FAI) и серийного контроля в автомобильной и аэрокосмической отраслях.
У специалистов INSVISION поддерживается экспорт в STL, PLY, TXT и другие форматы, что позволяет встраивать сканирование в действующие процессы без замены существующего ПО анализа.
Что проверить перед внедрением
Что проверить перед внедрением
Прежде чем интегрировать 3D-сканирование в процесс контроля качества, инженеру стоит разделить все задачи на два типа: те, где нужен быстрый цифровой слепок для обратного проектирования, и те, где требуется подтверждение геометрии по чертежу.
Критерий прост — если допуск на размер превышает ±0,1 мм и деталь имеет сложную свободную форму, файл STL становится рабочим эталоном. Если же речь идет о жестких допусках посадочных мест, сканирование лишь дополняет КИМ, но не заменяет её.
Проверка на площадке сводится к нескольким пунктам, которые чаще всего упускают при пилотном запуске:
| Пункт проверки | Что смотреть | Типичная ошибка |
|---|---|---|
| Подготовка поверхности | Матовые, пыльные, тёмные участки требуют маркеров или спрея | Сканирование блестящего металла без матирования |
| Стабильность базы | Вибрации от прессового цеха или проезжающего погрузчика | Установка штатива рядом с активной зоной |
| Формат выгрузки | Наличие файла STL в перечне выходных данных | Получение только облака точек без полигональной сетки |
| Плотность сетки | Соответствие шага сетки минимальному радиусу скругления | Избыточная детализация, раздувающая файл до непригодности в CAD |
| Привязка к осям | Совмещение скана с системой координат детали перед сравнением с CAD | Ручное выравнивание «на глаз» без реперных точек |
Проверку стоит начинать с эталонной детали известной геометрии — калибровочного блока или прошедшей КИМ детали. Расхождение между сканом и паспортными размерами покажет реальную точность системы в условиях цеха, а не в идеальной лаборатории.
Только после этого имеет смысл обсуждать внедрение в серийный маршрут контроля.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.