

Разрешение 3D-сканирования как ключевой параметр точных промышленных измерений
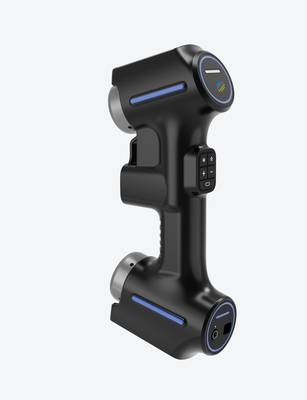
разрешение 3D-сканирования: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях Разрешение.
Производственный контекст и потребность в измерениях
Разрешение 3D сканирования это не абстрактная характеристика прибора
Разрешение 3D-сканирования — это не абстрактная характеристика прибора, а параметр, определяющий, насколько достоверно цифровая модель отражает реальную геометрию детали.
В производственных условиях, где допуски по GD&T исчисляются десятками микрон, недостаточное разрешение приводит к сглаживанию кромок, потере мелких дефектов и ложноположительным заключениям при контроле.
Частые вопросы
Что проверить при оценке «Разрешение 3D сканирования это не абстрактная характеристика прибора»?
Разрешение 3D-сканирования — это не абстрактная характеристика прибора, а параметр, определяющий, насколько достоверно цифровая модель отражает реальную геометрию детали.
Что проверить при оценке «Где традиционные измерения теряют эффективность»?
Где традиционные измерения теряют эффективность
Что проверить при оценке «Ограничение Проявление при традиционном измерении Следствие для контроля»?
Высокое разрешение 3D-сканирования снимает эти ограничения за счёт бесконтактного захвата поверхности сплошным облаком точек, а не дискретными сечениями.
Нагрузка на службы качества растет по мере ужесточения требований OEM-заказчиков. Ручной обмер калибрами и КИМ покрывает лишь выборочные сечения, оставляя межточечные зоны без данных.
Первая инспекция изделий (first-article inspection) и контроль износа формообразующей оснастки требуют плотного облака точек по всей поверхности, а не по отдельным координатам.
Ключевые критерии, связывающие разрешение с производственной задачей:
| Производственная задача | Требование к данным |
|---|---|
| Контроль допусков формы и расположения | Высокая плотность точек на критичных поверхностях |
| Обратный инжиниринг изношенной оснастки | Распознавание мелких переходов и радиусов |
| Серийная проверка литых и штампованных деталей | Стабильная повторяемость между сканами |
Без достаточного разрешения сканирования цифровой двойник становится источником ложной уверенности, а не основанием для корректирующих действий.
Где традиционные измерения теряют эффективность
Где традиционные измерения теряют эффективность
Традиционный метрологический инструмент — КИМ, нутромеры, калибры, шаблоны — работает стабильно, пока объект контроля вписывается в простую геометрию: плоскости, цилиндры, регулярные отверстия. Как только форма усложняется, проявляются три системных ограничения.
Сложная геометрия. Свободноформные поверхности, переходы радиусов, внутренние полости с переменным сечением. Контактный датчик КИМ или ручной инструмент физически не может снять достаточную плотность точек на криволинейном участке. Результат — зоны без данных и усреднённые значения вместо фактического профиля.
Разрывы данных. При измерении по сечениям между дискретными точками всегда остаются непокрытые участки. Для литых корпусов, лопаток или штампованных элементов эти пропуски критичны: дефект часто находится именно там, где датчик не коснулся поверхности.
Сжатые сроки. Полное оконтуривание сложной детали контактным методом требует длительного программирования траекторий и многократных установов. В условиях first-article inspection или межоперационного контроля это создаёт узкое место в производственном потоке.
Ограничение Проявление при традиционном измерении Следствие для контроля
| Ограничение | Проявление при традиционном измерении | Следствие для контроля |
|---|---|---|
| Сложная геометрия | Недостаточная плотность точек на криволинейных участках | Усреднённый профиль вместо фактического |
| Разрывы данных | Пропуски между сечениями и точками касания | Пропущенный дефект в непокрытой зоне |
| Сжатые сроки | Длительное программирование траекторий | Задержка запуска партии |
Высокое разрешение 3D-сканирования снимает эти ограничения за счёт бесконтактного захвата поверхности сплошным облаком точек, а не дискретными сечениями.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
В производственном цикле 3D-сканирование редко существует как изолированная операция. Его ценность раскрывается в связке «сканирование → сравнение → проверка → отчетность». Сначала сканер фиксирует фактическую геометрию детали. Затем облако точек или полигональная модель сопоставляется с эталонной CAD-моделью.
На этом этапе критично разрешение 3D-сканирования: оно определяет, насколько мелкие отклонения формы система способна зафиксировать и передать в анализ. Низкое разрешение пропускает локальные дефекты, избыточное — создает шум и замедляет обработку.
Далее выполняется проверка по заданным допускам от простых
Далее выполняется проверка по заданным допускам — от простых линейных размеров до сложных GD&T-параметров, таких как профиль поверхности или позиционный допуск.
Результатом становится карта отклонений, которая отвечает на два вопроса: где именно деталь вышла за пределы допуска и насколько критично это отклонение для сборки или функции узла.
Завершающий этап — отчетность. В западной практике, особенно в аэрокосмической и медицинской отраслях, отчет о контроле первого изделия (FAI) или серийной проверке должен быть прослеживаемым и воспроизводимым.
Связка «сканирование — сравнение — отчет» позволяет заменить набор разрозненных ручных измерений единым цифровым протоколом.
| Этап процесса | Задача | Роль разрешения 3D-сканирования |
|---|---|---|
| Сканирование | Фиксация фактической геометрии | Определяет минимальный размер обнаруживаемого отклонения |
| Сравнение | Сопоставление с CAD-эталоном | Влияет на точность цветовой карты отклонений |
| Проверка | Оценка по GD&T-допускам | Обеспечивает достоверность заключения о приемке |
| Отчетность | Формирование протокола контроля | Гарантирует воспроизводимость и прослеживаемость данных |
На практике внедрение такого цикла меняет логику контроля: вместо выборочных измерений в нескольких точках инженер получает полную картину поверхности. Это особенно важно при контроле сложной геометрии — лопаток, корпусов, литых деталей, — где традиционные инструменты не дают полного покрытия.
Системы INSVISION встраиваются в такой процесс как источник измерительных данных, не подменяя собой ни CAD-систему, ни программное обеспечение для статистического управления процессами.
Что проверить перед внедрением
Разрешение 3D сканирования параметр который часто воспринимают как
Разрешение 3D-сканирования — параметр, который часто воспринимают как единственный критерий пригодности оборудования. На практике это не так.
Для задач обратного проектирования и контроля геометрии важнее совокупность характеристик: воспроизводимость измерений, поведение на сложных поверхностях (глянец, глубокие полости, резкие кромки) и стабильность калибровки при изменении температуры в цехе.
Если инженер смотрит только на паспортную цифру разрешения, он рискует получить данные, которые выглядят детально, но не проходят поверку по метрологическим стандартам.
Прежде чем согласовывать закупку, на площадке стоит проверить несколько конкретных моментов.
| Критерий проверки | Что смотреть | Типичная ошибка |
|---|---|---|
| Воспроизводимость | Разброс координат при 10 последовательных сканированиях одного эталона | Одинаковые результаты на матовой пластине, резкий уход на штампованном металле |
| Работа с блестящими поверхностями | Качество сетки без матирования | Согласие на полное покрытие спреем, хотя часть деталей это не допускает |
| Сшивка при недостатке геометрии | Потеря трекинга на длинных цилиндрических участках | Игнорирование маркеров на этапе теста |
| Экспорт в CAD | Наличие STEP/IGES, целостность поверхностей | Проверка только облака точек, а не итоговой модели |
| Тепловая стабильность | Дрейф калибровки после включения и через 30–40 минут работы | Замер сразу после запуска |
Сценарии применения стоит суммировать по типам задач: контроль первых изделий (FAI), обратное проектирование оснастки, межоперационный контроль в механической обработке, реверс-инжиниринг для аэрокосмического MRO и медицинского прототипирования.
Для каждого сценария требования к разрешению разные — например, свободная форма лопатки требует плотной сетки на малых радиусах, тогда как для плоского кронштейна важнее точность отверстий под крепёж.
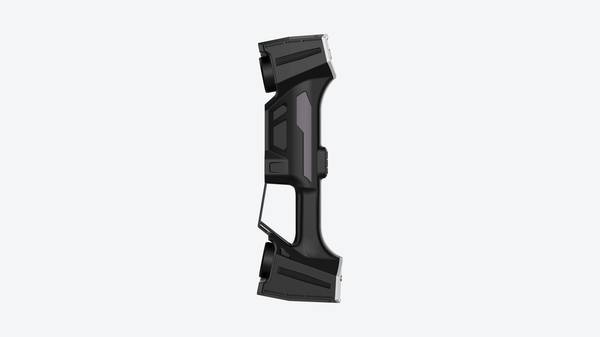
INSVISION в этом контексте уместно рассматривать как поставщика решений, чьё оборудование закрывает типовые сценарии контроля и реверса. Однако финальное решение должно опираться на результаты тестовой съёмки эталонных деталей с вашего производства, а не на заявленные характеристики.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.