

Come valutare scansione 3D laser nell’ispezione industriale
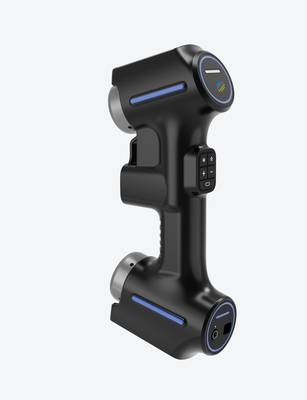
Come valutare scansione 3D laser nell’ispezione industriale. AlphaScan scanner 3D portatile a laser blu Cos’è la scansione 3D laser?
Cos’è la scansione 3D laser?
Cos’è la scansione 3D laser?
La scansione 3D laser è un sistema di metrologia tridimensionale non distruttiva che rileva la geometria di un componente proiettando una o più linee laser sulla superficie e acquisendo milioni di punti coordinati tramite sensori ottici.
Il risultato è una nuvola di punti convertita in mesh poligonale, confrontabile direttamente con il modello CAD nominale.
Nel quadro dell’Industria 4.0, questa tecnologia si inserisce nei flussi di controllo qualità digitalizzati, riducendo i tempi di rilievo rispetto alle pratiche tradizionali. Calibri e micrometri restano strumenti validi per tolleranze puntuali e quote semplici;
le macchine di misura a coordinate offrono accuratezza elevata su geometrie prismatiche. La scansione laser si distingue per l’approccio: acquisizione full-field, densità di dati, rilievo di forme organiche e superfici complesse non accessibili al tastatore.
| Metodo | Acquisizione | Tipico utilizzo |
|---|---|---|
| Calibro / micrometro | Puntuale, manuale | Quote lineari, diametri |
| CMM a contatto | Punto a punto | Tolleranze geometriche, GD&T |
| Scansione 3D laser | Full-field, senza contatto | Superfici free-form, reverse engineering |
Il riferimento normativo per l’accettazione dei sistemi ottici include le serie ISO 10360 e ASME B89.4.19, che definiscono procedure di verifica delle prestazioni metrologiche.
Principi di funzionamento della scansione 3D laser
La scansione 3D laser si basa su un principio fisico elementare: un emettitore proietta un raggio laser sulla superficie dell’oggetto, i sensori ottici rilevano la luce riflessa e un processore calcola le coordinate tridimensionali di ogni punto acquisito.
Il cuore della tecnologia sta nel modo in cui viene determinata la distanza tra sensore e superficie. Esistono due approcci principali.
Il primo è la triangolazione. Un raggio laser colpisce l’oggetto con un angolo noto; una camera posizionata a distanza fissa osserva il punto illuminato da un’angolazione diversa. Poiché la geometria del sistema è nota, la posizione spaziale del punto si ricava risolvendo un semplice triangolo.
Questo metodo offre precisione elevata su distanze brevi ed è la scelta standard per componenti meccanici, stampi e superfici con tolleranze strette.
Il secondo approccio è il tempo di volo (Time-of-Flight, ToF). Il sensore misura quanto tempo impiega l’impulso laser a raggiungere la superficie e tornare indietro. Conoscendo la velocità della luce, il calcolo della distanza è immediato.
Il ToF è meno preciso della triangolazione sulle brevi distanze, ma risulta efficace su oggetti di grandi dimensioni, ambienti industriali ampi o rilievi architettonici.
Le modalità di scansione si distinguono per numero di linee laser proiettate simultaneamente. La tabella seguente sintetizza le differenze operative.
| Modalità | Linee laser | Finalità principale | Contesto tipico |
|---|---|---|---|
| Linea singola | 1 | Accesso a cavità profonde, fori, geometrie con sottosquadri | Controllo qualità su fusioni, stampi, particolari con fori ciechi |
| Linee multiple – precisione | 7 | Acquisizione dettagliata con alta densità di punti | reverse engineering, ispezione dimensionale, superfici complesse |
| Linee multiple – velocità | 50 | Copertura rapida di aree estese | Scansione di lamiere, pannelli, componenti di grandi dimensioni |
La scelta della modalità dipende dal compromesso tra velocità di acquisizione e livello di dettaglio richiesto. Una linea singola penetra in aree che sistemi multi-linea non riescono a illuminare correttamente. Le configurazioni a 7 linee bilanciano densità di punti e tempi di scansione.
Le configurazioni ad alta velocità, fino a decine di linee parallele, riducono drasticamente i tempi su superfici ampie e regolari.
Un aspetto spesso sottovalutato riguarda la classe di sicurezza del laser. Sistemi di Classe II risultano sicuri per l’occhio nelle normali condizioni operative, mentre emettitori di Classe 3R richiedono cautele specifiche.
Nei contesti produttivi occidentali, dove la conformità alle normative sulla sicurezza laser è vincolante, questo parametro incide sull’organizzazione della postazione di misura e sulla formazione degli operatori.
Parametri chiave per la valutazione di soluzioni di scansione 3D laser
La valutazione di un sistema di scansione 3D laser per uso industriale non può prescindere dall’analisi di un insieme ristretto di grandezze tecniche che ne determinano l’effettiva adattabilità al contesto produttivo.
Questi parametri non vanno considerati isolatamente: un valore eccellente su un singolo fronte raramente compensa carenze su altri, perché le condizioni reali di officina e laboratorio metrologico impongono compromessi tra sicurezza, risoluzione, velocità e compatibilità con i materiali.
La tabella seguente sintetizza i criteri fondamentali che progettisti, responsabili qualità e buyer tecnici dovrebbero esaminare in fase di specifica o di confronto tra soluzioni.
| Parametro | Descrizione | Rilevanza per applicazioni industriali |
|---|---|---|
| Classe laser | Classificazione normativa della potenza del raggio laser, che definisce i livelli di sicurezza per l’operatore e le modalità di utilizzo. | Fondamentale per garantire la conformità alle normative di sicurezza sul lavoro e l’uso in ambienti produttivi senza restrizioni eccessive. |
| Lunghezza d’onda | Lunghezza d’onda del raggio laser emesso, espressa in nanometri (nm), che influenza l’interazione con le superfici degli oggetti. | Determina la capacità di acquisizione di diverse tipologie di superfici (opache, semi-riflettenti, traslucide) e la qualità dei dati acquisiti. |
| Modalità di scansione | Configurazione delle linee laser utilizzate per l’acquisizione (es. linea singola, linee multiple per precisione, linee multiple per velocità). | Definisce l’adattabilità della tecnologia a componenti con caratteristiche diverse, come fori profondi, superfici complesse o lotti di produzione seriale. |
| Precisione metrologica | Capacità del sistema di restituire misurazioni corrispondenti al valore reale dei punti acquisiti. | Cruciale per applicazioni di controllo qualità e ispezione conformi alle normative ISO 10360 e ASME Y14.5. |
| Velocità di acquisizione | Quantità di punti o di superficie acquisita per unità di tempo. | Impatta la produttività in contesti di produzione seriale e di ispezione di lotti ampi di componenti. |
Un aspetto spesso trascurato riguarda la classe laser. Sistemi in Classe 3R richiedono cautele operative specifiche — nessuna visione diretta del fascio — mentre soluzioni in Classe II risultano più gestibili in reparti affollati o in postazioni condivise.
La lunghezza d’onda, invece, incide sull’assorbimento da parte del materiale: sorgenti nel verde o nel blu si comportano diversamente su alluminio lucido, compositi o superfici verniciate.
Le modalità di scansione meritano attenzione particolare. Una configurazione a linea singola agevola l’accesso a cavità profonde o geometrie nascoste; configurazioni multi-linea accelerano l’acquisizione su superfici ampie ma possono introdurre rumore su spigoli vivi.
La scelta dipende dalla tipologia di particolari da rilevare e dalla tolleranza richiesta.
In fase di validazione, il consiglio è di richiedere prove comparative su componenti campione rappresentativi della propria produzione, verificando ripetibilità e accuratezza dichiarate in condizioni operative reali, non solo in ambiente controllato.
Ambiti di utilizzo e confini di applicazione della scansione 3D laser
La scansione 3D laser trova impiego dove la verifica dimensionale richiede densità di punti elevata e tempi di acquisizione contenuti. Non è uno strumento universale: la sua efficacia dipende dalla morfologia del componente, dall’accessibilità ottica delle superfici e dalla tolleranza da controllare.
Nei reparti automotive OEM, il rilievo ottico è consolidato per l’ispezione di parti di carrozzeria, dove le superfici continue e riflettenti possono essere trattate con opacizzanti e acquisite integralmente.
Qui si controllano tolleranze di assemblaggio tra pannelli, gap e flush, e si eseguono attività di reverse engineering su componenti fuori produzione, spesso privi di documentazione CAD aggiornata.
Nel contesto aerospaziale MRO, la digitalizzazione serve a monitorare l’usura di componenti soggetti a cicli termici e meccanici severi. L’ispezione di palette, condotti e strutture di supporto consente di verificare la conformità alle normative del settore senza smontaggi prolungati.
La precisione richiesta è elevata, ma il beneficio principale sta nella ripetibilità della misura e nella tracciabilità del dato.
Per i dispositivi medici, la scansione si applica a componenti chirurgici e protesici dove le tolleranze sono strette e le geometrie spesso organiche, difficili da misurare con tastatori a contatto.
Il controllo qualità di strumenti ad alta precisione beneficia della capacità di acquisire profili complessi senza deformare il pezzo.
Nel settore energetico, turbine e componenti di impianti vengono digitalizzati per la manutenzione preventiva. L’ispezione periodica di palette di turbina, sedi di tenuta e superfici di accoppiamento consente di rilevare erosioni o deformazioni prima che compromettano l’efficienza dell’impianto.
I confini di applicazione dipendono da tre fattori principali:
| Caratteristica del componente | Idoneità alla scansione 3D laser | Considerazioni pratiche |
|---|---|---|
| Superfici continue e piane | Elevata | Acquisizione rapida, alta densità di punti |
| Superfici complesse o organiche | Elevata | Richiede pianificazione del percorso di scansione |
| Fori profondi o cavità cieche | Ridotta | Il laser non raggiunge zone occluse; si integra con altri metodi |
| Componenti di grandi dimensioni | Variabile | Dipende dal volume di lavoro dello strumento e dalla necessità di riferimenti |
| Superfici trasparenti o a specchio | Ridotta | Necessitano di opacizzazione preliminare |
La tecnologia è più adatta quando il componente presenta geometrie libere, tolleranze nell’ordine dei centesimi di millimetro e la necessità di confrontare rapidamente la nuvola di punti con il modello CAD.
È meno indicata quando la precisione richiesta scende sotto il micron o quando l’accesso ottico è fortemente limitato da sottosquadri e cavità profonde.
La scelta dello strumento, che sia un sistema INSVISION o di altra provenienza, dovrebbe seguire una valutazione preliminare del tipo di superficie, del volume di lavoro e della densità di punti necessaria per il controllo GD&T previsto.
Idee sbagliate comuni sulla scansione 3D laser
Tra i professionisti industriali circolano ancora alcune convinzioni errate sulla scansione 3D laser, spesso frutto di esperienze con tecnologie datate o di informazioni incomplete. È utile chiarirle con dati oggettivi.
| Credenza errata | Realtà tecnica |
|---|---|
| Tutte le soluzioni laser sono pericolose per gli occhi | La normativa internazionale distingue classi diverse. I sistemi in Classe II, ad esempio, sono considerati sicuri per l’occhio in condizioni normali di utilizzo. |
| Non è possibile acquisire fori profondi | Le modalità di scansione a linea singola sono progettate specificamente per rilevare cavità e geometrie profonde. |
| Le superfici riflettenti non sono scansionabili | Lunghezze d’onda specifiche, come 520 nm, e configurazioni dedicate dei sensori consentono l’acquisizione anche su superfici con caratteristiche riflettenti. |
| Tutti gli scanner hanno la stessa precisione | La precisione varia in base a parametri chiave di valutazione, come discusso nella sezione 3. |
La scelta di una soluzione deve quindi basarsi sulle specifiche tecniche dichiarate e sulle normative di riferimento, non su assunti generici.
Concetti tecnici correlati alla scansione 3D laser
Nel contesto industriale, la scansione 3D laser non opera isolatamente: si inserisce in un ecosistema di metodologie e normative che ne definiscono l’utilità concreta in produzione e controllo qualità. Comprendere questi concetti aiuta a valutare dove e come la tecnologia genera valore reale.
Metrologia tridimensionale. È la disciplina che studia la misurazione di oggetti in tre dimensioni. La scansione 3D laser ne costituisce uno strumento applicativo: acquisisce nuvole di punti dense che, elaborate da software metrologici, producono confronti dimensionali con modelli CAD di riferimento.
In un contesto di first-article inspection, questo approccio riduce i tempi rispetto alle tradizionali macchine di misura a coordinate (CMM) quando la geometria è complessa o free-form.
reverse engineering. Processo che parte dall’oggetto fisico per arrivare a un modello 3D digitale. La scansione laser è il metodo di acquisizione più diffuso quando servono superfici organiche, stampi usurati o componenti senza documentazione CAD.
Il dato grezzo viene poi convertito in superfici NURBS o mesh parametriche.
Digital twin. Replica digitale di un asset fisico, aggiornata tramite dati di acquisizione. La scansione periodica consente di mantenere il gemello allineato allo stato reale dell’asset, utile per simulazioni, manutenzione predittiva e verifiche di deformazione su componenti sottoposti a stress termico o meccanico.
Ispezione non distruttiva (NDT). Insieme di tecniche di controllo che non danneggiano il pezzo ispezionato. La scansione 3D laser rientra in questa categoria quando usata per rilevare difetti superficiali, deformazioni o scostamenti dimensionali senza contatto fisico con il componente.
| Concetto | Funzione principale | Applicazione tipica con scansione 3D laser |
|---|---|---|
| Metrologia tridimensionale | Misurazione geometrica | Confronto CAD vs pezzo reale |
| reverse engineering | Ricostruzione modello digitale | Componenti senza disegni tecnici |
| Digital twin | Replica digitale aggiornata | Monitoraggio deformazioni nel tempo |
| NDT | Controllo senza danneggiamento | Rilevamento difetti superficiali |
Normative ISO 10360 e ASME Y14.5. La ISO 10360 definisce i requisiti di verifica per sistemi di misura a coordinate, inclusi scanner laser. La ASME Y14.5 codifica il linguaggio GD&T (Geometric Dimensioning and Tolerancing) utilizzato per specificare tolleranze geometriche.
Nei settori automotive, aerospace e medicale occidentali, la validità di un report di scansione dipende dalla conformità a questi riferimenti normativi: un dato acquisito senza tracciabilità metrologica non è utilizzabile per certificazioni di qualità.
La scelta di un sistema di scansione industriale — come quelli proposti da INSVISION — dovrebbe quindi partire dalla verifica di questi aspetti normativi e metodologici prima che dalle specifiche hardware.
Soluzioni di scansione 3D laser INSVISION per l’industria
La scansione 3D laser si basa sull’emissione controllata di luce strutturata e sulla lettura della deformazione che questa subisce quando colpisce una superficie.
Il principio è semplice: il proiettore emette linee o pattern laser, le telecamere registrano la geometria riflessa, il software ricostruisce una nuvola di punti. Quello che cambia tra una soluzione e l’altra è il modo in cui il laser viene gestito in relazione al componente da rilevare.
Non tutte le applicazioni industriali richiedono la stessa strategia di scansione. Un componente con fori profondi o cavità strette impone una linea singola, che penetra dove pattern multipli genererebbero rumore o occlusioni.
Una superficie ampia con tolleranze strette richiede invece più linee parallele, per bilanciare densità di punti e tempo di acquisizione. In contesti di produzione snella, dove il ritmo della linea impone tempi ciclo ridotti, la velocità diventa il criterio dominante.
La scelta della modalità di scansione è quindi un problema tecnico, non una preferenza soggettiva.
| Criterio applicativo | Strategia di scansione più adatta | Motivazione tecnica |
|---|---|---|
| Fori profondi, cavità, sottosquadri | Linea laser singola | Riduce interferenze e occlusioni, raggiunge aree difficili |
| Superfici complesse, geometrie organiche | Multi-linea di precisione | Maggiore densità di punti su forme irregolari |
| Componenti di grandi dimensioni, tempi ciclo stretti | Multi-linea ad alta velocità | Bilanciamento tra copertura e produttività |
La sicurezza dell’operatore è un parametro che viene spesso sottovalutato in fase di valutazione. La classe laser II, definita sicura per l’occhio in condizioni di esposizione accidentale, consente di operare senza barriere fisiche o dispositivi di protezione individuale.
Le soluzioni che adottano questa classe riducono i vincoli logistici in reparto e semplificano l’integrazione in celle di misura esistenti. La lunghezza d’onda di 520 nm, nella banda del verde-blu, offre una buona visibilità sul pezzo senza compromettere la lettura su superfici metalliche o riflettenti.
In un contesto di Industria 4.0, la scansione 3D non è più uno strumento isolato ma un nodo del flusso dati. Le nuvole di punti alimentano software di controllo qualità, piattaforme di reverse engineering, gemelli digitali di asset.
La digitalizzazione di un componente diventa parte del processo documentale, al pari di un certificato dimensionale o di un report di collaudo.
INSVISION si inserisce in questo quadro come fornitore specializzato in tecnologie di scansione 3D laser per applicazioni industriali.
Le soluzioni del marchio prevedono opzioni con classe laser II sicura per l’occhio e lunghezza d’onda di 520 nm, affiancate a modalità di scansione differenziate per componenti con fori profondi, superfici complesse o esigenze di velocità elevata.
L’impostazione progettuale è orientata all’integrazione in flussi di produzione snella e architetture Industria 4.0, con attenzione a controllo qualità, reverse engineering e digitalizzazione degli asset.
Domande frequenti sulla scansione 3D laser
Domande frequenti sulla scansione 3D laser
La scansione 3D laser è conforme alle normative metrologiche industriali?
Sì, quando il sistema è progettato per uso metrologico e sottoposto a calibrazione documentata. Le soluzioni destinate al controllo dimensionale rispettano i riferimenti ISO e ASME applicabili alla misurazione tridimensionale, a condizione che l’utente segua le procedure di verifica indicate dal fornitore.
La conformità non è automatica: dipende dalla classe dello strumento, dalla gestione della compensazione termica e dalla tracciabilità della calibrazione.
Quali superfici possono essere acquisite?
La tecnologia copre superfici opache, semi-riflettenti e texture differenti. Il comportamento dipende dalla lunghezza d’onda del laser e dalla configurazione del sensore. Superfici lucide o trasparenti richiedono spesso preparazione opacizzante o impostazioni dedicate.
È possibile integrare la scansione 3D laser nei sistemi qualità esistenti?
Sì. Le soluzioni industriali prevedono export verso software metrologici e flussi di gestione qualità già diffusi nelle fabbriche occidentali, inclusi formati per first-article inspection e report dimensionali.
Si può usare in ambienti di produzione critici?
Dipende dalla classe di protezione del sistema. Esistono configurazioni adatte a linee produttive con polvere o umidità, ma le specifiche vanno verificate con il fornitore.
Riassunto dei punti chiave
La scansione 3D laser è una tecnica di acquisizione metrologica che converte geometrie fisiche in nuvole di punti digitali attraverso la proiezione controllata di luce laser e la triangolazione ottica.
Il principio di funzionamento si basa sulla deformazione della linea o del pattern laser sulla superficie dell’oggetto: sensori calibrati rilevano tale deformazione e la trasformano in coordinate spaziali.
La valutazione di un sistema di scansione si articola su parametri specifici, riassumibili nella tabella seguente:
| Parametro | Cosa indica | Rilevanza pratica |
|---|---|---|
| Classe laser | Sicurezza oculare e vincoli operativi | Classe II consente lavoro senza barriere protettive; Classe 3R richiede procedure aggiuntive |
| Lunghezza d’onda | Colore della sorgente laser | Il blu (es. 520 nm) riduce interferenze su superfici riflettenti o scure |
| Modalità di scansione | Numero di linee proiettate simultaneamente | Linea singola per fori profondi; più linee per acquisizione rapida di superfici estese |
| Accuratezza | Scostamento tra punto rilevato e valore reale | Determina l’idoneità per controlli con tolleranze GD&T strette |
Gli ambiti applicativi consolidati includono reverse engineering, controllo qualità in linea, manutenzione aerospaziale MRO, verifica di componenti medicali e digitalizzazione per l’Industria 4.0.
In contesti di produzione snella, la scansione riduce i tempi di primo collaudo e supporta l’integrazione con flussi documentali ISO/ASME.
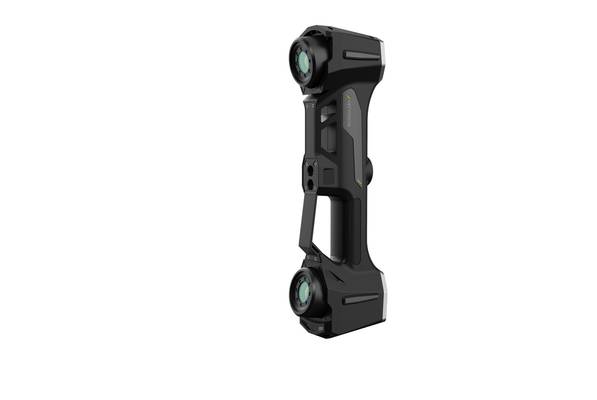
Tra le idee sbagliate comuni vi è l’assunto che tutti i laser di scansione siano pericolosi per l’operatore o che la scansione richieda sempre preparazione anti-riflesso della superficie. I sistemi moderni differiscono significativamente per classe laser e strategia di illuminazione.
Soluzioni specializzate come quelle di INSVISION rientrano in questo quadro quando l’obiettivo è integrare la scansione in processi produttivi esistenti senza introdurre complessità operative non necessarie.
La scelta corretta dipende dalla tipologia di superficie, dalla profondità delle cavità da rilevare e dal livello di accuratezza richiesto dal capitolato.
- Cos’è l’ispezione 3D industriale? Ispezione a campo completo e analisi delle deviazioni L’ispezione 3D industriale utilizza scansione 3D, elaborazione di nuvole di punti e confronto con modelli CAD per supportare ispezioni dimensionali, visualizzazione delle deviazioni, controllo qualità e reportistica tracciabile nel settore manifatturiero.
- Che cos’è l’ingegneria inversa? Il ruolo della scansione 3D nella modellazione inversa L'ingegneria inversa utilizza la scansione 3D e la modellazione digitale per convertire pezzi fisici esistenti in modelli CAD modificabili, per la modifica di prodotti, lo sviluppo di stampi, l'ispezione e la produzione additiva.
- Che cosa sono i dati di nuvola di punti? Nuvole di punti, mesh e modelli CAD nella scansione 3D I dati di nuvola di punti sono un formato di dati grezzi fondamentale nella scansione 3D. Sono composti da punti di coordinate 3D discreti che descrivono la geometria della superficie degli oggetti e supportano…
- Cos’è l’accuratezza della scansione 3D? Spiegazione di accuratezza, ripetibilità e risoluzione L'accuratezza della scansione 3D indica quanto i dati di scansione corrispondono alla geometria e alle dimensioni reali di un oggetto. Viene valutata tramite accuratezza locale, accuratezza volumetrica, accuratezza di cucitura, ripetibilità e risoluzione.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.